Koniske og parallelle dobbeltskruesystemer kan behandle nogle af de samme produkter, men den overlapning gør ikke deres skruer, cylindere eller drevgrænseflader udskiftelige. For en erstatningsordre, start med den installerede maskingeometri og tegning. Ansøgning kommer senere.
En konisk dobbeltskrue ændrer diameter langs dens arbejdslængde, og dens matchende cylinder følger den koniske dobbeltborede geometri. En parallel dobbeltskrue holder den samme nominelle diameter gennem sin arbejdssektion med to parallelle boringer med en fast afstand. At erstatte den ene arkitektur med den anden er ikke en normal skrue-og-tønde ordre. Gearkassens udgange, akselpositioner, boringsgeometri, drevende forbindelse, cylinderflange og downstream datum hører alle til det originale maskinlayout. Match først den installerede arkitektur, og kontroller derefter hver grænseflade fra tegningen eller den målte del.
Geometriforskellen rækker ud over skruegangene
Den nemmeste visuelle skelnen er diameterprofilen. EJS koniske produktbillede viser et matchet par med større drevender og mindre udløbsender. Det parallelle par forbliver cylindrisk gennem sin arbejdslængde. Denne forskel fortsætter ind i cylinderboringen og placeringen af de to drivforbindelser.


| Sammenligningspunkt | Konisk tvillingsystem | Parallelt tvillingsystem | Hvad erstatningsleverandøren har brug for |
|---|---|---|---|
| Skrue diameter | Skifter mellem de større og mindre ender. | Forbliver nominelt konstant gennem arbejdssektionen. | Diameter ved definerede aksiale stationer, ikke én isoleret aflæsning. |
| Tøndeboring | Den parrede boring følger den koniske skruehylster. | Den parrede boring følger to parallelle cylindriske hylstre. | Boreprofil, centerafstandsdata og måledata. |
| Drive-end layout | Skal matche den koniske maskingearkasse og koblinger. | Skal matche parallelmaskinens gearkasse og koblinger. | Spline- eller nøglegeometri, skaftfremspring, skulder- og fastholdelsesfunktioner. |
| Størrelsesnotation | EJS udgiver parrede numre som 65/132 og 80/156. | EJS udgiver koder i diameter-stil, bogstav-tal og skråstreg-stil. | Den komplette producent, model, serienummer og kode nøjagtigt som markeret. |
Den nuværendeEJS dobbelt konisk skruetønde sideudgiver et boreområde i parrede diametre fra 30/70 til 188/330. Den nuværendeEJS side med dobbelt parallel skrueudgiver et område på 25 til 220 borediameter. Disse er produktsideomfang, ikke et løfte om, at nogen del inden for sortimentet passer til en eksisterende maskine.
En udskiftningsbeslutning er anderledes end at vælge en ny ekstruderingslinje
En maskinkøber kan sammenligne komplette koniske og parallelle ekstrudere med maskinproducenten. OEM kan dimensionere gearkassen, drevet, processektionen, opvarmning og køling, matriceforbindelse og kontroller som ét system. En erstatningskøber har et snævrere job: genskab geometrien og grænseflader, der allerede er fastgjort af den installerede maskine.
Udskiftning af kun skruer og cylinder ændrer ikke den omgivende maskine. De nye dele skulle stadig opfylde de originale gearkasseudgange, akselpositioner, koblingsdetaljer, cylinderstøtte, fødeåbning, ventilations- eller portplaceringer, varmelegemer, kølepassager, flange og matricemidterlinje. Hvis den ønskede geometri ændrer disse betingelser, skal du behandle projektet som en konstrueret maskinkonvertering og involvere udstyrets OEM eller en kvalificeret systemdesigner.
Ved normalt udskiftningsarbejde skal den installerede koniske eller parallelle arkitektur bevares. Hvis den aktuelle identitet er uklar, stop ved identifikation. Vælg ikke en geometri fra harpiksen, det færdige produkt eller en velkendt størrelseskode.
Produktapplikationen identificerer ikke arkitekturen
Applikationslisterne på de aktuelle EJS-produktsider overlapper hinanden. EJS lister panel-, profil-, plade-, rør-, plader- og sammensatte ekstruderinger for både dets koniske og parallelle produkter. Den parallelle side viser også skumekstrudering, mens den koniske side viser granulering. Disse sidelister beskriver EJS produktdækning. De skaber ikke en eksklusiv arkitekturregel for hver ekstruder.
| Ansøgning udgivet af EJS | Konisk side | Parallel side | Sikker konklusion |
|---|---|---|---|
| Panel, profil, plade, rør og plade | Opført | Opført | Det færdige produkt alene kan ikke identificere den installerede geometri. |
| Sammensat ekstrudering | Opført | Opført | Ordet "sammensætning" er ikke bevis for et parallelt erstatningssæt. |
| Skumekstrudering | Ikke opført på denne produktside | Opført | En sideudeladelse er ikke et universelt teknisk forbud. |
| Granulering | Opført | Ikke opført på denne produktside | Bekræft den faktiske maskinmodel og procesafsnit. |
Den aktuelle udstyrsdokumentation understøtter den samme forsigtighed.KraussMaffei lister koniske og parallelle serierinden for dets modsat roterende dobbeltskruede ekstruderserie til PVC-behandling. En strømbattenfeld-cincinnati PVC pladeguideviser også parallelle twinEX- og koniske conEX-maskiner i PVC-pladelinjer. Maskinmodel, skruedesign og komplet linjedrift bestemmer konfigurationen. Produktnavnet alene gør det ikke.
Outputkrav kræver den samme disciplin. Milacron beskriver sin TC-linje som fleksibel og dens TP-linje som designet til større output, men den erklæring refererer til Milacrons nuværende maskinfamilier. Det er ikke en universel beregning for hvert konisk og parallelt par. Brug den originale ekstruderspecifikation, formulering og driftspunkt, når du sammenligner komplette maskiner.
Syv kontrolpunkter etablerer erstatningskompatibilitet
Et mærke som "65/132", "CM80" eller "parallel 90" hjælper med at lokalisere en maskinfamilie. Det lukker ikke udskiftningsspecifikationen. Gennemfør følgende kontrolpunkter før materialevalg eller prisfastsættelse.
| Kontrolpunkt | Optage | Hvorfor det betyder noget |
|---|---|---|
| 1. Arkitektur | Konisk eller parallel; integreret eller segmenteret, hvor det er relevant. | Definerer diameteren og boreprofilen, som alle senere dimensioner følger. |
| 2. Matchet-par geometri | Både skrueprofiler, håndfasthed, rotationsretning og relativ timing. | Dobbeltskruer fungerer som et par inde i en parret boring. |
| 3. Aksiale dimensioner | Samlet længde, arbejdslængde, fremføringsposition, spidsfremspring og skulderpositioner fra ét datum. | Forhindrer dimensioner i at blive blandet mellem forskellige referenceflader. |
| 4. Drev-interface | Spline eller nøgleform, tandantal, større og mindre diametre, indgrebslængde, skuldre, gevind og holdere. | Forbinder erstatningsparret til de installerede gearkasseudgange. |
| 5. Tøndegrænseflade | Monteringsflange, boltemønster, register, støttepunkter, fremføringshals og udløbstilslutning. | Lokaliserer cylinderen i maskinen og ved nedstrømsværktøjet. |
| 6. Services og åbninger | Varmere, termoelementer, kølebaner, ventilationsåbninger, vakuumporte og indsprøjtningsåbninger. | En korrekt boring med fejlplacerede tjenester er stadig den forkerte tønde. |
| 7. Stand og frigang | Boreaflæsninger, skrue udvendige diametre, slidte zoner, revner, splinetilstand og parrede mellemrum på navngivne stationer. | Bestemmer, om der skal udskiftes skruer, cylinder eller det matchende sæt. |
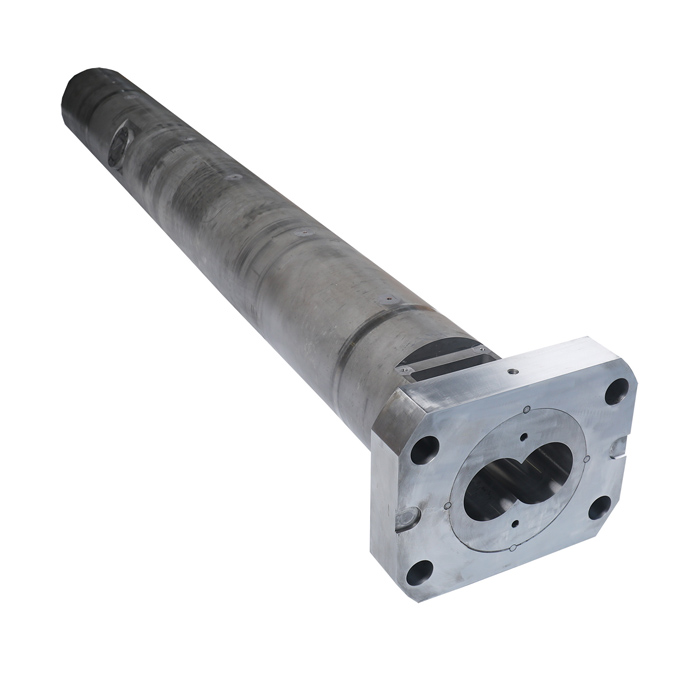
DeEJS dobbeltskrue tønde problemer guideforklarer, hvorfor den modsatte skrue, tilstødende riller, cylinderboring og drivspline hører til i samme inspektion. En synligt beskadiget del kan være det første symptom, ikke den fulde udskiftningsgrænse.
Identificer det installerede sæt uden at gætte ud fra koden
- Kopier navneskiltet nøjagtigt.Registrer producent, maskinmodel, serienummer og hvert suffiks. Bevar skråstreger, mellemrum og bogstaver.
- Saml montage- og deltegningerne.Bemærk tegningsnummer, revision, enheder, henføringspunkter og om dimensioner beskriver en ny del eller en slidgrænse.
- Fotografer hele parret.Inkluder drevenden, arbejdssektionen, spidser, begge cylinderender, indføringsåbning, porte og flange. Sæt en etiket i hver ramme.
- Angiv føde- og afgangsretning."For" og "bag" er nemme at vende mellem anlæg og leverandører. Bind hver lokation til et fysisk datum.
- Mål både skruer og tønde efter station.Brug de samme aksiale stationer til de to udvendige skruediametre og de parrede boreaflæsninger.
- Adskil nominelle dimensioner fra slidaflæsninger.En slidt prøve kan gengive eksisterende slid, hvis tegningen ikke genskaber den oprindelige geometri.

EJS oplyser på sin koniske produktside, at der kræves forbindelsesmål ved maskinspecifikt arbejde, og at rensede, fjernede dele kan måles, når tegninger ikke er tilgængelige. En prøve kan hjælpe, men en leverandør har stadig brug for den oprindelige designhensigt, kendte slidområder og acceptkriterier. Debrugerdefineret vejledning til fremstilling af toskruerviser, hvordan tegninger, kontrolpunkter og inspektionsjournaler skal hænge sammen.
Materiale- og slidbehandling ændrer ikke på arkitekturen
De nuværende EJS-sider viser mange af de samme basismaterialer til koniske og parallelle produkter: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 og SKD61. Den koniske side viser også SKD11. Disse navne beskriver materielle muligheder udgivet af EJS. De gør ikke en konisk del kompatibel med en parallel maskine eller omvendt.
| Nuværende EJS-side | Udgivet behandlingsveje | Hvad mangler stadig bekræftelse |
|---|---|---|
| Dobbelt konisk skruetønde | Nitrering af hele kroppen; bimetallisk legeringsbelægning ved ekstruderingssektionen efterfulgt af nitrering; SKD61 eller SKD11 foring. | Præcis behandlet zone, grundmateriale, hårdhedsspecifikation, endelige dimensioner og procesegnethed. |
| Twin parallel skruetønde | Nitrering af hele kroppen; bimetallisk carbid foring til tønden; bimetallisk legering belægning til skruer; SKD61 foring. | Uanset om den ønskede rute gælder for en integreret eller segmenteret tønde, den nøjagtige legeringsspecifikation og tegningskrav. |
Vælg materiale efter at have dokumenteret polymer, fyldstoffer, genbrugsindhold, tilsætningsstoffer, ætsende stoffer, rengøringsmetode, temperaturprofil, skruehastighed, output, tryk og observeret slitagested. Bed EJS om at angive det foreslåede basisstål, behandling, behandlede zone og inspektionsbevis på tilbuddet eller tegningen. Udskift ikke et materialenavn for dimensionskompatibilitet.
Brug det spørgsmål, der matcher købssituationen
| Købssituation | Korrekt spørgsmål | Hvem skal godkende | Bevis at sende |
|---|---|---|---|
| Direkte udskiftning | Kan det nye matchede sæt gengive den installerede arkitektur og hver maskingrænseflade? | Erstatningsleverandør og køber mod godkendt tegning. | Navneskilt, tegninger, opmålte dele, procespligt og inspektionskrav. |
| Ukendt maskinidentitet | Hvilke beviser fastslår, om sættet er konisk eller parallelt? | Køber og leverandør efter målgennemgang. | Fuldstændige fotos, layout af drivende, diameterprofil, tøndeender og stationsmål. |
| Ændring af arkitektur | Hvilke maskinsystemer skal ændres med procesdelen? | Udstyr OEM eller kvalificeret systemingeniør. | Komplet maskintegninger, drev- og gearkassedata, kontroller, værktøj og ydeevnespecifikationer. |
| Ny ekstruderingslinje | Hvilken komplet maskinkonfiguration opfylder kravene til materiale, produkt, output og linje? | Maskinbygger og køber. | Formulering, produktgeometri, outputmål, forsyningsselskaber, downstream-udstyr og accepttestplan. |
Denne adskillelse forhindrer to almindelige fejl. Den første er at behandle en reservedelsforespørgsel som tilladelse til at redesigne maskinen. Den anden er at sammenligne komplette maskinfamilier, som om én isoleret skrue-og-tønde-karakteristik bestemmer output, slid eller produktkvalitet.
Forbered en konisk eller parallel erstatningsanmodning
Send nok information til at identificere den installerede arkitektur og alle parringsgrænseflader. EJS kan derefter gennemgå udskiftningsgrænsen og angive, hvilke manglende dimensioner der skal løses inden produktion.
Ofte stillede spørgsmål
Kan jeg udskifte en konisk dobbeltskruet cylinder med en parallel?
Ikke som en normal erstatningsordre. De to arkitekturer bruger forskellig skrue- og boringsgeometri og skal matche deres maskines gearkasseudgange, akselpositioner, drivforbindelser, cylindermontering og nedstrøms datum. Behandl en arkitekturændring som en maskinkonvertering, der kræver teknik på udstyrsniveau.
Hvordan kan jeg se, om min dobbeltskruetønde er konisk eller parallel?
Tjek først maskintegningen og reservedelsmanualen. Et konisk sæt ændrer diameter langs arbejdslængden, mens et parallelt sæt holder en konstant nominel diameter. Bekræft med fotografier og mål, der er en hel del, fordi afskærmninger, varmeapparater og delvise visninger kan skjule formen.
Beviser en kode som 65/132, at skruen er konisk?
De parrede tal er i overensstemmelse med konisk størrelse notation udgivet af EJS, men en kode alene er ikke en fremstillingsspecifikation. Kopier hele koden og bekræft producent, model, serienummer, tegning, diametre, længder og grænseflader.
Er en parallel dobbeltskruet cylinder altid for højere output?
Der bør ikke drages nogen universel outputkonklusion fra arkitekturnavnet alene. Output afhænger af den specifikke maskinfamilie, størrelse, proceslængde, skruedesign, formulering, driftspunkt og nedstrømslinje. Sammenlign komplette maskinspecifikationer fra udstyrsproducenten.
Kan både koniske og parallelle dobbeltsnekkeekstrudere behandle PVC-profiler eller plader?
Ja, aktuelle EJS-applikationslister overlapper hinanden, og nuværende udstyrsproducenter viser begge arkitekturer i PVC-profil- eller pladelinjer. Den installerede maskinmodel og komplette processpecifikation afgør stadig, hvilken udskiftningsgeometri der kræves.
Bruger koniske og parallelle dobbeltskruetønder forskellige materialer?
De aktuelle EJS-sider viser flere af de samme basismaterialer for begge produktgrupper, selvom deres offentliggjorte behandlingsveje ikke er identiske. Materialevalg ændrer ikke på arkitekturen. Bekræft den nøjagtige kvalitet, behandling, behandlede zone og dimensioner for den specifikke del.
Hvad skal jeg sende EJS for et erstatningstilbud?
Send maskinens navneplade, model- og serienummer, monterings- og deltegninger med revisioner, komplette fotografier, fremføringsretning, skrue- og cylindermål, detaljer om drivende, flange- og portplaceringer, slidaflæsninger, procespligt, nødvendige materialedokumenter og det foreslåede udskiftningsomfang.