En kode som 92/32, 90/22, CM80 eller 40KK er en nyttig søgenøgle. Det er ikke en fremstillingstegning. Brug den til at finde den rigtige maskinfamilie, og kontroller derefter de dimensioner og grænseflader, der afgør, om udskiftningen passer.
Det nuværende EJS-websted viser parallelt dobbeltskrue-tøndearbejde under koder, der ser meget forskellige ud fra hinanden. Nogle er referencer med almindelig diameter, nogle kombinerer bogstaver og tal, og nogle bruger en skråstreg. Den blandede liste er værdifuld, fordi den afspejler de identifikatorer, som købere faktisk bringer til en erstatningsforespørgsel. Det afslører også den centrale risiko: Koder med lignende udseende følger ikke nødvendigvis én navngivningsregel.
Denne vejledning opfinder ikke en universel dekoder. Den viser, hvad den offentliggjorte EJS-kodeliste kan fastslå, hvad den ikke kan fastslå, og hvilke beviser der lukker hullet, før stål skæres.
Start med den aktuelle EJS-kodeopgørelse
DeEJS parallel dobbeltskruet cylinder kategorinævner i øjeblikket følgende eksempler:40 kr, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17ogØ250. DeEJS ekstruder tønder sidegiver det samme navngivne sæt og præsenterer også en diameter-stil række somØ45/2 til Ø250/2.
Kategoriesiden gentages114/32. Tabellen nedenfor fjerner kun denne dublet for at gøre opslagslisten læsbar. Den ændrer eller omfortolker ikke nogen ingeniørbetegnelse.
| Udgivet format | EJS eksempler | Sikker brug på forespørgselsstadiet | Udled ikke uden beviser |
|---|---|---|---|
| Diameter-stil | Ø45, Ø250, og tønde-side-notationenØ45/2 til Ø250/2 | Bruges som et første filter for den nominelle produktstørrelse og dobbeltborede sammenhæng. | Præcis boringsgeometri, centerafstand, skrue udvendig diameter, arbejdsafstand eller total længde. |
| Bogstav-tal familie | 40 kr, CM58, CM80 | Bevar bogstaverne og tallet som én identifikator. Match den til producenten, modellen og dokumenterne. | At tallet alene er lig med en målt diameter, eller at to mærker bruger bogstaverne på samme måde. |
| Slash-stil familie | 67/22, 68/25, 75/32, 81/17, 90/16, 90/22, 92/28, 92/32, 114/32 | Brug det komplette par til at finde den sandsynlige serie og behandlingsenhedspost. | At det første tal altid er en nøjagtig diameter og det andet altid er et universelt forhold. |

Hvorfor en universel afkodningsregel vil mislykkes
En køber ser ofte en kode som f.eks90/32og læser det første tal som skruediameter og det andet som L/D. Den læsning kan være korrekt inde i en dokumenteret maskinserie. Det er ikke sikkert som en generel regel for hver kode på en blandet erstatningsliste.
Aktuel OEM-litteratur illustrerer, hvorfor kilden er vigtig. KraussMaffei beskriver sin modroterende KMD-portefølje af 36D, 32D og 26D proceslængde serier. Dens profilekstruderede side giver et eksempel på en konfiguration af en parallel 90 mm enhed med 32 L/D. En officiel KraussMaffei-brochure bruger den fyldigere betegnelseKMD 90-32/P. Battenfeld-cincinnati derimod brugertwinEXefternavn og en officiel sag beskriver entwinEX 93-34parallel dobbeltskruet ekstruder.
Disse eksempler viser, at et talpar kun bliver meningsfuldt, når det er knyttet til dets maker og serie. Tegnsætning ændres også mellem poster: én kilde kan bruge en skråstreg, en anden en bindestreg, og en anden kan udskrive forholdet med bogstavet D. En erstatningsforespørgsel bør bevare den originale form og tilføje kildedokumentet, ikke normalisere koden fra hukommelsen.
EJS oplyser, at dets parallelle erstatningshardware betjener KraussMaffei, battenfeld-cincinnati og Theysohn ekstrudere. EJS præsenteres her som en uafhængig erstatningsproducent, ikke som den originale udstyrsproducent eller en autoriseret associeret virksomhed af disse mærker. Den nøjagtige kompatibilitet forbliver et delspecifikt ingeniørtjek.
Nærliggende koder er en advarsel, ikke bevis for udskiftelighed
EJS-listen indeholder to par, der synliggør risikoen:90/16og90/22, plus92/28og92/32. Hvis det første nummer var nok til at bestille en del, ville det andet nummer ikke have nogen grund til at eksistere. Gem den komplette kode, og behandl hvert par som en separat registrering, indtil tegninger beviser det modsatte.
| Sammenligning | Hvad hjemmesiden fastslår | Hvad skal kontrolleres inden citering |
|---|---|---|
| 90/16vs90/22 | EJS lister dem separat. | OEM, komplet model, proceslængde, skruegeometri, cylinderzoneinddeling, drivende og flangegrænseflader. |
| 92/28vs92/32 | EJS lister begge som parallelle tvillingeskrue-eksempler. | Om suffikset angiver proceslængde i den nøjagtige kilde plus hver fremstillet dimension. |
| CM58vsCM80 | Begge vises som bogstav-tal-identifikatorer. | Maskinfamilien bag CM, nominel størrelseskonvention, generation, serieudvalg og tegningsrevision. |
| Ø45vsØ45/2 | Begge formularer vises på tværs af EJS-sider. | Uanset om optegnelsen beskriver skruestørrelse, hver tøndeboring, samlingen med to boringer eller en kataloggruppe. |
Konverter ikke tegnsætning under den første udveksling. Et foto afKMD 90-32/Pbør ikke indtastes i en tilbudsanmodning som kun90/32. Den manglende KMD og P kan bære den kontekst, der forhindrer den forkerte arkivtegning i at blive valgt.
Læs offentliggjorte størrelsesintervaller som sideomfang, ikke et delløfte
Det nuværende EJSTwin Parallel Screw Barrel produktsideudgiver en tilgængelig borediameter på 25 til 220. Parallelkategorien navngiver ogsåØ250, mens ekstruderens cylinderside skriver sit parallelle dobbeltcylinderområde somØ45/2 til Ø250/2.
Disse udsagn sidder på sider med forskellig rækkevidde og notation. Den omhyggelige læsning er ikke at vælge det største udvalg og love enhver konstruktion inden for det. Den omhyggelige læsning er at sige, at EJS udgiver erfaring med parallelle dobbeltskruer på tværs af et bredt spændvidde, mens fremstillingsevnen af en skrue, en tønde eller en komplet samling skal bekræftes i forhold til dens tegning, materiale, behandling og længde.
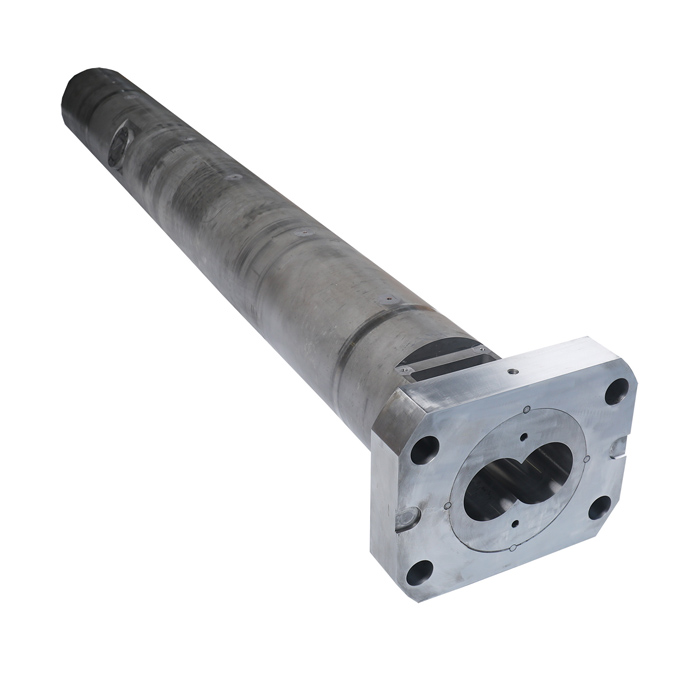
Omfanget ændres også med, hvad køberen erstatter. Et skruepar, blottet cylinder, foret cylinder, fødehals og flangesamling kan dele en maskinkode, men kræver forskellige produktionsinput. EJS oplyser på sin side med ekstrudertønder, at den kan producere fødehalse og flanger som en samling og udføre en lækagetest på den enhed. Dette er kun relevant, når tilbuddet klart indeholder disse komponenter og den påkrævede test.
Konverter koden til en verifikation på tegningsniveau
En nyttig identifikationsproces har to porte. Port en finder den sandsynlige maskinfamilie. Port to bekræfter den faktiske del. Slip ikke produktionen efter gate 1.
| Bekræftelsesfelt | Bedste bevis | Hvorfor koden ikke kan erstatte den |
|---|---|---|
| Maskinens identitet | Navneskilt foto, fuld model, serienummer, årstal og original manual side. | Én kode kan overleve på tværs af generationer eller kopieres til en ufuldstændig vedligeholdelsesjournal. |
| Skruepar | Samlet længde og arbejdslængde, udvendig diameter, centerafstand, helix- og sektionsgeometri, rotation, timingmærker og drivender. | Koden gengiver ikke arbejdsprofilen eller gearkasseforbindelsen. |
| Tøndeboringer | Både boringsdiametre, centerafstand, rethed, slidkort og målepositioner. | En nominel størrelse er ikke den færdige borings geometri eller den tilladte arbejdsafstand. |
| Tøndegrænseflader | Flangekontur, register, boltmønster, indløb, udløb, udluftning, sensor, varme- og kølepositioner. | Maskiner med relaterede behandlingsstørrelser kan bruge forskellige huse og tilslutningslayouts. |
| Materiale system | Basisstål, varmebehandling, arbejdsflademateriale, hårdhedskrav og certifikater. | Materiale og behandling er indkøbsvalg, ikke pålideligt kodet i størrelsesnavnet. |
| Procespligt | Polymer, formulering, fyldstof, genslibning, output, skruehastighed, moment, temperatur og slidhistorie. | Den samme maskinfamilie kan køre opgaver med forskellige slid-, korrosions- og termiske belastninger. |
| Accept | Godkendt tegning, liste over kritiske dimensioner, inspektionsmetode, rapportformat og dokumentkrav. | En matchende etiket beviser ikke, at den leverede del matcher købsspecifikationen. |
Hvis en original tegning ikke er tilgængelig, skal du ikke forvandle en slidt skrue eller tønde til en ubestridt mester. Marker de slidte zoner, mål ved flere aksiale positioner og identificer overflader, der sandsynligvis stadig repræsenterer den oprindelige geometri. EJSbrugerdefineret skruetønde fremstillingsvejledninggiver en mere fyldig arbejdsgang til feltmåling. En prøve hjælper, men maskinidentiteten og parringsdelen har stadig betydning.

Materiale og slidbeskyttelse sidder udenfor størrelseskoden
Den nuværende EJS Twin Parallel Screw Barrel-side viser 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 og SKD61 blandt sine populære materialemuligheder. Den viser helkropsnitrering, en bimetallisk hårdmetalforing til parallelle tvillingetønder, bimetallisk legeringsbelægning til parallelle tvillingskruer og SKD61-foring som behandlings- eller foringsveje.
Den liste er ikke et løfte om, at hver karakter og behandling kan kombineres med hver kode. Det er heller ikke en service-life-rangering. Tilbuddet skal forbinde den valgte konstruktion med den aktuelle polymer, fyldstof, genbrugsindhold, driftstemperatur, korrosionshistorie, slidposition og sammenkoblingskomponent.
| Rute på hjemmesiden | Hvad skal angives i tilbudsanmodningen | Hvad skal man ikke skrive |
|---|---|---|
| Nitrering af hele kroppen | Navngivet basisstål, påkrævet nitreret kasse, hårdhedsmetode, tegneflader og inspektionsbevis. | "Nitreret for lang levetid" uden målbare acceptkrav. |
| Bimetallisk hårdmetal cylinderforing | Forings- eller legeringsbetegnelse, dækket boringslængde, lagkrav, binding eller integritetskontrol og matchende skrueoverflade. | En fabrikeret levetidsmultiplikator eller en påstand om, at hver bimetallegering yder det samme. |
| Bimetallisk legering belægning på skruer | Belægnings- eller hardfacing-betegnelse, overdækkede flyvezoner, lagkrav, finishdimensioner og parringstøndetilstand. | Et materialevalg baseret på størrelseskoden alene. |
| SKD61 foring | Foret område, konstruktionsdetaljer, varmebehandling, hårdhedskrav og tegningsgrænseflader. | En antagelse om, at karakternavnet definerer den komplette konstruktion. |
Den samme forsigtighed gælder for tal fundet på ældre hjemmesidetabeller. Hvor et EJS-katalog, produkttabel og aktuelle tekniske tilbud er forskellige, skal ordren bruge den værdi, der er bekræftet for den specifikke del og skrevet på den godkendte tegning eller tilbud. En artikel med størrelseskode bør ikke gøre en generel materialetabel til en delspecifik garanti.
Byg en erstatningsidentifikationspakke i seks træk
- Fotografer maskinens identitet.Fang hele navneskiltet i fokus. Tilføj separate nærbilleder, hvis model, serienummer eller elektriske data ikke kan læses i én ramme.
- Kopier koden nøjagtigt.Behold bogstaver, nuller, skråstreger, bindestreger og suffikser. Skriv, hvor koden kom fra: navneskilt, manual, tegning, købsjournal eller mærke på delen.
- Saml de originale dokumenter.Send forarbejdningsenhedstegning, skruetegning, tøndetegning, stykliste eller originalt varenummer. Medtag revisionen og enhederne på hvert ark.
- Optag begge parringssider.For skruer skal du fange begge drevender og afgangsender. Til tønder, fangeindløb, -udløb, flange, register, boltmønster, porte og varme- eller køleforbindelser.
- Mål med henføringspunkter.Angiv instrument, henføringspunkt og måleposition. For dobbelte boringer skal du registrere både boringer og centerafstand ved flere aksiale stationer, ikke én praktisk aflæsning.
- Tilføj procespligten.Angiv polymer og formulering, fyldstoffer eller fibre, genbrugsindhold, output, skruehastighed, drejningsmoment eller belastningstendens, temperaturer, observeret slitage og det problem, som udskiftningen forventes at løse.
Inden forsendelse skal du inspicere mod den godkendte tegning i stedet for mod modelkoden. EJS oplyser, at tilpassede parallelle dobbeltskruede tønder kontrolleres mindst fem gange i forhold til tegninger under produktionen, og at der leveres en endelig kontrolrapport. På dens produktside står der også, at der medfølger en kontrolrapport og materialecertifikat med medfølgende skruetønder. Sæt de nøjagtige dokumenter og kritiske målte felter, du har brug for, på tilbuddet og indkøbsordre, så den endelige rapport er nyttig. Den levendeEJS kvalitetsinspektionsvejledning for skruetøndeforklarer, hvordan du omdanner disse dokumenter til en acceptpost.
Forbered en kodebaseret erstatningsanmodning
Brug koden til at starte anmodningen, og vedhæft derefter beviset, der gør det muligt at fremstille det. Indsend ikke kun en diameter eller en beskåret etiket. Endelige mål, materialer, behandlinger og kontrolpunkter skal bekræftes i godkendt tilbud og tegning.
Ofte stillede spørgsmål
Hvad betyder 92/32 på en parallel dobbeltskruet ekstruder?
Tildel ikke en universel betydning fra koden alene. I nogle dokumenterede maskinfamilier kan et talpar referere til nominel skruestørrelse og proceslængde, men konventionen skal verificeres ud fra den nøjagtige OEM-model, manual eller tegning. Send 92/32 med producenten, fuld model, serienummer og dokumenter til behandlingsenheden.
Er 92/28 og 92/32 dobbeltskruede cylindere udskiftelige?
Ingen udskiftelighed bør antages. EJS lister 92/28 og 92/32 separat. Tjek den komplette maskinbetegnelse, proceslængde, skruegeometri, cylinderzoneinddeling, drivforbindelse, flange, porte, boringsdimensioner og centerafstand, før du behandler dem som en erstatning.
Betyder CM80, at cylinderboringen er præcis 80 mm?
Ikke fra koden alene. Behandl CM80 som en komplet familieidentifikator, indtil dens betydning er bekræftet fra de originale maskindokumenter. Mål både boringer og centerafstand og medtag maskinfabrikant, model og serienummer i forespørgslen.
Er en parallel dobbeltskrue størrelseskode nok til at fremstille en erstatning?
Nej. Koden kan hjælpe med at finde en maskinfamilie eller arkiveret post. Fremstilling kræver stadig en godkendt specifikation, der dækker skrue- og cylindergeometri, drivender, borecenterafstand, flange og register, boltmønster, porte, materiale, behandling og inspektionskrav.
Hvilke parallelle dobbeltskruede tøndekoder viser EJS?
Den aktuelle EJS-sideliste 40KK, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17 og Ø250. Ekstrudercylinderens side giver også et diameter-stil dobbeltcylindret område på Ø45/2 til Ø250/2. Hver forespørgsel kræver stadig nøjagtige maskin- og reservedelsdata.
Hvilke materialer og behandlinger angiver EJS for parallelle dobbeltskruede tønder?
Den aktuelle EJS-produktside viser 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 og SKD61 blandt dets materialevalg. Den viser helkropsnitrering, en bimetallisk hårdmetalforing til parallelle tvillingetønder, bimetallisk legeringsbelægning til parallelle dobbeltskruer og SKD61-foring. Endelig udvælgelse skal bekræftes for processen og delen.
Hvad skal jeg sende, hvis den originale tegning mangler?
Send et læsbart maskinnavneskilt, den nøjagtige kode og dens kilde, fuld model og serienummer, fotografier af hver grænseflade, kalibrerede målinger knyttet til angivne datums, begge boringsmålinger, centerafstand, en markeret slidt prøve, hvis tilgængelig, materialeregistreringer, procesdrift og slidhistorik. En slidt prøve bør ikke behandles som en ubrugt mester.