VedEJS Industri
- Start med defekten og driftsoptegnelser, ikke en lovet outputforøgelse.
- Separate problemer med smeltning, blanding, fodring og mekanisk slid.
- Angiv hovedflyvning og barriereflyvning uafhængigt på tegningen.
- Match forslaget til den installerede tønde, fodersystem og tilgængelig arbejdslængde.
- Accepter udskiftningen på stabil, in-spec produktion på tværs af det aftalte driftsområde.
Hvordan konventionelle og barriereskruer håndterer smeltning
En konventionel tre-zone skrue har fremførings-, overgangs- og doseringssektioner. I overgangssektionen deler det faste materiale og den akkumulerende smelte hovedkanalen. En barriereskrue tilføjer en sekundær flyvning, der deler en del af smelteafsnittet i faste stoffer og smeltekanaler. Smelte passerer over den underskårne barriereflugt ind i smeltekanalen, mens de faste stoffer fortsætter gennem deres egen kanal.Rauwendaals barriere-skrue forklaringbeskriver denne adskillelse og det skiftende kanalarrangement langs barrieresektionen.
Denne sondring identificerer en designmetode, ikke en automatisk præstationsrangering. Geometrien skal stadig passe til materialet, der kommer ind i maskinen, og produktionsbehovet. DeSHS Ekstruderingstræning sammenligningbehandler skruedesign som et kompromis mellem plastificeringskapacitet og skånsom forarbejdning og beskriver både konventionelle og barrierearkitekturer.
Hvis den aktuelle skrue producerer et acceptabelt produkt i hele det krævede driftsområde, skal du dokumentere denne basislinje, før du ændrer dens arkitektur. Hvis kvaliteten kun forringes, når den ønskede hastighed stiger, skal du registrere, hvor forringelsen starter, og hvilke procesaflæsninger, der ændres med den. Det bevis gør en designdiskussion nyttig; ordene "høj output" gør ikke.
DeEJS ekstruder skruetønde købers guidedækker den bredere specifikations- og udskiftningsproces. Denne sammenligning vedrører konventionelle og barriere enkeltskrue design, ikke valget mellem enkelt- og dobbeltskrue maskiner.
Læs barriereafstanden separat fra hovedflyvningsafstanden
To dimensioner kræver separate navne. Hovedflyvnings clearance er afstanden mellem en hovedflyvnings udvendige diameter og cylinderboringen. Barriere-flyvningsafstand er mellemrummet over den sekundære flyvning. I et typisk underskåret barrierearrangement har den sekundære bane en mindre udvendig diameter, hvilket giver smelte en passage over sig. Disse er forskellige funktioner og bør have forskellige tegningsforklaringer.
For en koncentrisk dimensionel sammenligning er radial clearance:
Radial frigang = (tøndeboringsdiameter − relevant flyvediameter) / 2
Denne beregning beskriver det nominelle forhold mellem diametrene. Det etablerer ikke det mindste lokale mellemrum i en excentrisk, beskadiget eller forkert justeret samling, eller den kørende spillerum ved behandlingstemperatur.
Et dimensionseksempel, ikke en bearbejdningsanbefaling
Antag en tøndeboring på 90,10 mm, en hovedflyvediameter på 90,00 mm og en barriereflyvningsdiameter på 89,30 mm på det sted, der sammenlignes. Den resulterende radiale frigang til hovedflyvningen er 0,05 mm; barriere-flyvningens radiale frigang er 0,40 mm. Disse antagne værdier forklarer aritmetikken og er ikke specificerede tolerancer for et EJS-produkt.
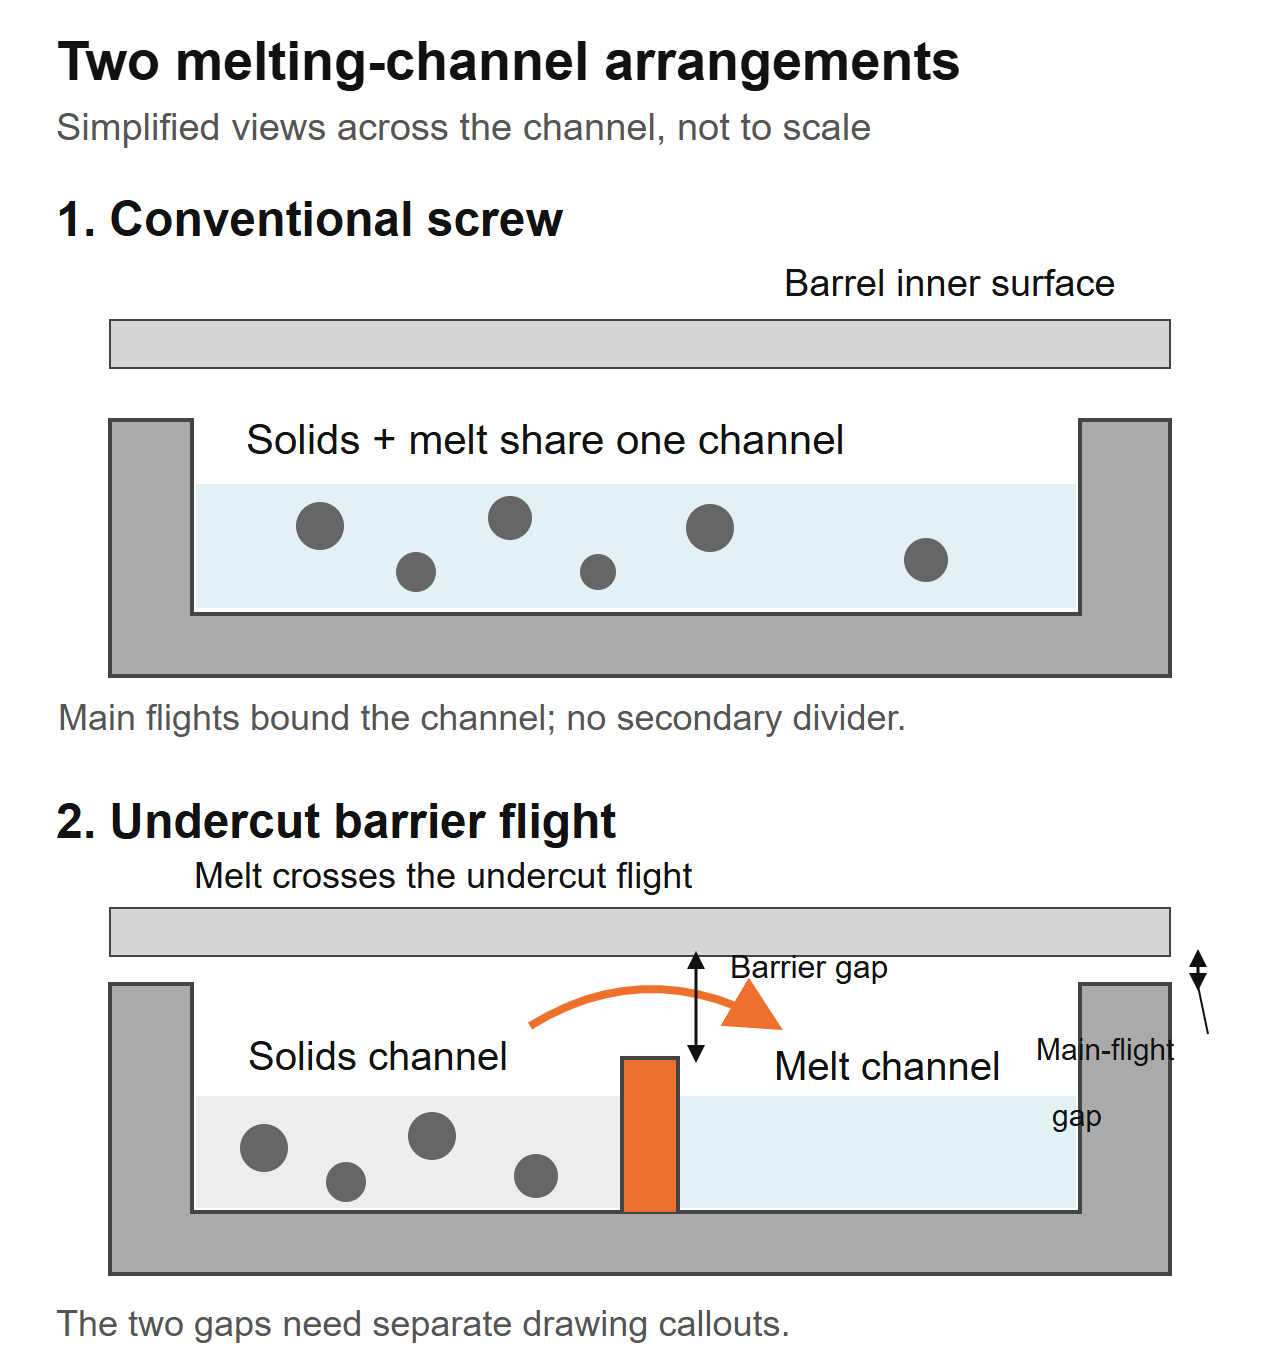 Forenklede visninger på tværs af kanaler, ikke fremstillingssektioner. Barriere-flypassagen og hovedflyvningsafstanden er separate tegningselementer; ingen dimensioner er angivet i dette diagram.
Et citat, der kun angiver "flyklarering" er tvetydigt for denne geometri. Spørg hvilken flyvning, hvilken aksial placering og om værdien er radial eller diametral. Skeln også nominelle dimensioner af nye dele fra aktuelle slidaflæsninger. Mål ikke den ene flyvning og antag, at den beskriver den anden.
Konstruktøren skal specificere arbejdsafstandene for den faktiske harpiks og maskine. En mindre barrierepassage er ikke automatisk bedre, og en større er ikke automatisk sikrere. Hold den godkendte geometri og inspektionsmetode sammen i stedet for at adoptere et nummer fra en anden ekstruder.
En barrieresektion og en blandesektion løser forskellige problemer
Smeltning og blanding fortjener separat kontrol. En barrieresektion styrer overgangen fra fast til smelte. En downstream mixer arbejder på smelteensartethed eller dispersion i henhold til dens geometri. En skrue kan indeholde begge dele, så "spærre eller blandeskrue" er ofte et ufuldstændigt valg.
Rauwendaal'sCRD barriere-skrue beskrivelsediskuterer eksplicit tilføjelse af en nedstrømsblander, fordi barrieresektionen alene ikke giver den nødvendige fordelingsblanding. Det er en grund til at specificere hver funktion, ikke at antage, at EJS bruger det proprietære design.
DeEJS blandesektionsguideskelner Maddock, Pineapple og Saxton elementer. Brug den til at diskutere den ønskede blandingshandling efter at have identificeret defekten. Et velkendt mixernavn mangler stadig en tegning og en betjeningskontekst.
Undgå at tildele en ny skrue fra udseende alene. "Gel" og "fiskeøje" er produktbeskrivelser, ikke en bekræftet årsag. En fremmed partikel eller nedbrudt materiale bør ikke behandles som almindelig usmeltning, som en ny smeltesektion nødvendigvis vil fjerne.
Bed om et forslag til at identificere smeltesektionen og blandingssektionen separat, herunder deres placeringer og tilsigtede funktioner. Hvis begge ændres, evaluerer produktionsforsøget hele skruen. Det kan ikke isolere fordelen ved barriereflyvningen fra fordelen ved mixeren uden en passende sammenligning.
Undersøg, om ledningen faktisk er smeltebegrænset
Begynd med den nuværende godkendte opsætning og en stabil referencekørsel. Brug samme harpikskvalitet, forberedelsesprocedure, blanding, matrice og skærmarrangement til sammenligningen. Identificer, hvilken produktkontrol der begrænser driftshastigheden: synlige defekter, dimensionsvariationer, smeltetemperatur, drevbelastning eller et nedstrømskrav.
Inden for maskinleverandørens betjeningsvejledning og sikre grænser skal processen registreres på aftalte produktionssteder. Øg ikke hastigheden udelukkende for at fremprovokere en fiasko. Indsaml tidsindstillet output, faktisk smeltetemperatur, tryk, skruehastighed, drivbelastning og resultater af produktkvalitet over de samme prøvetagningsintervaller.
Definer problemet i termer, som designeren kan bruge
"Usmeltning vises, når vi kører denne kvalitet på dette driftspunkt" er en nyttig startsætning, hvis prøverne og registreringerne understøtter det. "Vi har brug for 30 % mere output" er et mål, ikke en forklaring på, hvad der forhindrer det output i dag. Hold målet og den diagnosticerede begrænsning i separate felter.
Afvejningerne er reelle. EN2023 optimeringsundersøgelse af Gaspar-Cunha og kollegersammenlignede konventionelle design og Maillefer-barrieredesign for LDPE og PP. I de modellerede tilfælde var barrieredesign generelt fordelagtige for LDPE, mens begge arkitekturer var mulige for PP. Disse var numeriske designsammenligninger, ikke EJS-produktionstests eller en anbefaling for hver kvalitet af begge polymerer.
Brug denne sondring, når du vurderer leverandørkrav. Anmod om resultater under relevante forhold, med den fulde geometri identificeret, i stedet for at acceptere "barriereskruer er bedre" som bevis for din linje.
Fabriksspørgsmålet: hvad ændrede sig ved tragten?
I en EJS-udskiftningsforespørgsel var den installerede specifikation 90 mm, 30:1 L/D og 3:1 kompressionsforhold. Linjen havde stigende matricetryk og inkonsekvent vægtykkelse. Den oprindelige anmodning var at kopiere en angiveligt slidt skrue. Vi spurgte, hvad der kom ind i tragten nu sammenlignet med den originale opsætning: anlægget var begyndt at blande sin egen kantbeklædning i foderet. Voresoffentliggjorte butiksnotaterbeskriv, hvorfor denne ændring skulle være en del af udskiftningsspecifikationen.
Det spørgsmål hører tidligt hjemme i enhver konventionel-til-barriere-diskussion. Registrer, om foderet indeholder piller, flager eller formalet materiale, og hvordan blandingen når svælget. "Samme polymer" fastslår ikke, at foderet er det samme.
Gør feedbeskrivelsen til en brugbar specifikation
Indsaml en repræsentativ prøve og identificer dens kilde. Bemærk partikelstørrelsens spredning, form, blandingsmetode og om andelen ændres under kørslen. Hvis du måler løs rumvægt, skal du holde beholderen og påfyldningsmetoden konsekvent. En frit hældt prøve og en komprimeret prøve er forskellige mål.
Angiv, om den installerede tønde har en glat eller rillet foderdel, og beskriv eventuelt kontrolleret foder- eller foderhjælpeudstyr. Bed skrueforslaget om at identificere den fodringstilstand, det antager. Antag ikke, at et design beregnet til et fodringsarrangement er en lignende erstatning i et andet.
For en fabriksgennemgang skal tegningen og materialebeskrivelsen ankomme sammen. En tegning kan etablere den mekaniske kuvert, men den kan ikke beskrive en tilførselsændring, der skete efter at skruen blev installeret. Omvendt etablerer fotografier af uregelmæssig foder ikke en passende kanalprofil eller barrierepassage.
Adskil også slidkrav fra smeltegeometri. Fyldstoffer, tilsætningsstoffer og kontamineringshistorie hører hjemme i diskussionen om overfladebehandling. DeEJS materialeguidedækker denne beslutning. Ændring af skruearkitekturen løser ikke automatisk en forkert specificeret arbejdsflade.
Kan en spærreskrue passe til din eksisterende ekstruder?
En foreslået eftermontering skal bestå to anmeldelser: mekanisk tilpasning og procesegnethed. At bestå den første etablerer ikke den anden. Tromlen og drevforbindelsen kan acceptere en skrue fysisk, mens dens geometri forbliver uegnet til fremføringen eller driftsområdet.
Sammenlign tegninger med den installerede enhed, ikke kun modelnavnet. Etabler den anvendelige fløjlængde, cylinderboringsprofil, drivendeforbindelse, detaljer om udløbsenden og positionen af indføringsåbningen. Inkluder enhver udluftning eller anden cylinderfunktion, som skruen skal matche. Hold maskinproducentens dimensionskonventioner synlige.
Gå ikke ud fra, at en større L/D kan leveres som en almindelig drop-in opgradering. Tilgængelig arbejdslængde skal rumme føde-, barriere- og nedstrømssektionerne sammen. Se denEJS L/D og kompressionsforhold guidehvorfor disse overskriftsforhold efterlader vigtige profildetaljer uspecificerede.
Efterse cylinderen, før du godkender en udskiftning, der kun kan skrues. Dens nuværende boringsdimensioner har betydning for både pasform og frigangsdiskussion. Følg den godkendte inspektionsprocedure i stedet for at tildele én universel udskiftningsgrænse. DeEJS levetidsguideforklarer, hvordan matchende komponentmålinger understøtter denne beslutning.
Angiv tegningen, ikke kun "barriereskrue"
Tegningen skal identificere de funktioner, der definerer det foreslåede design. Hold dens revision knyttet til tilbud, materialespecifikation og inspektionskrav. Ellers kan en leverandør acceptere ordet "barriere", uden at begge sider er enige om den samme geometri.
Spørg efter starten og slutningen af barriereafsnittet, hoved- og barriereflyvningens diameterprofiler, deres ledninger eller stigninger, flyvebredder, kanaldybdeprofiler og overgangen til nedstrømssektionen. Hvor kanalerne ændrer sig i længden, identificer inspektionsstationerne. En enkelt diameter eller et enkelt kompressionsforhold kan ikke erstatte denne information.
Hvad vi har brug for til en EJS erstatningsforespørgsel
Voresekstruder skruetønde produktsidebeskriver skræddersyet udskiftningsarbejde og kontrolrapport og materialecertifikat, der leveres med skruetønder. For en designgennemgang skal du sende den installerede tegning og den foreslåede revision separat sammen med proceskravet. Dette giver diskussionen en defineret komponent og en defineret pligt.
Omfatte:
- Maskinfabrikat, model, installerede komponentreferencer og mekaniske tegninger.
- Harpikskvalitet, tilsætningsstoffer, fyldstofpåfyldning, foderform og tilberedningsmetode.
- Den eksisterende profil og de foreslåede ændringer, herunder evt. blander.
- Tidsindstillet output, rpm, faktisk smeltetemperatur, tryk og drevaflæsninger.
- Defekte prøver eller fotografier knyttet til de registrerede driftspunkter.
- Matchende skrue/tønde mål, hvis eksisterende komponenter vil blive genbrugt.
- Produktionssortimentet og produkttjek udskiftningen skal opfylde.
Lad ikke inspektionsdokumentation blive en erstatning for et produktionsforsøg. En dimensionsrapport kan påvise overensstemmelse med den godkendte tegning; det fastslår ikke, at den valgte geometri løser procesproblemet. Forsøget har brug for sine egne betingelser og acceptkriterier.
DeEJS enkeltskruet cylindersideer en nyttig produktreference, når du forbereder oplysninger om installerede komponenter. Indsend den faktiske tegning og pligt til gennemgang i stedet for at antage, at en generisk barrierekonfiguration er en bekræftet pasform.

Døm retssagen efter acceptabel produktion, temperatur og energi
Aftal acceptmetoden, før du bestiller eller idriftsætter et revideret design. Brug de samme målesteder og et defineret konstant produktionsinterval. Registrer opstarts- og udrensningsadfærd adskilt fra steady-state resultater, så en nem opstart ikke skjuler et ustabilt driftsvindue.
To nyttige beregninger er:
Specifik effekt = målt masseydelse (kg/h) / skruehastighed (rpm)
Specifik elektrisk energi = målt elektrisk effekt (kW) / målt masseoutput (kg/h)
Det andet resultat har enheder på kWh/kg. Angiv målegrænsen: Kun dreveffekt og total linjeeffekt er forskellige størrelser. Motorstrømprocent er ikke en direkte måling af elektrisk effekt og bør ikke erstattes af denne formel.
Et aritmetisk eksempel, der viser afvejningen
Antag, at forsøg A producerer 180 kg/t ved 60 o/min med 54 kW målt ved en defineret elektrisk grænse. Forsøg B producerer 210 kg/t ved 70 o/min med 70 kW ved samme grænse. Disse forudsatte aflæsninger er et regneeksempel, ikke et EJS-projekt eller en prognose for hverken skruearkitektur.
Forsøg B har større masseoutput, men identisk specifik output og større specifik elektrisk energi i dette eksempel. Produktkvalitet og smeltetemperatur er stadig nødvendig, før man kalder det en forbedring. Rapportér også, hvor meget af den målte produktion, der består de aftalte produkttjek.
Test relevante karakterer og nødvendige driftspoint i stedet for kun at vælge den nemmeste demonstrationskørsel. Dokumenthastighed, fremføringstilstand, tryk, faktisk smeltetemperatur, effektgrænse og kvalitet sammen. Send den post gennemEJS kontaktsidenår man diskuterer en udskiftning, så målet er et nyttigt driftsområde frem for et isoleret peak-outputtal.
Ofte stillede spørgsmål
Hvad er hovedforskellen mellem en barriere og en konventionel skrue?
En konventionel enkeltskrue med tre zoner bruger én hovedkanal gennem smeltesektionen. En barriereskrue introducerer en sekundær flyvning for at danne faste stoffer og smeltekanaler. Sammenligningen kræver stadig de fulde profiler, materiale og driftsbetingelser; arkitekturnavnet alene fastslår ikke, hvilken udskiftning der opfylder pligten.
Erstatter en spærreskrue en blandesektion?
Ikke automatisk. Barrieresektionen styrer smeltearrangementet, mens en blander adresserer den nødvendige fordeling eller dispersion i smelten. En skrue kan indeholde begge dele. Identificer defekten og specificer hver sektions tilsigtede funktion i stedet for at antage, at barriereflyvningen giver enhver form for blanding.
Vil en barriereskrue garantere mere output eller eliminere alle geler?
Nej. Etabler den faktiske begrænsning og identificer defekten først. En ændring af smeltedesign løser ikke automatisk inkonsekvent fodring, nedbrudt materiale, forurening, slid, drivgrænser eller nedstrømsrestriktioner. Sammenlign stabil, acceptabel produktion med temperatur, tryk og effekt under definerede prøvebetingelser.
Er barriere-flyvningsklarering det samme som hovedflyvningsklarering?
Nej. I et typisk underskæringsbarrierearrangement har den sekundære fløj en separat diameter og passage over sig. Identificer flyvning, aksial position og radial eller diametral konvention på tegningen. Beregninger af nominel diameter fastslår ikke enhver lokal eller varmløbende spalte i den samlede maskine.
Kan jeg udskifte en konventionel skrue uden at udskifte cylinderen?
Det kræver en dimensions- og procesgennemgang. Tjek cylinderboringens profil og tilstand, mekaniske grænseflader, arbejdslængde, fremføringsarrangement og driftsgrænser i forhold til den foreslåede skrue. En fysisk installerbar skrue er ikke nødvendigvis en passende proceserstatning, og en slidt tønde må ikke antages at matche dens originale tegning.
Hvilke oplysninger skal jeg sende til en erstatningsgennemgang?
Send maskindetaljer, installerede og foreslåede tegninger, harpiks- og foderoplysninger, driftsjournaler, identificerede defekter og tilgængelige skrue-/tøndemål. Angiv det påkrævede produktionsområde og kontrol af produktkvalitet. Hold tegningsrevisionen og prøvebetingelserne eksplicitte, så geometri, mekanisk tilpasning og procesaccept kan gennemgås separat.