Ekstrusionsskruens kompressionsforhold beskriver reduktionen i kanalvolumen fra tilførselssektionen til doseringssektionen. På en konventionel skrue med sammenlignelig stigning og kanalgeometri giver foderkanaldybde divideret med målekanaldybde en nyttig tilnærmelse. Vælg en erstatning fra den komplette tegning og faktiske fremføringsforhold, ikke fra et forhold alene: to skruer mærket 3:1 kan have forskellige kanaldybder og overgangsprofiler.
VedEJS Industri
- Beregn kanaldybden ud fra skruens flyvediameter og roddiameteren, ikke tøndeboringen.
- Sammenlign absolutte dybder og zonelængder, før du accepterer to skruer som ækvivalente.
- Beskriv materialet, der kommer ind i tragten, inklusive genslibningsform og påfyldning.
- Undersøg fodring, smeltning, begrænsning og slid, før forholdet ændres.
- Valider en erstatning med stabile produktionsmålinger, ikke en rpm-indstilling alene.
Hvad måler skruens kompressionsforhold?
En konventionel enkeltskrue har en fremføringssektion, en overgangssektion og en doseringssektion. Tilførselskanalen modtager fast materiale; overgangen ændrer kanalgeometri efterhånden som smeltning udvikler sig; doseringssektionen transporterer smelten mod udledningen. Kompressionsforhold beskriver et geometrisk forhold mellem begyndelsen og slutningen af denne proces. Den måler ikke matricetryk, produkttæthed eller motoreffektivitet.
For en simpel skrue med konstant stigning er værkstedsberegningen:
Kompressionsforhold ≈ fødekanaldybde / målekanaldybde
Den mere generelle definition sammenligner kanalvolumener over tilsvarende flyvninger. Dybde-genvejen har brug for sammenlignelig tonehøjde og kanalgeometri. Hvis disse ændrer sig, skal du bruge tegningen til at evaluere de relevante volumener i stedet for at behandle et dybdeforhold som et nøjagtigt volumetrisk resultat.Allan Griffs forklaring af skruegeometrigør denne sondring og advarer mod at stole på forholdet uden de faktiske dybder.
L/D beskriver noget andet: effektiv arbejdslængde divideret med skruens udvendige diameter. En arbejdslængde på 2.700 mm og en diameter på 90 mm giver 30:1. Bekræft, hvor producenten starter og slutter denne arbejdslængde. En drevforlænger hører til på den mekaniske tegning, men bør ikke lydløst blive ekstra bearbejdningslængde.
En specifikation med "90 mm, 30:1, 3:1" efterlader derfor væsentlig information. Den identificerer ikke foderdybde, måledybde, overgangslængde, stigningsændringer eller blandingsgeometri. Spørg efter disse dimensioner, før du sammenligner et udskiftningstilbud med den installerede skrue. For den bredere indkøbstjekliste, seEJS ekstruder skrue tønde guide.
Sådan beregnes kompressionsforhold ud fra en skruetegning
Start med et konventionelt enkeltstartsdesign, hvis fodrings- og målekanaler har sammenlignelig pitch- og flyvegeometri. Find den konstante dybdedel af hver sektion. Tag ikke foderaflæsningen inde i konusen eller måleaflæsningen fra en blander, relief eller beskadiget kant.
Beregn radial kanaldybde for hver placering:
Kanaldybde = (udvendig flyvediameter − roddiameter) / 2
Opdelingen med to har betydning, fordi begge mål er diametre. Ved at bruge diameterforskellen fordobles den rapporterede dybde direkte, selvom fejlen kan forsvinde, når to lige så forkerte dybder deles. Forholdet ser måske rigtigt ud, mens fremstillingsdimensionerne er forkerte.
Et bearbejdet 90 mm eksempel
Følgende dimensioner er et antaget regneeksempel, ikke et anbefalet skruedesign eller en produktionstest.
| Dimension | Foderafsnit | Måleafsnit |
|---|---|---|
| Udvendig flyvediameter | 90 mm | 90 mm |
| Roddiameter | 72 mm | 84 mm |
| Beregnet kanaldybde | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Omtrentlig kompressionsforhold | 9/3 = 3:1 | Samme dybdeforholdsberegning |
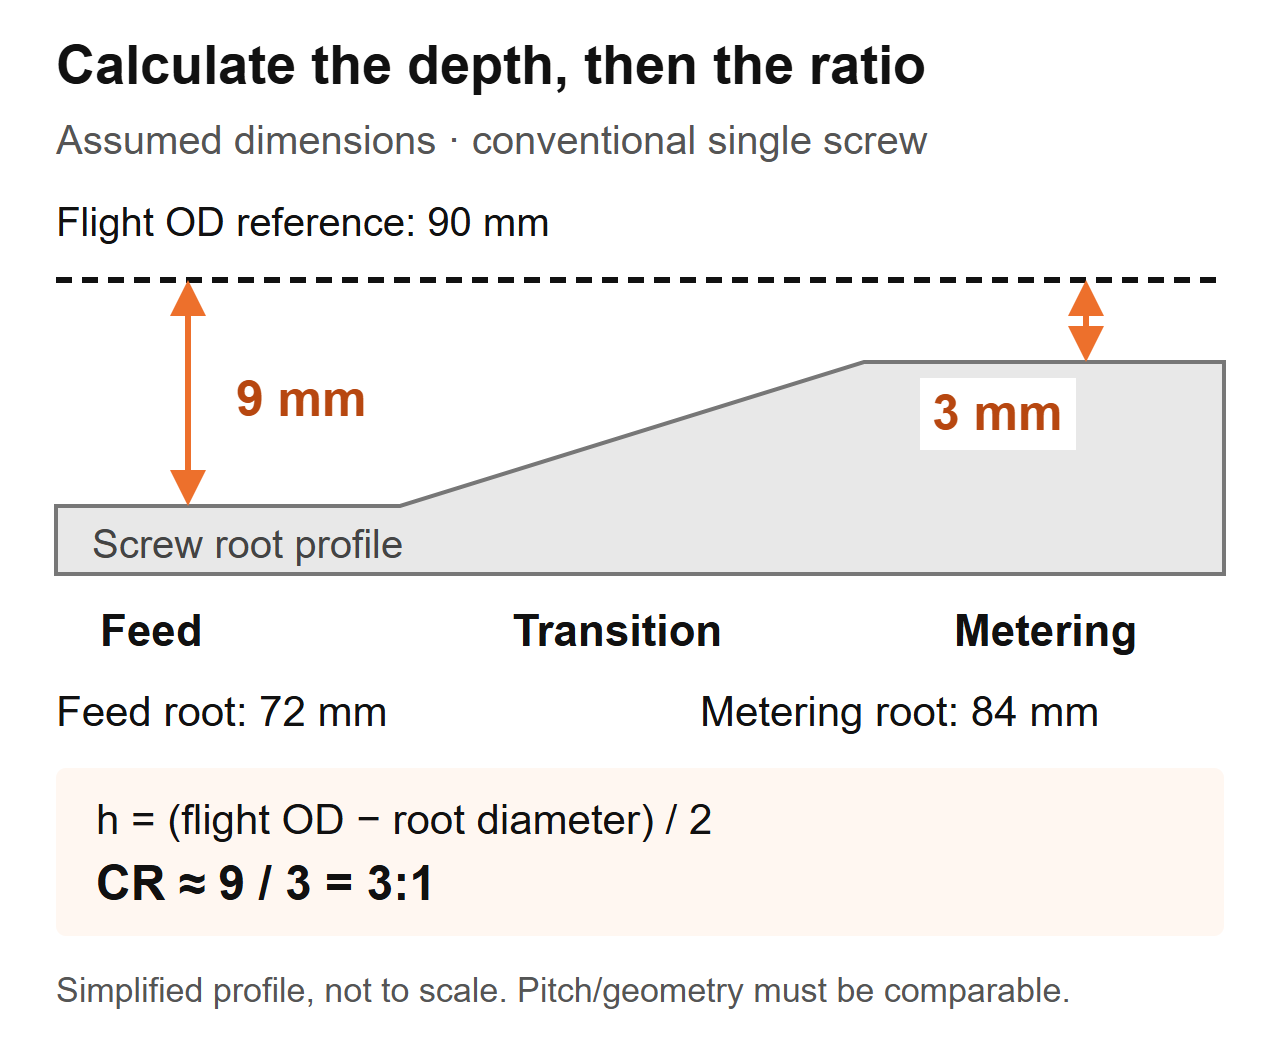 Beregningsskema: forudsatte dimensioner for en konventionel skrue. Profilen er forenklet og er ikke en fremstillingstegning.
Hvis du inspicerer en fjernet skrue, skal du notere den aksiale placering, målte flyvediameter og roddiameter sammen. Følg maskinens procedure for isolering og sikker fjernelse, rengør komponenten uden at ændre overfladerne, og brug egnede kalibrerede instrumenter. Lad producentens inspektionsprocedure bestemme målemetoden og acceptkriterierne.
Udskift ikke cylinderens indvendige diameter med den udvendige diameter. Den beregning inkluderer skrue-til-tønde spillerum. På en slidt del må du ikke antage, at den målte geometri stadig repræsenterer det originale design: en reduceret flyvediameter ændrer dybdeberegningen. Få den originale tegning og mål tønderslid separat. DeEJS levetidsguideforklarer, hvorfor matchende skrue- og cylindermål betyder noget.
Hvorfor to 3:1 skruer kan fungere forskelligt
Et forhold identificerer ikke størrelsen af nogen af kanalerne. I det samme antagne 90 mm eksempel kunne en anden skrue have en føderod på 84 mm og en doseringsrod på 88 mm. Dens dybder ville være 3 mm og 1 mm, så dens dybdeforhold ville også være 3:1. Det ville ikke være en dimensionel kopi af 9 mm/3 mm skruen.
| Sammenligningselement | Antaget skrue A | Forudsat skrue B | Hvad køber kan fastslå |
|---|---|---|---|
| Udvendig flyvediameter | 90 mm | 90 mm | Samme nominelle skruediameter |
| Foderkanaldybde | 9 mm | 3 mm | Forskellig absolut fodergeometri |
| Måler kanaldybde | 3 mm | 1 mm | Forskellig absolut målegeometri |
| Omtrentligt dybdeforhold | 3:1 | 3:1 | Lige forhold, ikke ens skruer |
| Overgangslængde og stigning | Ikke specificeret | Ikke specificeret | Præstationssammenligningen er fortsat ufuldstændig |
Dette eksempel understøtter kun en dimensionel konklusion. Det etablerer ikke en gennemløbsforskel, en smeltetemperaturforskel eller hvilken skrue der skal køre din harpiks. Disse spørgsmål kræver den resterende geometri og driftsbetingelser.
Hvad vi tjekker, når en erstatning er tilbudt til samme specifikation
I EJS-udskiftningsarbejde havde to skruer samme diameter, L/D og 3:1 kompressionsforhold, men alligevel kørte den ene ren, mens den anden overophedede en varmefølsom forbindelse. Deres overgangssektioner startede i forskellige positioner og havde forskellige længder. Vi sammenligner derfor zoneprofilen, ikke kun tallene på tilbuddet.
På en erstatningstegning markeres hvor foderdelen slutter, og hvor måling begynder. Sammenlign derefter dybden langs det interval. Et forhold giver slutpunkterne; profilen viser, hvordan kanalen skifter mellem dem. Ingen af dem er en erstatning for den anden.
Det er også derfor, at "øge kompression" er en ufuldstændig designinstruktion. Forøgelse af tilspændingsdybde og reduktion af doseringsdybde øger begge forholdet, men de ændrer forskellige dele af skruen. Angiv, hvilken dimension der ændres, hvad der forbliver uændret, og hvilket målt problem ændringen er beregnet til at løse. Ellers kan leverandøren og produktionsteamet diskutere forskellige ændringer.
Hvordan harpiks, foderform og fyldstoffer påvirker beslutningen
Et polymernavn er ikke en komplet foderspecifikation. Notér kvalitet, tilsætningsstoffer, partikelform, fugtforberedelse og blandingskonsistens. Pellets, slebet kantbeklædning og uregelmæssige flager kan bære det samme polymernavn, mens de opfører sig anderledes ved foderhalsen.Jim Franklands diskussion om kompressionsforholdbetragter tilførsel og sammensmeltning, herunder rumvægt og friktion frem for at behandle harpikstypen som en tilstrækkelig udvælgelsesregel.
Det første spørgsmål stiller vi, når foderet ændres
En EJS-forespørgsel involverede en 90 mm skrue, 30:1 L/D og 3:1 kompressionsforhold. Linjen havde stigende matricetryk og inkonsekvent vægtykkelse, og den første anmodning var at kopiere en angiveligt slidt skrue. Vi spurgte, hvad der kom ind i tragten nu sammenlignet med det originale produktionssetup. Anlægget var begyndt at blande sin egen kantbeklædning i foderet. Den ændring hørte hjemme i udskiftningsspecifikationen, før en uændret tegning blev accepteret.
For din egen linje skal du indsamle repræsentative foderprøver i stedet for at beskrive alt som "genbrugsplast". Mål løs bulkdensitet ved hjælp af en defineret beholder, påfyldningsmetode og vejningsprocedure. Registrer, om materialet var frit hældt eller komprimeret; sammenlign ikke to resultater fremstillet ved forskellige metoder. Medtag fotografier med en skala og noter blandingsmetoden.
| Fodertilstand | Oplysninger at indsamle | Design spørgsmål at løse |
|---|---|---|
| Virgin pellets | Kvalitet, pilleform, forberedelse og nuværende stabile indstillinger | Er den etablerede geometri stadig egnet til denne opgave? |
| Pille/genformalet blanding | Blandingsforhold, spredning i partikelstørrelse, bulkdensitetskonsistens | Forbliver foderet ensartet under hele løbeturen? |
| Filmflager eller kantbeklædning | Form, fodringsmetode, broobservationer og rumvægt | Kan materiale komme ind i og fylde foderdelen pålideligt? |
| Pulver eller tør blanding | Formulering, flowadfærd og fodersystemdetaljer | Er fodringsarrangementet passende for dette materiale? |
| Fyldt sammensætning | Fyldstoftype og -forhold, forberedelse og slidhistorie | Hvad er kravene til smeltning, varme og slid tilsammen? |
Læs ikke denne tabel, da "lavere bulkdensitet altid kræver et højere forhold." En geometriændring kan ikke automatisk korrigere brodannelse, adskillelse eller en inkonsekvent feeder. Slidstyrke bør heller ikke vælges fra kompressionsforhold. GennemgåEJS skruetønde materiale guideseparat, når formuleringen ændres.
For højt eller for lavt? Diagnosticer processen, før du skifter skruen
Trykstigninger, usmeltede partikler og stigende smeltetemperatur er grunde til at undersøge. De er ikke målinger af kompressionsforhold. Den nyttige diagnostiske sekvens er at fastslå, om forstyrrelsen starter ved tilførsel, smeltning, en nedstrøms restriktion eller slidt mekanisk geometri.
Sammenlign først med et stabilt historisk løb med samme materiale og produkt. Hold matricen, skærmens arrangement og måleplaceringerne konsekvente. Registrer det faktiske output, skruehastighed, smeltetemperatur, tryk, drivbelastning og synlige defekter sammen. Indstilling af tøndetemperatur alene bestemmer ikke smeltetemperaturen.
| Observation | Kontrol før en geometriændring | Bevis, der skal medtages i anmodningen |
|---|---|---|
| Tryk og output svinger | Beholdertilførsel, brodannelse, foderkonsistens, blandingsændringer og begrænsning | Tidsjusterede hastigheds-, tryk- og outputregistreringer |
| Usmeltede partikler vises | Tilspændingshastighed, smelteforhold, harpiksændringer, driftshastighed og skrueprofil | Prøver eller fotos knyttet til et registreret driftspunkt |
| Smeltetemperaturen er for høj | Faktisk smelteaflæsning, hastighed, begrænsning, afkøling og mixertilstand | Målemetode, placering og aflæsninger af stabilt løb |
| Effekten falder ved uændret omdrejningstal | Faktisk foderforsyning, harpikstilstand, matrice/sigter og matchende skrue/tøndeslid | Ydelse pr. rpm plus vedligeholdelses- og måleposter |
| Sorte pletter eller misfarvning øges | Materialehistorie, stillestående områder, opholdsforhold og rengøring | Fejlmønster og hvornår det viser sig i løbet |
Hvorfor et højere forhold ikke er en automatisk forbedring
Lin Jin og Mark A. Spalding rapporterede om en kontrolleret LLDPE-undersøgelse med en 2,5-tommers ekstruder og fem kompressionsforhold fra 2,0 til 3,6. Måledybden forblev 0,125 tommer, mens fremføringsdybden blev ændret. Ved 110 til 150 omdr./min. producerede skruerne med højere forhold smeltetemperaturer omkring 5 til 10°C højere end designs med lavere forhold. Disse er resultater for dette udstyr, harpiks og eksperiment, ikke en temperaturforudsigelse for en EJS-erstatning. Se forfatterneskompressionsforhold præstationsundersøgelse.
En separatfejlfindingseksempel af Mark A. Spaldingbeskriver en 6-tommer, to-trins ABS-ekstruderingsskrue med et første-trinsforhold på 3,1. Usmeltet materiale blokerede en spiraldæmning; den foreslåede udskiftning reducerede dette forhold til 2,5. Dette var et specifikt designsvar på et smelteproblem, ikke en universel ABS-anbefaling.
Brug disse eksempler til at indramme det tekniske spørgsmål: kan skruen smelte de faste stoffer, den modtager, ved det krævede driftspunkt? Gør hverken eksemplerne til et generelt harpiks-til-forhold-diagram eller et antaget EJS-ydelsesresultat.
Når et enkelt kompressionsforhold ikke er nok
Den simple sammenligning af fremføringsdybde/måledybde hører til en defineret skruegeometri. Inden du bruger den, skal du identificere skruetypen og fremføringsarrangementet. Et forhold rapporteret for et design betyder muligvis ikke det samme på et andet.
En barriereskrue opdeler materiale i faste kanaler og smeltekanaler. Dens beskrivelse kræver kanalarrangementet og barrieregeometrien, ikke kun to konventionelle rodmålinger. En ventileret to-trins skrue har mere end ét behandlingstrin; spørg, hvilket stadium et citeret kompressionsforhold beskriver. Udluftningsområdet og nedstrøms pumpesektionen skal evalueres som en del af det komplette design.Griffs skrue-design diskussiondækker spærrekanaler, to-trins skruer og den tydelige fremføringsadfærd af rillede tønder.
Ligeledes skal du skelne oversvømmelsesfodring fra kontrolleret fodring eller sultefodring. Skriv fodringstilstanden ind i specifikationen. Ellers kan en leverandør vurdere en fuld tilførselskanal, mens den installerede proces leverer et kontrolleret masseflow. Dette er en grænsebetingelse for at afklare, ikke en grund til at anvende et andet universelt forhold.
Dobbeltskrueekstrudere har også brug for deres egen geometri og procesbeskrivelse. Anvend ikke den konventionelle enkeltskrue-dybdegenvej til et sammenkoblet par, og antag, at det fanger den komplette kompressionsadfærd. Angiv skruearrangement, rotationstilstand, element eller flyveprofil og producenttegning.
Brug disse spørgsmål, når specifikationen er uklar:
- Er dette et konventionelt barriere-, totrins- eller dobbeltskruedesign?
- Er det angivne forhold beregnet ud fra dybder eller kanalvolumener?
- Hvilke foder- og målesteder definerer beregningen?
- Ændres tonehøjde eller kanalarrangement mellem disse steder?
- Passer det installerede fodersystem til designantagelsen?
En specifikation skal besvare disse spørgsmål uden at kræve, at maskinmesteren skal gætte. Hvis det ikke er muligt, skal du indhente den komplette profil, før du godkender en kopi. "3:1" er nyttig, når dens definition og anvendelse er kendt.
Skal du kopiere den eksisterende skrue eller redesigne den?
En uændret udskiftning er et rimeligt udgangspunkt, når den installerede geometri har leveret tilfredsstillende kvalitet og ydelse, afgiften er uændret, og målt slitage forklarer forringelsen. Det bliver et svagere valg, når det oprindelige problem eksisterede før slid, formuleringen ændrede sig, eller processen nu kører uden for dets tidligere driftsområde.
Adskil to beslutninger i tilbuddet: gendannelse af de originale dimensioner og ændring af behandlingsdesignet. En slidt skrue kan kræve udskiftning uden at kræve et andet kompressionsforhold. Omvendt kan en dimensionsrigtig skrue ikke længere passe til det foder, der indføres i anlægget.

Definer ændringen, før du sammenligner forslag
Giv leverandøren en skriftlig problemformulering: for eksempel trykustabilitet efter et skift af fødeform, snarere end "brug for en bedre skrue." Inkluder basislinjetegningen og driftsoptegnelser. Bed det foreslåede design om at identificere ændrede dybder, zonelængder, pitch og eventuelle blandingsfunktioner.
Hold den mekaniske pasform adskilt. Bekræft arbejdslængde, drev-endeforbindelse, monteringsgrænseflader og udledningsarrangement mod den installerede enhed. Større arbejdslængde kan kræve en ændring af maskinniveau; det er ikke en almindelig drop-in erstatningsantagelse. En højere L/D-betegnelse på et tilbud bør udløse et dimensionstjek, ikke en forventning om øget kapacitet.
Aftal derefter sammenligningsbetingelserne og acceptkriterierne. Definer materiale, produkt, driftspunkter, kvalitetstjek og produktionsmålinger før forsøget. Hvis flere designfunktioner ændres sammen, evaluerer forsøget den komplette udskiftning; det kan ikke fastslå, at kompressionsforhold alene forårsagede resultatet.
DeEJS ekstruder skruetønde produktsideer det relevante udgangspunkt for en erstatningshenvendelse. Angiv selve applikationen og tegningen, så diskussionen vedrører den installerede maskine frem for en generisk polymerserie.
Hvad skal EJS sendes, og hvordan valideres erstatningen
En nyttig forespørgsel lader fabrikken forbinde forarbejdningskravet til en fremstillingsbar tegning. Send den originale specifikation, selvom du mener, den er forkert, og identificer derefter, hvad der er ændret. Hold revisionsnumre synlige, så en gammel tegning ikke stille bliver produktionsinstruktionen.
Inkluder følgende oplysninger:
- Maskinproducent, model, skruetype og installerede komponentreferencer.
- Flyvediameter, arbejdslængde, drivendemål og tønde-/grænsefladetegninger.
- Foder- og doseringsdybder, zonegrænser, stigningsprofil og blandingsfunktioner.
- Harpikskvalitet, tilsætningsstoffer, fyldstofpåfyldning, foderform og forberedelsesprocedure.
- Indføringsarrangement, normalt omdrejningstal, output, smeltetemperatur og trykaflæsninger.
- Defektprøver, vedligeholdelseshistorik og tilgængelige matchende skrue/tøndemål.
- Påkrævet produktkvalitet og driftsbetingelser for accept.
Sammenlign stabil produktion, ikke kun en succesfuld opstart
Efter installationen følges maskinleverandørens sikker idriftsættelsesvejledning. Bekræft det godkendte materiale og opsætning, lad processen stabilisere sig, og opsaml aflæsninger over et defineret interval. Registrer output ved en aftalt vejemetode i stedet for at estimere det ud fra skruehastigheden.
Til sammenligning skal du beregne specifik output som målt masseoutput divideret med rpm. Hold udgangsenhederne synlige, såsom kg/h pr. o/min. Sammenlign kun denne værdi sammen med kvalitet, faktisk smeltetemperatur, tryk og drivbelastning. Et højere tal etablerer ikke en forbedring, hvis produktet falder uden for specifikation, eller processen bliver ustabil.
| Prøverekord | Optag konsekvent | Hvorfor det er nyttigt |
|---|---|---|
| Foder | Karakter, parti, blanding og forberedelse | Identificerer ændringer, der ikke er relateret til geometri |
| Driftspunkt | Hastighed, temperaturopsætning og fødetilstand | Gør sammenligningen reproducerbar |
| Produktion | Timet masseoutput og acceptabelt produkt | Adskiller den samlede produktion fra den nyttige produktion |
| Procestilstand | Faktisk smeltetemperatur, tryk og drivbelastning | Afslører afvejninger skjult af output alene |
| Kvalitet | Aftalte mål, udseende og fejlkontrol | Afgør, om afløseren opfylder pligten |
Gentag sammenligningen ved ændring af driftspunkter og behold de samme målesteder. Hvis der stadig er et problem, skal du sende registreringerne tilbage med tegningsrevisionen og prøveidentifikatorer. KontakteEJS Industrimed den pakke i stedet for at anmode om en ændring af kompressionsforholdet uden en defineret årsag.
Diskuter din udskiftningsskrue
Beskriv den installerede skrue, faktiske fremføring og forarbejdningsproblem. Knappen åbner en e-mail-kladde til EJS; du kan vedhæfte tegninger og fotografier inden afsendelse.
Ofte stillede spørgsmål
Hvad er ekstruderingsskruens kompressionsforhold?
Det er forholdet mellem feed-sektionens kanalvolumen og målesektionens kanalvolumen over tilsvarende flyvninger. For en konventionel skrue med sammenlignelig stigning og kanalgeometri giver fremføringsdybde divideret med måledybde en nyttig tilnærmelse. Det er et geometrisk forhold, ikke et trykforhold eller en garanti for output.
Hvordan beregner jeg kompressionsforhold ud fra roddiametre?
Beregn hver radial kanaldybde som udvendig flyvnings diameter minus roddiameter, divideret med to. Opdel derefter foderdybde med måledybde. Brug identificerede fodrings- og målesteder, ensartede enheder og passende flyvediametre. Brug ikke tøndeboringsdiameter eller antag, at en slidt skrue stadig matcher dens originale tegning.
Er en 3:1 skrue egnet til enhver harpiks?
Nej. Det samme forhold kan beskrive forskellige absolutte kanaldybder og overgangsprofiler. Egnethed afhænger også af den specifikke kvalitet, foderform, tilsætningsstoffer, fodringsarrangement og driftsbetingelser. Start med den komplette geometri og et defineret produktionskrav i stedet for at behandle et forhold som en universel harpiksanbefaling.
Øger et øget kompressionsforhold output?
Ikke nødvendigvis. Ændring af fremføringsdybde og ændring af doseringsdybde påvirker forskellige dele af skruen, selvom begge øger forholdet. Fodring, smeltning og nedstrøms forhold skal betragtes under ét. Sammenlign stabilt målt output med produktkvalitet, faktisk smeltetemperatur, tryk og drivbelastning, før du bedømmer en erstatning.
Kan slidte skruer give problemer uden at ændre tegningens forhold?
Ja. Tegningen beskriver den tilsigtede geometri, ikke den nuværende tilstand. Mål skruen og cylinderen i tilsvarende positioner og sammenlign med de godkendte originalmål. En etiket med kompressionsforhold beskriver ikke arbejdsafstanden, og kopiering af denne etiket løser ikke et umålt slidproblem.
Kan jeg bruge den samme beregning til dobbeltskruer eller barrieredesign?
Gå ikke ud fra, at den konventionelle enkeltkanals dybdegenvej gælder. Identificer først kanalarrangementet, skruetypen og beregningsplaceringerne. Spærrekanaler, trinvise skruer og indgribende dobbeltskruer kræver en mere fyldig geometribeskrivelse. Spørg designeren, hvilke volumener eller dybder der definerer det angivne forhold, før du bruger det i en erstatningsspecifikation.