"Bruges til profilekstrudering" er ikke en erstatningsspecifikation. Ansøgningen fortæller en leverandør, hvad processen skal gøre, mens maskinens optegnelser og tegninger fortæller leverandøren, hvad delene skal være.
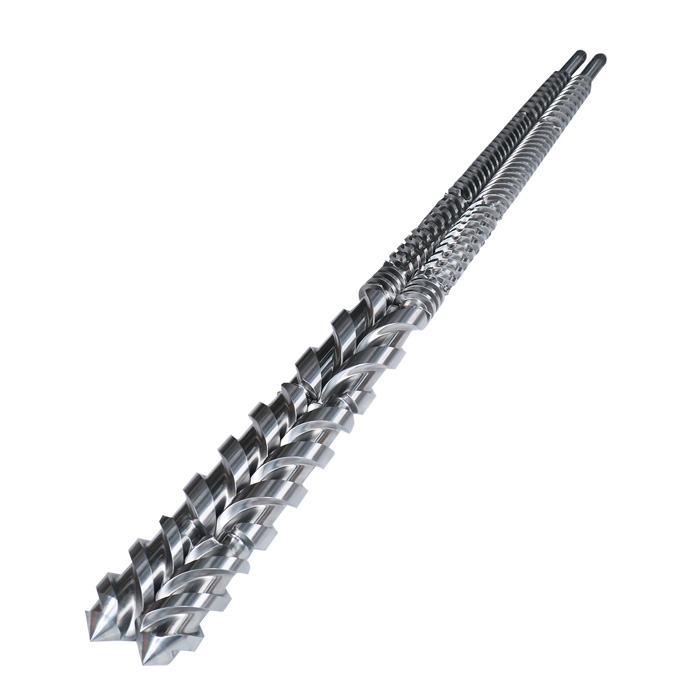
EJS organiserer i øjeblikket sine dobbeltskrueprodukter efter både geometri og anvendelse. Siden har separate sider tilplastblanding, pelletisering, masterbatch segment systemer, plast profiler, paneler og brædder, ogskumekstrudering.
Denne produktstruktur indeholder en praktisk lektion. Det færdige produktnavn hjælper med at definere procespligten, men det afslører ikke skrueakser, rotationsforhold, centerafstand, drivforbindelse, elementrækkefølge eller cylinderporte. Disse detaljer kommer stadig fra den installerede maskine.
Start med et applikationskort, og bekræft derefter maskinen
| Ansøgningsfamilie | Proces job | Hardwaremønster, der ofte stødes på | Erstatningsbevis, der betyder noget |
|---|---|---|---|
| Sammensætning | Tilfør, smelt, fordel eller disperger ingredienser, udluft, og opbygg derefter udledningstryk | Parallel, ofte samroterende; aftagelige elementer og tøndesektioner er almindelige | Elementrækkefølge, akselforbindelse, tøndesnitskort, føde- og udluftningssteder |
| Masterbatch | Kombiner bærerharpiks med pigment, fyldstof eller funktionelle tilsætningsstoffer før pelletering | Segmenteret parallel processektion er almindelig | Masterbatch-type, belastning, tilføjelsespunkter, elementkort og slid efter aksial position |
| Pelletisering | Forbered en homogen smelte til streng, vandring eller undervandsskæreudstyr | Ofte en co-roterende blandingsprocessektion efterfulgt af et pelletiseringssystem | Formulering, proces-sektionslayout, udledningsgrænseflade og observerede slidzoner |
| PVC rør og profil | Blødgør en tør blanding og forsyn matricen til et formet kontinuerligt produkt | Modroterende koniske eller parallelle dobbeltskruesystemer er almindelige | Præcis maskinkonfiguration, matchet skruepar, cylinderboring, drivender og interface på matricesiden |
| Panel og tavle | Forbered materiale til en bred formgivningsform, inklusive WPC- og skumpladeapplikationer, hvor monteret | Maskinspecifikt konisk eller parallelt system | Opskrift, skruegeometri, tøndeforbindelser, arbejdslængde og nedstrømsadapter |
| Skumekstrudering | Forarbejd en skummende formulering til plade, plade, rør eller profil | Enkelt- og dobbeltskruemaskiner findes begge; produktnavnet identificerer ikke procesafsnittet | Maskintype, polymer og formulering, injektions- eller udluftningsporte, temperaturer og komplette tegninger |
For en grundlæggende forklaring af parallel hardware har EJS allerede en live guide tilhvordan en parallel dobbeltskruet cylinder fungerer. Afsnittene nedenfor behandler det næste købsspørgsmål: Hvilke applikationsoplysninger ændrer specifikationen af delen?
Sammensætning og pelletisering afhænger af proces-sektionssekvensen
EJS-sammensætningssiden identificerer tilførsel, smeltning, blanding, udluftning og lokal trykudvikling som procesfunktioner. Thermo Fisher Scientifics sammensætningsnotat præsenterer en sammenlignelig sekvens: fodring, plastificering, transport, blanding, udluftning og ekstrudering. Eksemplet viser også, at segmenterede skruer kan kombinere transport-, blandings-, ekstruderings- og specielle fordelingsblandingselementer.
Det betyder, at skruen ikke er tilstrækkeligt beskrevet af diameter og længde. To aksler med samme udvendige dimensioner kan bære forskellige elementsekvenser og udføre forskellige procesopgaver. Inden afmontering skal hvert element nummereres fra et fast henføringspunkt på drevsiden. Registrer venstre og højre aksler, elementorientering, bredde og aksial position. Fotografer hver overgang, før du skyder elementer af skaftet.
Hvad formuleringen ændrer
EJS's pelletizer-side navngiver fyldt plast, forstærkende fibre, varmefølsomme tilsætningsstoffer og forskydningsfølsomme tilsætningsstoffer blandt de applikationer, den diskuterer. Disse beskrivelser bør stille spørgsmål, ikke automatiske materialevalg. Send polymeren, hvert væsentligt fyldstof eller additiv, dets belastning, normale temperaturområde, skruehastighed og placeringen af eventuel tilbagevendende slitage eller opbygning.
En høj fyldstofbelastning kan ændre slitagepligten. En varmefølsom opskrift kan begrænse, hvor meget mekanisk og termisk eksponering processen skal modtage. Erstatningsleverandøren har brug for den faktiske formuleringskontekst for at gennemgå elementgeometri og muligheder for arbejdsflader. "Generelle plastpiller" er for bred.
Hvad pelletizernavnet ikke fortæller dig
Kutteren kan være streng, vandring eller under vandet, men det nedstrøms valg definerer ikke i sig selv skruerne. Ved udskiftning af skrue og tønde dokumenteres processektionens layout og forbindelsen ved dens udløbsende. Bemærk også, om linjen sammensætter rå ingredienser eller kun omsmelter en etableret formulering før skæring.
Masterbatch kræver en position-for-position record
EJS oplyser, at det producerersegment dobbeltskruetønder til masterbatch ekstrudere. Densskrue element sideoplister transportelementer, blandeelementer, ælteblokke, overgangselementer og flere specialprofiler. Den samme side forbinder disse dele med farve, additiv og fyldstof masterbatch.
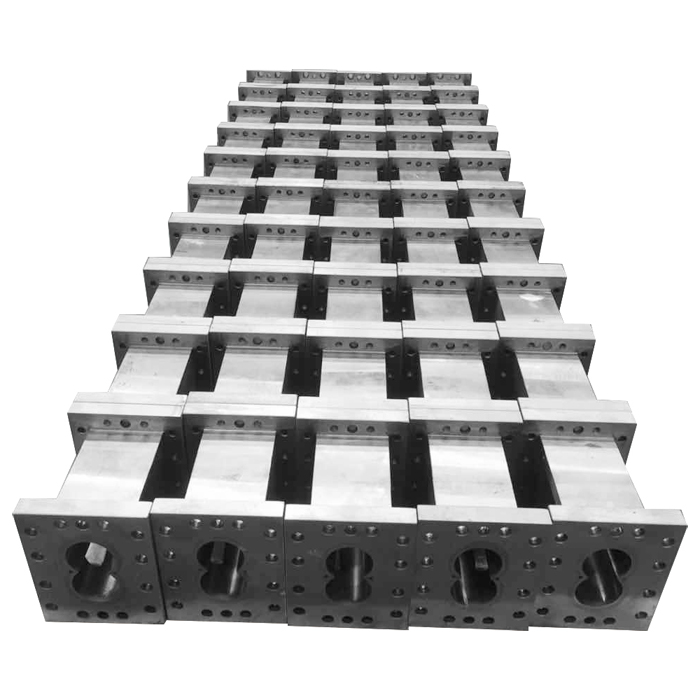
Send ikke en løs kasse med elementer uden samlejournal. En masterbatch-linje kan tilføje bærerharpiks, pigment, fyldstof eller væske på forskellige positioner. Flytning af et element eller en cylindersektion kan ændre, hvilken funktion der sidder ved siden af en indføringsåbning eller udluftning. Tilbudspakken skal indeholde:
- Et aksel-for-aksel elementkort målt fra en erklæret referenceflade.
- Et tønde-sektionskort, der viser foderåbninger, sidefødeåbninger, væskeporte, ventilationsåbninger og lukkede sektioner.
- Masterbatch-typen og bærerharpiks, pigment, fyldstof eller additivoplysninger, der er relevante for slid- og korrosionsgennemgang.
- Fotografier og mål, der lokaliserer slid efter elementnummer og tønde-sektionsnummer.
- Akslens spline eller drivprofil og boringssideforbindelsen for hver bestilt komponent.
EJS er adskiltsegment tønde sideanmoder købere om at identificere sektionen som front, midt eller hale, fordi forbindelserne er forskellige. Et nummereret positionskort er mere præcist og bør ledsage denne etiket.
PVC-rør, profil og panel bruger en anden udskiftningslogik
Den nuværende EJS site-arkitektur placerer sine profil- og panel-dobbeltskrueprodukter under kategorien koniske dobbeltskruer. EJS lister panel-, board- og WPC-panelekstrudering på panelproduktsiden. Dens profilside dækker profil- og PVC-rørudstyr, selvom sidetitlen er smallere end brødteksten.
Dette webstedsbevis bør ikke omdannes til påstanden om, at alle profil-, rør- eller panelekstrudere er koniske. KraussMaffeis nuværende modroterende produktsortiment omfatter både koniske og parallelle serier til PVC-bearbejdning og lister rør, profiler, plader, film, kompakte produkter og opskummede produkter. Den sikre konklusion er snævrere: formede PVC-produkter er ikke nok til at bestemme konisk versus parallel geometri.

Lange matchede skruer og en integreret tønde med dobbelt boring ændrer også, hvordan jobbet måles. Leverandøren har brug for både skrueprofiler, det koniske eller parallelle centerlinjearrangement, overordnede længder og arbejdslængder, cylinderboringsgeometri, tilførselsåbning, udluftnings-, opvarmnings- og afkølingsfunktioner, drivendeforbindelser og flange på matricesiden.
Formuleringen har stadig betydning. Angiv, om linjen kører uplastificeret PVC, modificeret PVC, WPC, en skumformulering eller en anden deklareret forbindelse. Medtag oplysninger om fyldstof og additiv, der påvirker slid eller korrosionsgennemgang. Udskift ikke dette med en færdigvaremærkat som "vinduesprofil" eller "afløbsrør".
"Skumekstruder" er en applikation, ikke en maskinspecifikation
EJS's skumproduktside viser PE-skumplade, EPE, XPE, skumplade, PS-skumplade, PP-skum, skumprofil og PE- eller PP-skumrør og -profilapplikationer. Samme side beder eksplicit købere om at afklare, om de bruger en enkeltskrue eller dobbeltskruet skumekstruder.
Den afklaring bør komme først. Hvis maskinen er dobbeltskruet, skal du kontrollere, om den er parallel eller konisk, og om den roterer sammen eller modsat. Registrer hver indsprøjtning, udluftning, køling og temperaturkontrolforbindelse på cylinderen. Send polymer- og skummende formuleringsdetaljer, som leverandøren har tilladelse til at gennemgå, sammen med normale driftstemperaturer og placeringen af slid, korrosion eller aflejringer.
En leverandør kan ikke udlede disse egenskaber fra "skumplader" alene. Forskellige maskiner kan lave lignende produktkategorier, mens de bruger forskellig skruegeometri og cylinderforbindelser. Fotos hjælper med at identificere samlingen, men en kontrolleret tegning eller målerapport er stadig nødvendig for produktionen.
Byg et ansøgningsdossier i fire lag
En nyttig erstatningsanmodning adskiller fakta, der ofte blandes sammen. Byg filen i denne rækkefølge:
- Maskinens identitet.Registrer maskinbygger, komplet model, serienummer, gearkasseplade, skrueakser, rotationsforhold og drivreference.
- Hardware definition.Angiv den godkendte tegning eller kontrollerede mål for skruer, akselforbindelser, cylinderboringer, sektioner, porte, flanger, varmelegemer og kølefunktioner.
- Procesdefinition.Angiv om linjen blander, laver masterbatch, pelletiserer, former PVC, producerer karton eller kører en skumformulering. Inkluder element- eller cylindersekvensen, når systemet er modulopbygget.
- Servicebevis.Giv den faktiske harpiks, relevant fyldstof og additiv information, driftsvindue, produktionsændringer, slidkort, vedligeholdelsesmålinger og fejlfotografier.
Dette format forhindrer en almindelig fejl: Brug af en applikationsbeskrivelse til at udfylde en manglende maskindimension. Det forhindrer også den omvendte fejl, idet den kopierer den gamle geometri uden at fortælle leverandøren, at et nyt fyldstof eller en ny formulering ændrede slitagepligten.
| Hvis du kun giver dette | Leverandøren kan stadig ikke bekræfte | Tilføj dette bevis |
|---|---|---|
| "Masterbatch ekstruder" | Elementrækkefølge, porte, akselforbindelse og aksial slitageplacering | Samlekort, tegninger, markerede dele og formuleringsdetaljer |
| Maskinmodel | Seriespecifikke revisioner eller tidligere ændringer | Navneskilte, aktuelle samlingsfotos og opmålte interfaces |
| Gammelt skruepar | Originalt ubrugt våbenskjold, flanke, spline og boring | Baseline-registreringer, ubrugt prøve eller aftalt slidkorrektion |
| Nominel diameter | Centerafstand, rotation, skruehånd, arbejdslængde og drevpasning | Komplet geometri og forbindelsestegning |
| "Høj glasfiber" eller "høj CaCO3" | Faktisk belastning, bærerharpiks, tilsætningsstoffer og hvor der opstår skader | Specifik formuleringskontekst og positionsbaserede inspektionsdata |
| Foto af færdigt produkt | Uanset om maskinen er enkelt, parallel dobbelt eller konisk dobbelt skrue | Maskin- og gearkasseidentifikation plus fotos af procesafsnit |
Send en ansøgningsbaseret tønde med dobbeltskruer
EJS kan bruge pakken til at identificere manglende information, inden erstatningstegningen godkendes. Opbevar geometri-, proces- og slidregistreringerne under én maskinreference.
- Maskine, gearkasse og serieplader
- Parallel eller konisk skruegeometri
- Co- eller modrotationsreference
- Original tegning eller mærket prøve
- Element- og tøndesnitskort
- Indførings-, udluftnings-, port- og flangepositioner
- Detaljer om harpiks, fyldstof og additiv
- Normale driftsforhold
- Bær mål efter position
- Nødvendige kontroldokumenter
Ofte stillede spørgsmål
Kan det færdige produkt identificere den dobbeltskruede cylinder, jeg har brug for?
Nej. Produktet indsnævrer anvendelsen, men lignende produkter kan laves på forskellige maskinkonfigurationer. Bekræft maskinen, skruegeometri, rotation, drevforbindelse og cylindergrænseflader.
Er sammensætning og pelletisering den samme anvendelse?
De kan hænge sammen, men de beskriver forskellige dele af jobbet. Compounding forbereder og blander formuleringen. Pelletisering beskriver, hvordan den forarbejdede smelte skæres til pellets nedstrøms.
Hvorfor har en masterbatch RFQ brug for en elementsekvens?
Sekvensen identificerer, hvor transport-, blandings-, æltnings- og overgangsfunktioner sidder i forhold til fødepunkter, ventilationsåbninger og tøndesektioner. Diameter og længde bevarer ikke dette proceslayout.
Er alle PVC profil- og rørekstrudere koniske dobbeltskruemaskiner?
Nej. Modroterende PVC-ekstrudere fås i både koniske og parallelle konfigurationer. En udskiftning skal følge den installerede gearkasse og cylindergeometri.
Kræver et skumprodukt en dobbeltskrueekstruder?
Ikke nødvendigvis. EJS's skumproduktside diskuterer både enkeltskruede og dobbeltskruede skumekstrudere. Identificer den installerede maskine, før du specificerer reservedele.
Hvilke ansøgningsdata er mest nyttige til materialegennemgang?
Angiv harpiks, fyldstof eller forstærkning og dets belastning, relevante additiver, normale driftstemperaturer, skruehastighed og den målte placering og form for slid eller korrosion.
Kontrollerede kilder
- EJS plastblanding med dobbeltskruet cylinderogEJS pelletizer dobbeltskruet cylinder, tjekket 31. august 2026.
- EJS segment dobbeltskruet cylinder, EJS skrueelementerogEJS segment tønder, tjekket 31. august 2026.
- EJS plastprofil ekstruder dobbeltskruet cylinderogEJS plastpanelekstruder dobbeltskruet cylinder, tjekket 31. august 2026.
- EJS skumekstruder dobbeltskruet cylinder, tjekket 31. august 2026.
- Thermo Fisher Scientific, relevante procesparametre for dobbeltskrueblanding, tilgået 31. august 2026.
- KraussMaffei modroterende dobbeltskruede ekstruderdokumentation, tjekket 31. august 2026.