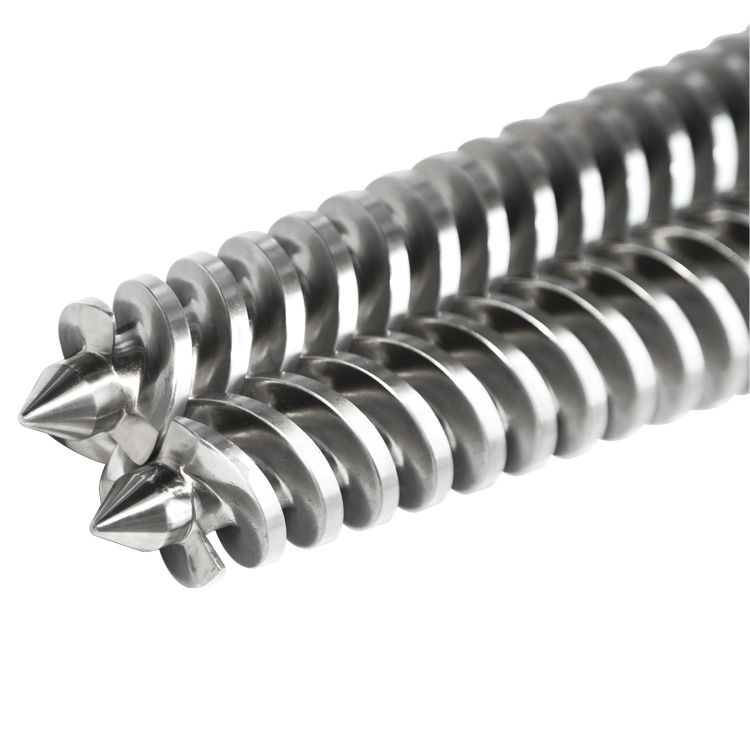
En konisk dobbeltskruetønde kombinerer to tilspidsede, sammengribende skruer med matchende tilspidsede boringer. Geometri identificerer systemet; harpiks, fyldstof, legering og slidlagsdybde bestemmer, hvor længe det holder den geometri.

Den definition lyder simpel, indtil en køber skal udskifte et installeret sæt. Et fotografi kan vise en tilspidsning, men skjule spline. Et navneskilt kan give en model, men ikke tegningsrevisionen. En gammel skrue kan bevare drevforbindelsen, mens dens arbejdsdiameter allerede er slidt væk. En udskiftningsgennemgang skal afgøre, hvilket bevis der stadig beskriver den originale del.
Hvad beskriver konisk?
Konisk beskriver geometrien af behandlingsparret. Hver skrue bliver større mod drivenden, og de to matchende cylinderboringer gør det samme. Dette adskiller sig fra et parallelt dobbeltskruesæt, hvor den nominelle diameter og akselafstand forbliver konstant gennem arbejdssektionen.
Tilspidsningen ændrer sig mere end den udvendige silhuet. Flyvediametrene, roddiametrene, boringshylsteret og skrue-til-skrue-forholdet varierer alle langs aksen. En erstatningstegning kræver derfor aksiale placeringer. En diameter skrevet uden dens afstand fra en defineret referenceflade er ufuldstændig.
Konisk identificerer ikke én universel proces. Milacrons nuværende koniske serie er rettet mod PVC- og CPVC-rør- og profilarbejde. KraussMaffei lister koniske maskiner inden for sit modroterende PVC-sortiment. EJS udgiver også koniske hardwaresider tilPVC rør, plast profilogpanel eller bordudstyr. Denne applikationsmærkat hjælper med at starte gennemgangen, men den etablerer ikke den faktiske skrueprofil eller materialespecifikation i din maskine.
Sådan identificeres konisk hardware uden at gætte
Start med observationer, som et fotografi eller eksisterende registrering kan understøtte. Hold hver observation adskilt fra konklusionen. Dette forhindrer et salgsmærke, modelkode eller gammel købsbeskrivelse i at blive stærkere bevis, end det er.
| Beviser du har | Hvad det kan understøtte | Hvad det ikke kan afgøre |
|---|---|---|
| Fuld sidebillede af begge skruer | Synlig tilspidsning, overordnet arrangement, tydelige venstre og højre forskelle | Originale ubrugte diametre, indvendige cylindermål, splinepasning |
| Fotos af begge skrueender | Tipform, drive-end form, relativ orientering | Tandform, indgrebslængde, koncentricitet eller tolerancer |
| Maskinens navneskilt | Producent, model, serienummer og nogle gange størrelsesfamilie | Om procesenheden eller gearkassen blev ændret senere |
| Gammel indkøbsordre | Tidligere leverandørterminologi og bestilt beskrivelse | Om den leverede del matchede den aktuelle installerede del |
| Godkendt maskin- eller deltegning | Referencegeometri, dimensioner, grænseflader og revision | Aktuel slidtilstand eller udokumenterede feltændringer |
| Fjernede, rensede dele | Fysiske grænseflader, synligt slidmønster og målbare overlevende funktioner | Dimensioner, der slides, repareres eller deformeres, er slettet |
Fotografer parret, før du adskiller posten
Tildel simple ID'er såsom skrue A og skrue B, før du laver nærbilleder. Marker drivenden og udløbsenden i fotosættet. Angiv visningsretningen, når du optager "venstre", "højre", "med uret" eller "mod uret". Disse ord er tvetydige uden et synspunkt.
Et nyttigt fotosæt inkluderer det komplette par sammen, hver drevforbindelse, hver udledningsspids, indføringsåbningen, cylinderporte, varme- eller køleforbindelser, udledningsflangen og gearkassens monteringsende. Placer et id-kort i rammen med maskinmodel og fotoretning. En lineal på ét billede giver skala, men den erstatter ikke kalibreret dimensionsinspektion.
Hvorfor skruerne og cylinderen danner ét matchende system
De to skruer fungerer ikke som isolerede aksler. Deres flyvninger optager en delt, skiftende konvolut inde i de tilspidsede boringer. Ved hver aksial station har fire forhold betydning: hver skrues geometri, forholdet mellem skruerne, forholdet mellem hver skrue og dens boring og forholdet mellem den komplette procesenhed og gearkassen.

Dette er grunden til, at en leverandør bør gennemgå skruer, cylinder og drevgrænseflader sammen, selv når køberen planlægger kun at udskifte én komponent. Gennemgangen betyder ikke automatisk, at hver komponent skal udskiftes. Det betyder, at omfangsbeslutningen skal tage højde for de dele, der kontrollerer tilpasning og interaktion.
Optag parret som et par. Hold A- og B-identiteter gennem opmåling, tegninggennemgang, pakning og installation. Hvis en eksisterende tegning mærker skruerne anderledes, skal du bevare tegningens etiketter og tilføje dine feltetiketter som krydsreferencer i stedet for lydløst at omdøbe dem.
Hvilke materialer og behandlinger viser EJS?
Den nuværendeEJS dobbelt konisk skruetønde sideoplister otte materialefamilier for dette produkt: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 og SKD11. Den angiver også tre konstruktionsruter: helkropsnitrering; bimetallegering på ekstruderingssektionen efterfulgt af helkropsnitrering; og SKD61 eller SKD11 foring.
Den liste er ikke en valgfri metalmenu. Basisstålet bærer belastningen og giver den bearbejdelige krop. Arbejdsfladen behandler polymeren, fyldstoffet og ætsende biprodukter. En materialeanmodning bør derfor identificere begge dele af konstruktionen: basisstål plus nitrering, hårdbelægning eller boring.
| EJS-listet rute | Hvad er der på arbejdsfladen | Nødvendig information før udvælgelse |
|---|---|---|
| Helkrops nitreret | Et diffust nitridhus i det valgte stål | Harpiks, fyldstof, genslibning, stabilisatorpakke, procestemperatur og eksisterende slidhistorie |
| Bimetal skrue plus nitrering | PTA-svejset legering på skruens arbejdsområde, med nitrering på den resterende krop | Uanset om slid, korrosion eller begge dele er årsagen til fejlen |
| Bimetal tønde | Centrifugalstøbt legeringsforing på boringsoverfladen | Sammensat kemi, fyldstofbelastning, boringsgeometri og tilgængelig vægsektion |
| SKD61 eller SKD11 foring | En værktøjsstål liner i løbet | Tegning, tøndevæg, tilpasningsmetode, procespligt og reparationshistorik |
Slidlagsdybde er en del af specifikationen
EJS udgiver forskellige arbejdsdybder for nitreret og bimetal konstruktion. Nedenstående figurer er konstruktionsdata, ikke en levetidsgaranti. De viser, hvor meget hærdet eller legeret materiale der er tilgængeligt, før det blødere støttestål bliver blotlagt.
| Konstruktion | Skrue arbejdslag | Tønde arbejdslag | Praktisk læsning |
|---|---|---|---|
| Nitreret | 0,4-0,7 mm diffus kasse | 0,4-0,7 mm diffus kasse | Velegnet til renere, mindre slibende belastning, når nitridkassen ikke skæres væk af spartelmasse |
| Bimetallisk | 1,0-1,5 mm PTA hardfacing | 2,0-3,0 mm centrifugalstøbt foring | Mere slidmateriale er tilgængeligt til slibende, ætsende, fyldt eller genbrugsfoder |
EJS skruebelægningslegeringer
EJS materialeguide angiver, at nedenstående skruelegeringer gælder for enkelt-, parallelle tvillinge- og koniske tvillingskruer. Hårdhedstallet rangerer ikke slidstyrken i sig selv. Colmonoy 83 indeholder wolframcarbid og har EJS' højeste anti-slid-klassificering, selvom dens matrixhårdhed er lavere end Ni60.
| Skruelegering | Udgivet komposition | Anti-slid | Anti-korrosion | Hårdhed |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Meget godt | Fremragende | HRC 56-62 |
| Colmonoy 56 | Ni + Cr + Si + Fe | Meget godt | Fremragende | HRC 53-58 |
| Colmonoy 83 | Ni + WC + Cr + C | Fremragende | Fremragende | HRC 50-55 |
EJS tøndestøbelegeringer
EJS bruger en separat legeringsfamilie til tøndeboringen. Dette betyder noget i en RFQ: At bede om "Colmonoy" uden at sige skrue eller tønde blander to forskellige konstruktionssystemer. Den nuværende EJS-materialevejledning udgiver et 2,0-3,0 mm tøndelegeringslag og følgende kvalitetdata.
| Tøndelegering | Udgivet komposition | Anti-slid | Anti-korrosion | Hårdhed | Maks. temperatur |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Meget godt | God | HRC 58-62 | 400 grader C eller derunder |
| EJS02 | Ni + Cr + Co + B | God | Meget godt | HRC 50-58 | 450 grader C eller derunder |
| EJS03 | Ni + Cr + Co + V + B | Meget godt | Meget godt | HRC 55-60 | 450 grader C eller derunder |
| EJS04 | Ni + WC + Cr + B | Fremragende | Meget godt | HRC 55-60 | 600 grader C eller derunder |
For PVC skal du ikke vælge mellem hårdhed alene. Calciumcarbonat øger slibebelastningen, mens PVC-nedbrydningskemi kan tilføje korrosion. EJS02 og EJS03 har stærkere korrosionsklassificeringer; EJS04 har den højeste slidværdi. Skrue- og cylinderkvaliteterne bør vælges sammen fra den faktiske formulering, fyldstoffyldning og procestemperatur.
Hvor længe holder en konisk dobbeltskruet cylinder?
EJS udgiver en livssammenligning. DensBimetallic Barrel Screw sideangiver, at bimetallisk konstruktion koster omkring 1,5 til 2 gange så meget som nitrering og øger levetiden med omkring 2 til 3 gange. Det er nyttige indkøbsdata, men det er ikke et universelt resultat for enhver konisk ekstruder.
Den nyere EJSlevetidsguideforklarer grænsen. På ren, ufyldt harpiks er ingen af overfladerne under alvorligt angreb, så levetidsgabet kan være lille. På mineralfyldt PVC, forurenet genslibning eller en anden slibende eller ætsende forbindelse har det tykkere og korrekt afstemte bimetallag mere materiale at tabe, før det bærende stål blotlægges. I den pligt har den offentliggjorte 2 til 3 gange sammenligning en fysisk årsag bag sig.
| Livs chauffør | Hvorfor det ændrer slid | Hvad køber skal registrere |
|---|---|---|
| Forbindelse | Glasfiber, calciumcarbonat, talkum og forurenet genslibning slider på arbejdsfladen; nedbrudt PVC kan tilføje kemisk angreb | Harpiks, fyldstoftype, fyldning, stabilisatorpakke og genslibningsprocent |
| Materiale bestået | Slid følger gennemløb og driftstimer, ikke kalenderen | Maskintimer, outputhastighed og samlet materialebearbejdet |
| Lagdybde og legering matcher | Et tykkere lag hjælper kun, når dets legering adresserer den faktiske slid eller korrosion | Kvalitet, lagdybde, hårdhed og materialecertifikat |
| Justering og frigang | Sidekontakt fra fejljustering eller forkert parret spillerum kan ødelægge en god legering tidligt | Grundlinjeafstand, gearkassens tilstand og slidplacering |
| Procesdisciplin | Kronisk stigning, overophedning, dårlig filtrering og skadelige rengøringsmetoder fremskynder tabet | Temperatur, tryk, drevbelastning, skærmskiftspraksis og fejlhistorik |
Gør levetiden til en slidhastighed
Mål et nyt sæt før installation, og gentag derefter de samme målinger på faste aksiale stationer under en planlagt nedlukning. Ved hver station beregnes radial frigang som (tøndeboringens indvendige diameter minus skruens udvendige diameter) divideret med to. Træk basisline-frigangen fra den aktuelle frigang, divider med forløbne driftstimer, og gang derefter med 1.000. Resultatet er slid i millimeter pr. 1.000 driftstimer for den pågældende forbindelse på den pågældende maskine.
For koniske skruer skal hver måling registreres med dens aksiale station. Diameteren ændres langs tilspidsen, så en aflæsning uden en placering kan ikke sammenlignes pålideligt ved næste nedlukning. Spor output, drivstrøm, smeltetemperatur og hovedtryk ved samme referencetilstand. Et sæt kan vise en produktionsstraf, før en passende aflæsning ser alarmerende ud.
Hvad en konisk størrelseskode fortæller dig
En kode som 65/132 angiver almindeligvis den mindre frontdiameter og større bagdiameter i millimeter. Den nuværende Milacron-dokumentation mærker f.eks. dens koniske skruedata som for- og bagdiametre. EJS udgiver en bredere liste over almindelige par på sinkonisk dobbeltskruet cylinder kategoriside.
Koden er nyttig til at finde en størrelsesfamilie. Det er ikke en udvekslingsstandard. Den definerer ikke fuldt ud skruelængden, tilspidsningshastigheden, aksial profil, drivspline, spids, rotation, cylinderporte, flangemønster, temperaturkontrolforbindelser eller gearkassegrænseflade. Selv det samme nominelle par kan tilhøre forskellige maskinplatforme eller revisioner.
Hvis dit hovedspørgsmål er, hvordan 55/110, 65/132, 80/156 og relaterede koder læses, skal du håndtere det som en separat størrelseskodekontrol. På denne side er det vigtige punkt, at koden ikke kan rekonstruere manglende geometri.
Byg en konisk referencepost fra ét datum
Vælg en stabil referenceflade og brug den til aksiale placeringer. Gearkassens cylindermonteringsflade er ofte let at identificere, men den godkendte tegning bør styre det endelige datumskema. Undgå en kæde af korte målinger taget fra funktion til funktion. Hvert link tilføjer endnu en mulighed for akkumuleret fejl.
| Rekordgruppe | Hvad skal fanges | Hvorfor det ændrer erstatningen |
|---|---|---|
| Maskinens identitet | Mærke, model, serienummer, linjeudgang, gearkasseplade og ændringshistorik | Adskiller lignende størrelsesfamilier og afslører mulige feltændringer |
| Referenceordning | Navngivet datumflade, aksial retning, synsretning, skrue A og skrue B-etiketter | Holder alle dimensioner og fotografier i samme koordinatsystem |
| Drevforbindelser | Spline eller koblingsform, tandantal, større og mindre diametre, indgrebslængde, skuldre og fastholdelsesfunktioner | Styrer om skruerne forbindes til det eksisterende drev |
| Skruekroppe | Samlet længde, arbejdslængde, diametre ved definerede stationer, flyvedetaljer, tipform og håndhævelse | Definerer den tilspidsede arbejdskonvolut og den parrede interaktion |
| Tønde krop | Samlet længde, boringsgeometri, monteringsflader, fremføringsåbning, udluftnings- og sensorporte | Kontroller passer sammen med skruerne og resten af procesenheden |
| Forsyningsforbindelser | Varmearrangement, kølekanaler eller fittings, sensorplaceringer og gevindstandarder | Forhindrer, at en mekanisk tilpasset tønde mangler ledningsforbindelser |
| Afladningsgrænseflade | Flangediameter, pilot, boltmønster, tætningsflade og adapterdetaljer | Styrer forbindelsen til hovedet eller nedstrøms værktøj |
| Servicebetingelser | Harpiks eller tørblanding, fyldstof og additiver, produkt, driftssymptomer og slitagesteder | Giver kontekst til geometrigennemgang og materialevalg |
Opret et aksialstationskort
Giv hovedtræk stationsnavne på et markeret fotografi eller skitse. En simpel registrering kan kalde drevets monteringsflade Station 0, og derefter identificere fremføringsåbningen, udluftningen, cylinderstøtten, afgangsfladen og skruespidsen som senere stationer. På hver station skal du registrere afstanden fra Station 0 og den funktion, der måles. Gå ikke ud fra, at læseren vil udlede, hvilken side af en flange eller port du brugte.
For en konisk skrue er en diameter uden en aksial station et særligt svagt bevis. To teknikere kan måle den samme del nøjagtigt på forskellige positioner og rapportere forskellige værdier. Begge aflæsninger kan være korrekte, men ingen af dem er nyttige, før dens placering er kendt.
Hvad en slidt prøve kan og ikke kan bevare
En fjernet prøve er værdifuld, fordi den bevarer grænseflader, der kan være fraværende i et katalog. Det bærer også maskinens historie. Slid, tidligere hardfacing, polering, korrosion, bøjede spidser eller reparerede splines kan flytte prøven væk fra det originale design.
| Prøvetilstand | Risiko ved direkte kopiering | Bevis at tilføje |
|---|---|---|
| Flyvevåben er synligt slidt | Den kopierede diameter kan gengive slid som ny geometri | Original tegning, ubrugte referencezoner, matchende tøndeinspektion og slidkort |
| Kun én skrue er tilgængelig | Den manglende hånd, parforholdet og orienteringen forbliver usikker | Billeder af det installerede par, gearkassedata, den anden skrues tegning eller tidligere optegnelser |
| Tønden er blevet repareret | Den aktuelle boring eller monteringsflade matcher muligvis ikke den originale revision | Reparationsregistrering, aktuel inspektionsrapport og interfacemålinger på maskinsiden |
| Drivenden har gnav- eller splineskader | En omvendt konstrueret forbindelse kan gentage en beskadiget pasform | Eftersyn af gearkasse eller kobling og en godkendt sammenkoblingsdelsspecifikation |
| Spidsen er skåret eller deformeret | Spidslængde og form kan ikke genfindes pålideligt fra dette område | Tidligere tegning, ledsageskruen, ubeskadigede referencefunktioner eller maskinfabrikantdata |
DeEJS dobbelt konisk skruetønde sideoplyser, at EJS kan arbejde ud fra tilslutningsmål og kan arrangere opmåling på stedet efter at fjernede dele er renset, når der ikke foreligger tegning. Behandl måling som et rekonstruktionsprojekt, ikke et løfte om at kopiere hver slidt overflade. Den resulterende fremstillingstegning skal stadig gennemgås og godkendes før produktion.
Adskil tre slags beviser
- Originalt designbevis:godkendte tegninger, maskindokumentation og revisionskontrollerede deljournaler.
- Aktuel grænsefladebevis:gearkassen, monteringsflader, porte, adaptere og andre dele skal udskiftningen opfylde nu.
- Tilstandsbevis:bære kort, fotografier, driftssymptomer, reparationer og målinger af det fjernede sæt.
Du må ikke flette disse til ét umærket regneark. En målt slidt diameter er ikke en original nominel diameter. En katalogdimension er ikke et bevis på, at en modificeret maskine stadig har kataloggrænsefladen.
Forbered en konisk udskiftningsforespørgsel
Send nok information til at identificere platformen, forstå de eksisterende grænseflader og adskille original geometri fra nuværende slid. EJS kan derefter bekræfte, hvad der kan citeres fra den tilgængelige dokumentation, og hvilke detaljer der stadig skal måles.
Tjekliste for minimum vedhæftning
- Maskin- og gearkassenavneskilte
- Godkendt tegning med revision
- Fuld skrue par foto
- Begge drev-ende billeder
- Begge fotos med udledningsspids
- Tøndetilførsel og udluftningssteder
- Monterings- og afgangsflader
- Markeret aksial stationskitse
- Dimensionsrapport med datums
- Slidkort og reparationshistorik
- Materiale- og tilsætningsbeskrivelse
- Mål delomfang og destination
Ofte stillede spørgsmål
Hvordan kan jeg se, om mine dobbeltskruer er koniske?
Se hele arbejdslængden. Et konisk par har mindre diametre mod udløbsenden og større diametre mod drivenden med matchende tilspidsede cylinderboringer. Bekræft identifikationen med maskinmodellen, tegningen og endevisningerne, fordi et delvist foto kan skjule tilspidsningen.
Er alle koniske dobbeltskruede ekstrudere modsat roterende?
Antag ikke rotation fra den koniske etiket alene. KraussMaffei lister i øjeblikket koniske maskiner inden for deres modroterende PVC-serie, mens Milacrons koniske serie også er rettet mod PVC- og CPVC-behandling. Kontroller maskinens manual, gearkassedata og registrerede synsretning, før du angiver rotation.
Er en 65/132 kode nok til at bestille en erstatning?
Nej. Koden identificerer almindeligvis de mindre og større nominelle skruediametre, men den definerer ikke længde, tilspidsning, drivforbindelse, flyveprofil, rotation, cylinderporte eller maskingrænseflader. Brug den til at identificere størrelsesfamilien, og bekræft derefter den godkendte geometri.
Hvilke materialer angiver EJS til koniske dobbeltskruetønder?
EJS lister 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 og SKD11 til konisk hardware. Offentliggjorte overfladeruter inkluderer helkropsnitrering, bimetallisk legering på skruebearbejdningssektionen efterfulgt af nitrering, centrifugalstøbte cylinderlegeringer og SKD61 eller SKD11 foring.
Hvor meget længere holder en EJS bimetallisk skruetønde end en nitreret?
EJS Bimetallic Barrel Screw-siden udgiver en generel sammenligning af omkring 2 til 3 gange levetiden til omkring 1,5 til 2 gange omkostningerne ved nitrering. Den faktiske levetid på en konisk ekstruder afhænger stadig af sammensætningen, fyldstofbelastning, gennemløb, justering, proceskontrol og om den valgte legering matcher slidmekanismen.
Kan en konisk skrue udskiftes af sig selv?
Denne beslutning kræver inspektion af den ledsagende skrue, cylinder og drevgrænseflader. En enkelt komponent kan være det ønskede omfang, men dens tegning og tilstand skal stadig gennemgås i forhold til de dele, den vil køre med.
Kan EJS lave et konisk dobbeltskruetønde uden en original tegning?
EJS oplyser, at den kan arbejde ud fra forbindelsesmål og kan arrangere målestøtte til fjernede, rengjorte dele, når tegninger ikke er tilgængelige. Prøvens tilstand, placering og tilgængelige maskinregistreringer bestemmer, hvad der kan rekonstrueres. En fremstillingstegning skal stadig godkendes.
Hvorfor skal en diametermåling inkludere en aksial placering?
Skruens diameter ændres langs en konisk arbejdssektion. To korrekte målinger taget på forskellige positioner kan give forskellige værdier. Bind hver diameter til én defineret datum og aksial station, så leverandøren ved præcis, hvor den gælder.