En tandtælling og skaftdiameter kan indsnævre søgningen. De kan ikke definere den indvendige boring af et udskiftningselement, dets arbejdspasning, dets aksiale position eller dets forhold til den parrede aksel.
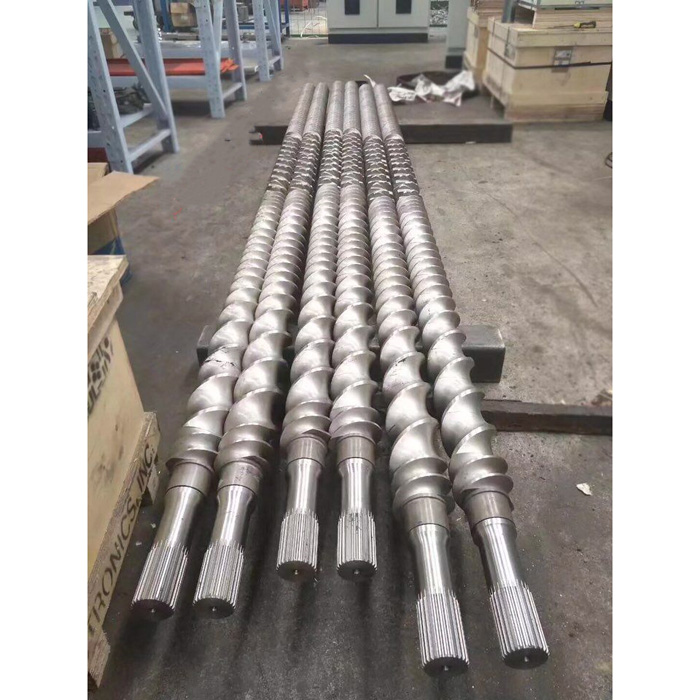
EJS lister i øjeblikket transport-, blandings-, æltnings-, overgangs-, profil-, Schubkanten-, elongational-, Igel-, Camelback- og blisterskrueelementer. Denne variation beskriver, hvad et element gør på processiden. Boringen er det, der gør, at elementet hører til et bestemt akselsystem. EJS beder købere om at sende tegninger eller prøver til tilbud på skrueelementer, fordi lignende udvendige former kan skjule forskellige interne forbindelser.
Denne vejledning lukker en fælles kløft mellem vedligeholdelse og indkøb. Vedligeholdelsesteamet ser en skakt og en stak elementer. Leverandøren har brug for en kontrolleret definition af hver overflade, der lokaliserer elementet eller overfører belastning. Det er ikke det samme informationsniveau.
Start med at adskille fire grænseflader
Ordetsplinebliver ofte brugt til flere funktioner i én sætning. Del samlingen, før der tages mål. Dette forhindrer en korrekt måling i at blive tildelt den forkerte tilslutning.
| Interface | Hvad det forbinder | Hvad skal kontrolleres | Almindelig registreringsfejl |
|---|---|---|---|
| Gearkassekobling | Gearkasseudgang til skrueaksel | Tilslutningstype, sammenkoblingslængde, aksial fastholdelse, orientering og akselende detaljer | Kalder det elementet spline og sender kun et drive-end-billede |
| Skaft udvendig profil | Skru aksel til modulære elementer | Profilgeometri langs den brugbare elementstak, overgange, relieffer og tilstand ved aksial position | Hvis man antager, at en aflæsning nær enden repræsenterer hele skaftet |
| Element indvendig boring | Hvert element til akslen | Parringsprofil, elementbredde, boringstilstand, indføring og monteret orientering | Måler den udvendige flyvning, men udelader boringen |
| Aksial retention | Element stables til dets lokaliseringsskulder, spids eller lås | Stakdatum, brugbart indgreb, endehardware og installeret staklængde | At behandle en korrekt spline som bevis på, at hele stakken vil samles |
En kobling kan bruge en anden geometri end elementstakken. En aksel kan også omfatte jordtapper, skuldre, gevind, relieffer eller andre overgange, der ikke er en del af noten. Marker hver funktion på en langsgående skitse, før du laver målearket.
Hvorfor diameter og tandantal ikke identificerer spline
To aksler kan have det samme tandantal og en lignende målt udvendig diameter, mens de er forskellige i tandform, trykvinkel, stigning eller modul, pasformsklasse, tandtykkelse, rodform, centreringsmetode, blymodifikation eller proprietær geometri. Wear kan få to oprindeligt forskellige profiler til at se tættere ud, end de er.
| Oplysninger leveret | Nyttigt til | Kan stadig ikke bevise |
|---|---|---|
| Maskinfabrikant og model | Lokalisering af en sandsynlig maskinfamilie og dokumentsæt | Den installerede revision, akselmodifikation eller forudgående eftermontering |
| Tandantal | Eliminering af profiler med et andet antal | Tandform, stigning, pasform, centrering eller størrelse |
| Kaliber diameter | Et groft første skærm- og skalatjek | Nominel større diameter, rodgeometri eller funktionel pasform |
| Nærbillede fotografi | Viser tandantal, synlige skader, orienteringsmærker og tilgængelig adgang | Standardbetegnelse, tolerancer, tandtykkelse eller kontaktmønster |
| Et løst element | Viser en intern profil og udvendig elementform | Om boringen er slidt, hvor den sad, eller om den repræsenterer ethvert element |
| "DIN 5480" uden den fulde tegningsforklaring | Peger på en mulig standardfamilie | Størrelse, pasform, tolerance, modifikation og inspektionskrav for denne del |
Publicerede OEM-eksempler viser, hvorfor der ikke er nogen universel dobbeltskrue-spline. Coperion dokumenterer en evolutionær spline med orienteringsmærker på ét ZSK-system og noterer et andet tandtal for ZSK 18. Leistritz beskriver både DIN 5480 involut splines og en asymmetrisk spline, der bruges i sin egen produktudvikling. Disse eksempler er bevis på maskinspecifikt design, ikke en afkodningsregel for en ukendt aksel.
Hvis tegningen navngiver en standard, kopieres hele billedforklaringen nøjagtigt. Forkort det ikke til standardnummeret. Hvis ingen standard er navngivet, skal du registrere funktionen som en ukendt profil, indtil kvalificeret inspektion etablerer geometrien.
Rangér beviserne før reverse engineering
Købere sender ofte alt, hvad de har, uden at sige, hvilken vare der er autoritativ. Det skaber skjulte konflikter. Sæt beviserne i orden og noter, hvorfor en lavere rangeret kilde bliver brugt.
| Rang | Bevis | Hvad det kan fastslå | Kontrolspørgsmål |
|---|---|---|---|
| 1 | Godkendt maskin- eller deltegning til den installerede revision | Nominel geometri, tolerancer, datumsystem, materialenoter og inspektionskrav | Stemmer serienummeret eller ændringsposten denne tegningsrevision? |
| 2 | Dokumenteret, ubrugt reserve, der vides at passe til samme maskine | En fysisk reference for både boringen og tilstødende lokaliseringsfunktioner | Kan dets reservedelsnummer og herkomst spores? |
| 3 | Matchet aksel- og elementprøve med installationsposition registreret | Faktisk parringsforhold, skademønster og tilgængeligt engagement | Blev de fjernet fra den samme station og holdt som et par? |
| 4 | Brugt del uden kontrolleret tegning | Eksisterende geometri efter slid, reparation, korrosion og servicedeformation | Hvilke overflader er sandsynligvis stadig ubrugte referencer? |
| 5 | Fotografier og manuelle mål | Layout, funktionsidentifikation, omtrentlig skala og synlig tilstand | Er skalaen, synsretningen og målemetoden vist? |
| 6 | Maskinkode, sælgerliste eller verbal beskrivelse | Et søgeled | Hvilke fysiske eller tegnende beviser bekræfter det? |
En lavere rangeret kilde er ikke ubrugelig. Det giver simpelthen mere usikkerhed. For eksempel kan et slidt element være den eneste tilgængelige prøve. Den korrekte reaktion er at dokumentere sliddet, sammenligne mere end én aksial position, inspicere den sammenpassede aksel og blive enige om, hvordan den nominelle profil rekonstrueres. Det forkerte svar er at kopiere de største og mindste aflæsninger til en tegning i en ny del uden at forklare, hvad de betyder.

Ret koordinatsystemet, før du optager en dimension
Dobbeltskruer svigter, når en person ser fra gearkassen og en anden ser fra udløbsenden. "Venstre aksel" og "med uret" beskriver derefter forskellige dele eller retninger. Sæt en koordinaterklæring øverst på hver tegning, fotoark og inspektionsrapport.
Minimumskoordinatangivelse
Se retning Foderretning Aksel A / Aksel B Aksialt datum Vinkel nulEksempel på struktur: "Set fra gearkassen mod afladning. Aksel A er til venstre for observatøren. Aksialt nul er gearkassens sideelementskulder. Vinkelnul er det stemplede referencemærke vist på foto P-03." Brug maskinbyggerens eksisterende navnesystem, når et sådant er tilgængeligt.
Vinkelposition kan have betydning, selv når individuelle elementer vil glide ind på skaftet. Et parret skruesæt skal stadig bevare det tilsigtede forhold mellem aksel A og aksel B, og nogle systemer bruger mærker til at kontrollere gevind- eller koblingsposition. Coperions offentliggjorte eksempel bruger nul-positionsmærker ved begge akselender. Det er et OEM-specifikt eksempel, men det illustrerer værdien af at registrere eksisterende mærker før fjernelse.
Fotografer hver skaftende lige på, og tilføj derefter en skrå visning, der viser skulderen og den første komplette tand. Inkluder en skala, deletiketten og en pil til den angivne synsretning. Undlad at spejle, rotere eller autokorrigere billederne efter at have mærket dem.
Opbyg en registrering, der beskriver den funktionelle profil
En komplet registrering adskiller identifikationsdimensioner fra acceptdimensioner. Calipre kan understøtte identifikation, men en kvalificeret metrologisk metode er nødvendig for at etablere en tandprofil, pasform eller tolerance. Tegningen skal angive metoden eller måleren, der er brugt for hver acceptfunktion.
| Felt | Hvorfor det betyder noget | Sådan optager du det sikkert |
|---|---|---|
| Profil eller standardbetegnelse | Definerer geometrifamilien og inspektionsgrundlaget | Kopier den fulde tegningsforklaring, inklusive størrelse og pasformsdata; skriv "ukendt", når det ikke er dokumenteret |
| Antal tænder eller lap | Giver en grundlæggende identitetskontrol | Tæl komplette gentagne funktioner og vedhæft et mærket endebillede |
| Major og mol geometri | Lokaliserer spidser og rødder af parringsprofilerne | Angiv, om hver værdi tilhører den udvendige aksel eller den indvendige boring, og benævn målemetoden |
| Tandtykkelse eller mellemrumsdefinition | Styrer arbejdsforholdet mellem flankerne | Brug tegningens specificerede mål eller måler; erstatte ikke en ikke-relateret målemarkøraflæsning |
| Profilform og centreringsmetode | Bestemmer hvilke overflader der lokaliserer og overfører belastning | Tag fra den kontrollerede tegning eller kvalificeret profilinspektion |
| Brugbar indgrebslængde | Viser hvor meget akselprofil der faktisk er delt med elementboringen | Mål mellem den funktionelle start og slutning, undtagen affasninger, relieffer og beskadigede indgangsområder |
| Indføring, affasning og aflastning | Påvirker montering og forhindrer ikke-funktionelle overflader i at blive behandlet som indgreb | Dimensionér hver overgang separat fra arbejdsprofilen |
| Skulder og aksial position | Placerer elementstablen i forhold til maskinen | Henvis til et erklæret aksialt datum og bevar stakrækkefølgen |
| Retentionsfunktioner | Styrer aksial fastspænding eller låsning af stakken | Optag gevind, nøgle, møtrik, ærme eller andet hardware fra sin egen tegning |
| Materiale og varmebehandling | Påvirker styrke, slidrespons og reparationsbeslutninger | Brug sporbar dokumentation eller test; identificer ikke karakter ud fra farve eller udseende |
| Tilstand efter stilling | Adskiller nominel geometri fra lokal serviceskade | Kortaflæsninger til aksial station, vinkelplacering, skaktidentitet og fotonummer |
Optag rå aflæsninger såvel som det endelige resumé. Hvis funktionen inspiceres i flere vinkelpositioner, bevar hver position og måleretningen. Et gennemsnit kan skjule en excentrisk, peened eller ensidig kontakttilstand, der forklarer svigtet.
Behandl en slidt prøve som bevis, ikke som masterstørrelsen
En brugt spline fortæller en servicehistorie. Polerede flanker viser kontakt. Rødlige eller mørke snavs kan pege på gnidninger eller korrosion. Valsede kanter og forskudt materiale kan gøre et tandmål større på et punkt, selvom arbejdsflanken har mistet materiale. En revnet rod ændrer udskiftningsbeslutningen fuldstændig.
| Observeret tilstand | Hvad skal bevares | Hvad skal du tjekke næste gang |
|---|---|---|
| Lys polering på den ene flanke | Vinkelplacering, skaftidentitet og elementposition | Parret skaftorientering, kontaktfordeling og boringstilstand |
| Forskudt metal eller rullet indgangskant | Som-fundet billeder før påklædning eller rengøring | Indføringsskader, montagehistorik og den ubrugte profil bag det beskadigede område |
| Friterende snavs eller korrosionsfarvning | Farvefotografier og rester placering | Relativ bevægelse, pasform, forurening og fugtpåvirkning |
| Lokalt boreslid i ét element | Elementkode, bredde, procesposition og naboelementer | Akseltilstand ved samme aksiale station |
| Gentagen slitage over flere huller | Stakkort og mål for hvert element | Akselbredt slidmønster, belastning, justering og fastspændingstilstand |
| Rodindikation eller synlig revne | Placering, længde, orientering og ikke-destruktiv testrapport, hvis tilgængelig | Teknisk disponering før genbrug, reparation eller yderligere lastning |
Rengør kun efter at have registreret tilstanden. Brug den godkendte rengøringsmetode, så processen ikke runder en kant, fjerner beviser eller skaber nye ridser. Efterse derefter den udvendige aksel og den indvendige elementboring ved samme aksiale station. Måling af den ene side af forbindelsen kan fejldiagnosticere kilden til løshed.
Når prøven er det eneste tilgængelige bevis, skal du sende mere end ét element, hvis det er muligt: et fra den rapporterede problemstilling og et fra en stilling, der menes at være mindre slidt. Angiv, hvorfor hver prøve blev udvalgt. En leverandør kan så sammenligne tilstand i stedet for at behandle hver funktion på den værste del som nominel.
En del, der glider på, passer ikke automatisk til moment
Monteringspasning besvarer ét spørgsmål: kan de sammenkoblende dele nå deres tilsigtede position under den specificerede tilstand? Momentkapacitet svarer på et andet spørgsmål. Leistritz identificerer akseltværsnit, akselmetallurgi, splinegeometri og akselhærdning som faktorer i kraftoverførsel. Coperions offentliggjorte historie behandler ligeledes aksel-til-element-forbindelsen som central for overførbart drejningsmoment.
Dette er grunden til, at et vellykket prøveglas ikke kan validere et redesign, materialeerstatning eller repareret skaft. Den etablerer ikke flankekontakt under belastning, udmattelsesstyrke, varmebehandlingstilstand, rodspænding, aksial fastspænding eller gearkassekoblingens kapacitet. Udskiftningstegningen og den tekniske gennemgang skal kontrollere disse elementer.
| Check | Spørgsmål det besvarer | Spørgsmål den besvarer ikke |
|---|---|---|
| Håndmontering på et rent skaft | Kan elementet passere den tilsigtede profil og nå position? | Vil grænsefladen bære driftsmoment? |
| Funktionel måler | Opfylder den kontrollerede funktion målerkravet? | Er skaftmaterialet eller varmebehandlingen korrekt? |
| Profileftersyn | Passer den målte geometri med tegningen? | Er revner, underjordiske skader eller servicebelastninger acceptable? |
| Materiale og hårdhedsbevis | Matcher den testede genstand angivne materialeegenskaber på det testede sted? | Er den komplette aksel fri for geometri- eller træthedsproblemer? |
| Teknisk drejningsmoment gennemgang | Er den komplette belastningsvej acceptabel for den dokumenterede pligt? | Vil processiden levere den ønskede produktkvalitet? |
Bed ikke en erstatningsleverandør om at bekræfte en universel drejningsmomentgrænse fra billeder. Angiv maskinens pligt, originale tegningskrav og omfanget af enhver ændring. Hvis anmodningen kun er at gengive et eksisterende element, sig det tydeligt og identificer den kontrollerede grænsefladetegning.

Luk definitionen før produktion
Formålet med verifikation er at gøre usikkert bevis til et aftalt fremstillingsgrundlag. Det bør ske, før råmateriale er forpligtet, eller et færdigt element forventes at løse et uløst grænsefladespørgsmål.
- Forene identitet.Match maskinfabrikant, model, serienummer, gearkasseidentitet, akseldelnummer, elementvarenummer og ændringshistorik.
- Vælg det kontrollerende bevis.Navngiv tegningsrevisionen, godkendt reserve- eller reverse-engineering-rapport, der skal styre produktionen.
- Løs konflikter.Angiv enhver forskel mellem tegningen, prøven og feltaflæsningerne. Vælg ikke lydløst den nemmeste værdi at fremstille.
- Aftal datum og orientering.Bekræft aksel A og aksel B, synsretning, aksial nul, vinkelnul og installationsretning.
- Aftal inspektion.Identificer, hvilke funktioner der kræver en dimensionsrapport, profilmåling, funktionsmåler eller materialebevis.
- Bekræft den første fremstillede grænseflade.Brug den aftalte tegning og synsplan. Når fysisk prøvesamling er påkrævet, skal du definere ren tilstand, parringsreference og acceptmetode før forsøget.
- Frys den godkendte revision.Returner den endelige tegning og inspektionsjournal til vedligeholdelsesfilen, så den næste ordre ikke starter igen fra en uidentificeret slidt prøve.
EJS's nuværendebrugerdefineret dobbeltskrue fremstillingsvejledninggør den samme forskel for større reservedele: en brugt prøve kan vise layout og grænseflader, men slidte overflader bør ikke automatisk blive den nye nominelle geometri. Dedobbeltskrueelementer guidekan derefter bruges til at registrere det udvendige elements funktion og sekvens, når boregrænsefladen er kontrolleret.
Byg en tilbudstilbudspakke, som en producent kan handle på
Den korteste nyttige RFQ er ikke den med færrest filer. Det er den, der adskiller bekræftede fakta, målt tilstand og åbne spørgsmål. Brug ét indeks, så tegningen, prøven og fotografierne ikke kan blandes med en anden maskine.
| RFQ sektion | Påkrævet indhold | Status at erklære |
|---|---|---|
| Maskinens identitet | Producent, model, serienummer, gearkasseidentitet og installeret modifikation | Bekræftet fra navneskilt eller dokument / kun rapporteret |
| Udskiftningsomfang | Aksel, elementboring, specifikke elementer, komplet stak, kobling eller inspektion | Påkrævet / valgfrit / under gennemgang |
| Tegnepakke | Varenumre, revisioner, enheder, datums, spline-forklaringer og fastholdelsesdetaljer | Styrende / kun reference / forældet |
| Eksempelindeks | Prøve-ID, aksel A eller B, aksial position, fjernelsesdato og tilstand | Ubrugt / brugt / slidt / repareret / herkomst ukendt |
| Fotoindeks | Slutvisninger, profilvisninger, skadenærbilleder, vægte, visningspile og deleetiketter | Som fundet / efter rengøring / efter reparation |
| Målerapport | Råaflæsninger, placeringer, metoder, instrumenter eller målere og miljøtilstand, hvor det er relevant | Kun identifikation / acceptmåling |
| Materiel rekord | Specificeret kvalitet, varmebehandling, hårdhed eller testrapporter efter behov | Dokumenteret / testet / ukendt |
| Proceskontekst | Materiale behandlet, driftspligt, observeret symptom og fejlposition | Normal vagt / ændret vagt / svigt undersøgelse |
| Åbne spørgsmål | Enhver uløst konflikt eller manglende acceptværdi | Skal lukke før tilbud / før produktion / før afsendelse |
For et tilbud på et erstatningselement skal du også inkludere elementfunktion, udvendig diameter, bredde, stigning eller skivevinkel, håndhævelse, materiale- eller behandlingsbehov, mængde og installeret rækkefølge. EJS's nuværendeskrue element sideoplister de elementfamilier, det leverer, og beder kunderne om at levere tegninger eller prøver.
Send EJS dit skaft- og elementbevis
Beskriv erstatningsomfanget nedenfor, og vedhæft derefter de kontrollerede tegninger, prøveindeks, mærkede fotografier og målerapport på EJS-forespørgselssiden. Marker enhver værdi, der kommer fra en slidt prøve.
Ofte stillede spørgsmål
Er tandtal og skaftdiameter nok til at bestille et skrueelement?
Nej. De er nyttige identifikationsspor, men de definerer ikke tandens form, stigning eller modul, pasform, centreringsmetode, tandtykkelse, indgrebslængde, aksial placering eller orientering. Indsend den kontrollerede tegning eller arrangere kvalificeret måling af akslen og sammenkoblingsboringen.
Kan jeg identificere en DIN 5480 spline ud fra et fotografi?
Nej. Et fotografi kan vise en sandsynlig involut form og tandantal, men det kan ikke fastslå den komplette standardbetegnelse, størrelse, pasform, tolerance eller modifikation. Kopier den fulde forklaring fra tegningen eller verificer profilen med en aftalt inspektionsmetode.
Skal aksel og elementboring måles sammen?
Ja. De danner én arbejdsforbindelse. Efterse den udvendige aksel og den indvendige boring i samme aksiale position, mens aksel A eller B, synsretning, elementkode og installationsstation holdes fastgjort til hver aflæsning.
Kan et slidt element bruges til at definere en ny splineboring?
Det kan understøtte reverse engineering, men det bør ikke behandles automatisk som masterstørrelsen. Optag polering, gnidninger, forskudt metal, korrosion og lokalt slid, sammenlign det matchende skaft og mindre slidte referencer, og aftal, hvordan nominel geometri vil blive rekonstrueret.
Hvad betyder længden af spline-indgreb?
Det er den aksiale længde, som de funktionelle sammenkoblingsprofiler faktisk griber over. Udelad affasninger, indføringer, relieffer, beskadigede indgangskanter og andre ikke-fungerende overgange, medmindre den kontrollerende tegning definerer dem anderledes.
Hvorfor har nulpositions- eller orienteringsmærket betydning?
Det giver inspektions- og montageholdene én vinkelreference. Det hjælper med at bevare forholdet mellem parrede aksler, elementpositioner og koblingsdetaljer. Optag mærket fra en angivet synsretning og følg maskinbyggerens monteringsvejledning.
Hvad skal jeg sende EJS for et tilbud med dobbeltskruer?
Send maskinens og gearkassens identitet, udskiftningsomfang, kontrollerede tegninger og revisioner, aksel A/B-orientering, elementrækkefølge, mærkede prøver, rå målerapport, fotoindeks, materialekrav og enhver uløst konflikt. Markér tydeligt, hvilke mål der stammer fra slidte dele.
OEM-eksempler i denne artikel forklarer, hvorfor splinesystemer er maskinspecifikke. De er ikke EJS produktspecifikationer og må ikke anvendes på en anden ekstruder uden dens kontrollerende dokumentation.