Vælg skrue- og tøndematerialer ved at matche det strukturelle stål, arbejdsoverfladen og fremstillingsprocessen til den faktiske formulering og fejlmekanisme. Et højere hårdhedstal alene kan ikke fortælle dig, om en erstatning vil modstå fyldstofslibning, kemisk angreb eller metalkontakt; specificer skruen og cylinderen separat, og bekræft derefter deres pasform som et par.
Et nyttigt materialetilbud forklarer, hvilket stål der bærer belastningen, hvilke overflader der modtager beskyttelse, og hvordan disse overflader vil blive inspiceret. Den bør også identificere betingelserne bag anbefalingen. Det samme harpiksnavn kan beskrive et ufyldt produkt, en mineralfyldt forbindelse eller en genbrugsblanding med meget forskellige krav til maskinen.
Af EJS Industry Technical Team
Før du sammenligner citater:
- Identificer, om de gamle dele viser slid, korrosion, kontaktskader eller en blanding.
- Adskil basisstålet fra overfladebehandlingen og arbejdslegeringen.
- Angiv den komplette blanding, inklusive fyldstoftype og fyldning.
- Kontroller skruen og cylinderen i de tilsvarende aksiale positioner.
- Aftal materialeidentifikation, beskyttede områder og acceptmålinger inden produktion.
1. Start med fejlmekanismen
Slid fra fyldstoffer og forurening
En slidt flyvespids og en forstørret boring er grunde til at undersøge slibepligten, men materialenavnet på indkøbsordren er kun en del af undersøgelsen. Registrer fyldstoftypen, dens koncentration, råmaterialekilden og hvor materialetabet er størst. Sammenlign disse detaljer med den formulering, der blev brugt, da de originale dele blev specificeret.
En øget fyldstofbelastning er en grund til at genåbne materialegennemgangen. Det samme er en ændring fra et kontrolleret jomfrufoder til en genbrugsstrøm med usikker forurening. Gem repræsentative sammensatte prøver og fotografier af de gamle dele sammen med målingerne. Disse optegnelser giver leverandøren noget mere nyttigt end en anmodning om en hårdere skrue.
Korrosion og metalkontakt kræver forskellige undersøgelser
Davis-Standards foderskrue og tøndeføringskelner abrasivt slid, ætsende angreb og klæbemiddelslitage forårsaget af metalkontakt. Den identificerer nogle PVC-forbindelser, ætsende flammehæmmere og fluorcarboner som korrosionsproblemer, mens justering, rethed, opvarmningsensartethed og uoverensstemmende arbejdsflader kan bidrage til kontaktskader.
Brug denne sondring til at vælge undersøgelsen i stedet for at diagnosticere hele problemet ud fra ét fotografi. Pitting retter opmærksomheden mod det kemiske miljø og overfladens tilstand. Lokal scoring kræver en maskin- og linjeføringsgennemgang. Gradvist dimensionelt tab på tværs af arbejdszoner kræver et slidkort og formuleringsgennemgang. Flere mekanismer kan forekomme på den samme komponent.
| Observeret skade | Beviser at indsamle | Vejledning til materialegennemgangen |
|---|---|---|
| Tab af flyvespids og boringsforstørrelse | Matchede aksiale målinger, formuleringshistorik og driftsregistreringer | Gennemgå slibeevnen og de beskyttede overflader på begge dele |
| Pitting eller lokaliseret kemisk angreb | Sammensat kemi, temperaturer, aflejringer og overfladefotografier | Gennemgå korrosionsbestandighed og beskyttelsesdækning |
| Lokale scoringer eller kontaktmærker | Rethed, understøtninger, justering og varmetjek | Undersøg maskinen, før du specificerer en legeringsopgradering |
Tabellen er en inspektionsvejledning, ikke en udskiftningstærskel. Godkendelsesgrænserne bør komme fra maskinens godkendte tegning og tekniske vurdering. En skadesbeskrivelse hjælper med at indsnævre spørgsmålene; den etablerer ikke et universelt materielt svar.
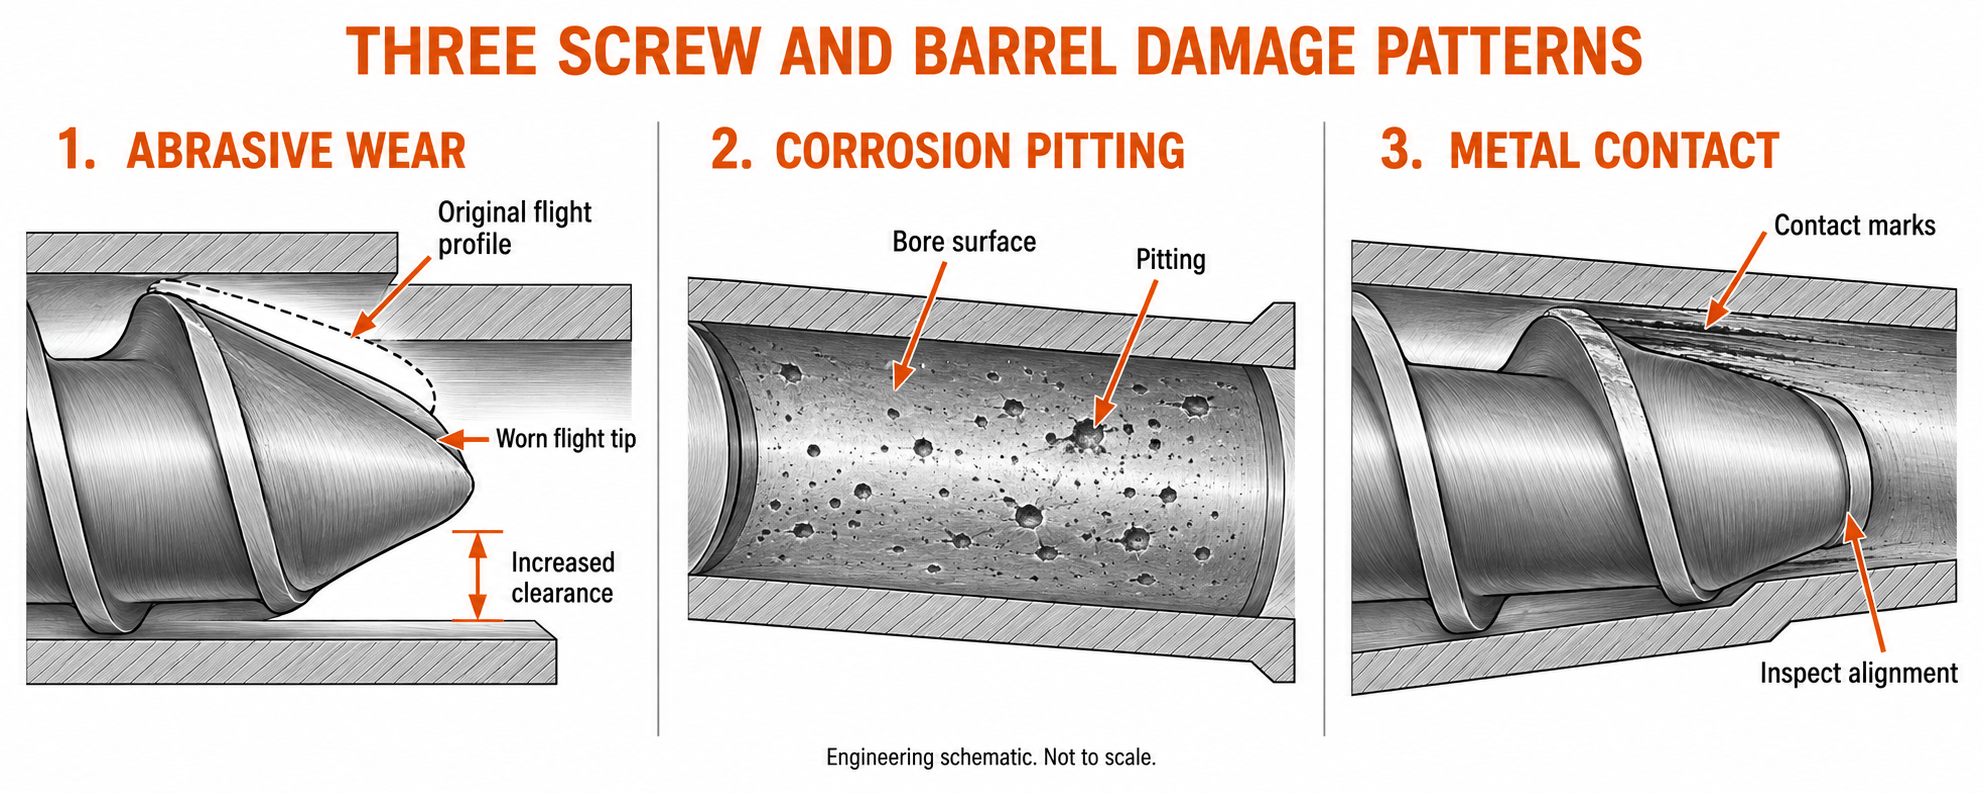
Teknisk skematisk af skadesmønstre. Ikke i skala; Overfladeudseende alene fastslår ikke årsagen.
2. Separat basisstål, overfladebehandling og arbejdslegering
Stålet og arbejdsfladen udfører forskellige opgaver
Behandl en skrue- og cylinderspecifikation som en beskrivelse af konstruktionen. Skruens kerne skal bære drevbelastningen. Tøndekroppen giver strukturen omkring boringen og dens grænseflader. Deres arbejdsflader skal også passe til massen. Ved at kombinere disse krav i udtrykket "slidbestandigt stål" skjuler den information, en køber har brug for.
Tre udtryk optræder ofte i citater, men de beskriver forskellige ting. En betegnelse som 38CrMoAlA identificerer et basisstål. Nitrering identificerer en overfladebehandling. Colmonoy 83 identificerer en hardfacing-legering. En skrue kan derfor have en 38CrMoAlA base og Colmonoy 83 på specificerede flyveflader, uden at disse beskrivelser modsiger hinanden.
EJS'erbimetallisk produktspecifikationlister konstruktionsstål adskilt fra skrue- og tøndelegeringer. Dette er den nyttige måde at læse et tilbud på: Identificer komponenten, basismaterialet, processen og det beskyttede område, før du sammenligner prisen.
Beskyttelsesdækning betyder lige så meget som legeringsnavnet
Skruens flyveland, flyveflanke, rod og blandingsfunktioner er forskellige overflader. En hardfaced flyvning betyder ikke automatisk, at den komplette smeltekontaktende overflade har den samme beskyttelse. På samme måde beskriver cylinderboringens foring ikke materialet af flangen, fødeåbningen eller andre træk uden for denne foring.
Bed om en tegning, der markerer de fredede områder. Hvis den gamle skrue har rodskader, mens udskiftningsforslaget kun ændrer flyvespidslegeringen, skal forslaget diskuteres igen. Den valgte beskyttelse skal nå den overflade, der svigter.
Nitrering kræver også præcist sprog. Det ændrer stålets overfladenære tilstand; det er ikke en separat støbt liner. Basismaterialet kan forblive en del af den smeltekontaktende konstruktion. Undgå at antage, at en komponent beskrevet som behandlet har et uafhængigt legeringslag, der dækker hver arbejdsflade.
For hver del skal du anmode om en konstruktionserklæring i denne rækkefølge: basisstål, varmebehandlingstilstand, overfladeproces, arbejdslegering, hvor det er relevant, beskyttet område og krav til slutinspektion. Denne sekvens gør forskelle mellem tilbud synlige, før en ordre afgives.
3. Almindelige basisstål og deres udvalgsgrænser
Læs karakteren i sammenhæng med den færdige del
Den nuværendeEJS materialeporteføljeomfatter 38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, D2 værktøjsstål og Hastelloy. Tilgængeligheden af en kvalitet gør den ikke til standard for hver skrue eller tønde. Den færdige konstruktion og ansøgningen bestemmer stadig dens rolle.
For en behandlet skrue, spørg, hvordan den valgte stål- og varmebehandlingstilstand understøtter den nødvendige overfladeproces. For en foret tønde skal du skelne kropsmaterialet fra borelegeringen. For en værktøjsstålkomponent skal du spørge om den faktiske leveringstilstand og arbejdsfladen i stedet for at antage, at karakternavnet beviser en særlig hårdhed.
| Materiale navngivet af EJS | Spørgsmål der skal løses inden bestilling |
|---|---|
| 38CrMoAlA, 34CrAlNi7 eller 31CrMoV9 | Hvilken kernetilstand og overfladebehandling er specificeret for denne skrue? |
| 40Cr eller 42CrMo | Er dette det strukturelle kropsmateriale, og hvad beskytter arbejdsboringen? |
| SKD11 eller D2 værktøjsstål | Hvilken nøjagtig grad, behandlingstilstand og komponentkonstruktion foreslås? |
| SKD61 | Hvordan passer den valgte tilstand til den faktiske temperatur og belastning? |
| Hastelloy | Hvilken specifik legeringsbetegnelse er påkrævet for det kemiske miljø? |
Undgå løse internationale karakterudskiftninger
En krydshenvisningstabel er nyttig til kommunikation, men en omtrentlig modpart er ikke tilladelse til at erstatte materiale. Angiv den gældende kvalitet eller standard, og få leverandøren til at identificere det faktisk leverede materiale. Hvis der foreslås en anden karakter, skal den gennemgås som en erstatning med sine egne kemiske og mekaniske krav.
Dette er især vigtigt, når et citat bruger et bredt efternavn. "Værktøjsstål" og "nikkellegering" beskriver hver især mange mulige materialer. Selv et velkendt kommercielt familienavn kan have brug for et specifikt karaktersuffiks. Et materialecertifikat bør løse denne identifikation, ikke gentage den samme brede ordlyd som citatet.
Byggebeslutningen involverer også konkurrerende ejendomme. I sinmetallurgi diskussionENTEK forklarer, hvorfor en belastningsbærende kerne og et slidstærkt ydre kan være udformet anderledes. Det understøtter en separat evaluering af struktur- og arbejdsfladekravene. Den fastslår ikke, at en anden producents proprietære konstruktion er et EJS-produkt.
4. Hvilken nitrering, krom og bimetallisk konstruktion ændrer sig
Sammenlign processen og det område, den beskytter
En processammenligning er kun nyttig, når citatet siger, hvor processen gælder. Nitrering ændrer et område nær overfladen af stålet. Forkromning tilføjer et depositum. Svejsebelægning tilføjer en arbejdslegering til udvalgte overflader. En bimetallisk tønde kombinerer sin krop med en legering med arbejdsboring. Disse er forskellige konstruktioner, ikke udskiftelige navne for en belægning.
EJS identificerer gasnitrering på sinnitreret skruetønde side. Densmateriale guidebeskriver PTA hardfacing til skruer, centrifugalstøbning til tøndeforinger og forkromning som en separat behandling. Læs disse beskrivelser sammen med tegningen for den aktuelle ordre.
| Konstruktion | Hvad ændrer sig | Hvad specifikationen skal identificere |
|---|---|---|
| Nitrering | Stålets overfladenære tilstand | Behandlingsområde, hårdhedsmetode og aftalt case-depth definition |
| Forkromet belægning | Et aflejret overfladelag | Placering, færdig tykkelse, finish og inspektionskriterier |
| Skruebelægning | Tilføjet legering på specificerede skrueoverflader | Legeringskvalitet, dækning, færdigbelægning og geometri |
| Bimetallisk tøndeforing | Arbejdslegering inde i den strukturelle tøndekropp | Krav til borelegering, fremstillingsrute og færdigbeklædning |
Færdigmål og lagdefinitioner skal stemme overens
EJS's bimetalliske produktside viser en skruelegeringstykkelse på1,0 til 1,5 mmfor sine Ni60, Colmonoy 56 og Colmonoy 83 muligheder. Det offentliggjorte interval er et nyttigt udgangspunkt, men ordren skal angive det færdige krav til den faktiske komponent. Et aflejret lag før bearbejdning er ikke automatisk det resterende lag på den færdige del.Kilde: EJS bimetal skruebord.
Den samme disciplin gælder for et nitreret tilfælde: angiv, hvordan dybden defineres og måles. En overfladehårdhedsaflæsning kan ikke beskrive den fuldstændige hårdhedsprofil under den. For en tøndeforing skal du angive kvaliteten og den færdige tilstand i stedet for at tildele en tykkelse til hver legering og tøndegeometri.
Købere, der sammenligner begge konstruktioner, kan brugeEJS bimetallisk versus nitreret guidefor den bredere afvejning. Her er udvælgelsesspørgsmålet snævrere: hvilken proces beskytter de overflader, der udsættes for denne formulering, og hvordan vil den færdige beskyttelse blive verificeret?
5. Sammenlign legeringskvaliteter ud over hårdhed
Opbevar skrue- og tøndelegeringer i separate tabeller
EJS navngiver Ni60, Colmonoy 56 og Colmonoy 83 for skruer og EJS01 til og med EJS04 for tøndelegeringer. Hold disse grupper adskilt, når du gennemgår et tilbud. En skruehardfacingkvalitet og en cylinderforingskvalitet beskriver forskellige komponenter og fremstillingsforhold.Kilde: EJS legeringstabeller.
| Skruelegering | Genstand til sammenligning i forslaget |
|---|---|
| Ni60 | Præcis leveret legering, beskyttet område og egnethed til den angivne forbindelse |
| Colmonoy 56 | Leverandørbetegnelse, deponeret tilstand og krav til arbejdsflade |
| Colmonoy 83 | Karbidholdig konstruktion, aflejringstilstand og egnethed til slibearbejde |
| Tøndelegering | EJS's offentliggjorte relative slid-/korrosionsklassificeringer |
|---|---|
| EJS01 | Meget god/god |
| EJS02 | God / meget god |
| EJS03 | Meget god / meget god |
| EJS04 | Fremragende / meget god |
Disse vurderinger gengiver EJS's kvalitative sammenligning, ikke standardiserede testresultater. De hjælper med at starte en diskussion; de etablerer ikke en målt slidhastighed, en kemikalieresistensgrænse eller en levetidsmultiplikator.Kilde: EJS barrel table og rating legende.
Et nyttigt eksempel fra legeringsproducenten
Wall Colmonoys september 2025 Colmonoy 83 tekniske datablad beskriver wolframcarbid i en nikkel-chrom-wolfram matrix. Det giver overlay hårdhedsintervaller påHRC 45 til 55 for -150+53 µm pulverkvalitet, ogHRC 43 til 57 for -180+63 µm pulverkvalitet. Disse er legerings-producentens afsætningsintervaller for de angivne pulverkvaliteter, ikke acceptmålinger fra en EJS færdig skrue.Kilde: Colmonoy 83 teknisk datablad.
Den karbidholdige struktur forklarer, hvorfor bulkhårdhed alene er en ufuldstændig sammenligning. Spørg om de bestanddele, der modstår slid, matrixen, aflejringstilstanden og anvendelsen. To legeringer med lignende bulkhårdhed kan stadig kræve forskellige tekniske vurderinger.
Angiv en test, ikke kun et tal
ASTM E18dækker Rockwells hårdhedstest og advarer om, at en aflæsning på ét sted muligvis ikke repræsenterer hele delen.ASTM E384dækker mikroindentationshårdhed og vurdering af hårdhedsvariationer over små afstande. Det er forskellige målespørgsmål: en bulkaflæsning og en profil på tværs af en behandlet region giver forskellige oplysninger.
For slibende sammenligninger,ASTM G65rapporterer testresultater for tørt sand/gummihjul som volumentab i kubikmillimeter under en specificeret procedure. Lavere tab indikerer større modstand i den test. Standarden advarer også mod at behandle resultatet som en nøjagtig forudsigelse for et specifikt driftsmiljø.
Hvis en leverandør leverer testdata, skal du sammenligne den samme metode, procedure og prøvetilstand. Ingen af disse standarder gør et legeringsnavn til en garanteret driftslevetid, og navngivning af standarden fastslår ikke, at en bestemt forsendelse blev testet til den.
6. Tilpas materialesystemet til den faktiske formulering
Giv leverandøren stoffet, ikke kun harpiksfamilien
Indkøbsbeskrivelsen "PP-skruetønde" er ufuldstændig, når maskinen behandler fyldt PP. Angiv harpikskvalitet, fyldstofidentitet og -fyldning, additiver, genbrugsfraktion og de forventede ændringer mellem produkterne. Forklar, om udskiftningen skal dække én stabil formulering eller flere opgaver på samme linje.
Adskil formuleringsinformation fra driftsinformation. Materialegennemgangen kræver også faktiske procestemperaturer, kørehastighedsområdet, trykoplysninger, hvor de er tilgængelige, og skadehistorikken. En nominel harpiksfamilie fortæller ikke leverandøren, hvilke overflader der har svigtet, eller om maskinen har oplevet kontaktskader.
| Faktisk pligt | Spørgsmål, der ændrer udvalget |
|---|---|
| Ren, ufyldt harpiks | Fungerer den eksisterende konstruktion acceptabelt, og bevarer udskiftningen den godkendte specifikation? |
| Mineralfyldt eller glasfyldt forbindelse | Hvilket fyldstof og belastning er til stede, og hvor er dimensionstab koncentreret? |
| PVC eller en formulering med potentielt ætsende tilsætningsstoffer | Hvilken kemi, temperatur og aflejringer ledsager den observerede skade? |
| Genbrugsfoder | Hvor stabil er sammensætningen, kontamineringskontrol og batch-til-batch-forhold? |
| Høj temperatur eller kemisk krævende service | Hvilken præcis legerings- og overfladekonstruktion passer til det aktuelle miljø? |
Matrixen organiserer de nødvendige oplysninger til en anbefaling. Det undgår bevidst at tildele en legering til hver harpiksfamilie. Davis-Standard'sslid vejledningunderstøtter hensyntagen til både slibende og ætsende virkninger, sammen med maskinens tilstand.
Ændringer i råmateriale kan gøre en gammel anbefaling ugyldig
Opbevar den originale godkendte formulering med materialespecifikationen. Hvis fyldstofbelastningen stiger, eller den genbrugsstrøm ændres, bør den gamle anbefaling revideres i forhold til de nye forhold. Komponenten kan være korrekt fremstillet efter den gamle specifikation og stadig være uegnet til den reviderede told.
For kemisk krævende materialer skal du angive den nøjagtige polymer og relevante tilsætningsstoffer. ENTEK'smetallurgisk vejledningdiskuterer de separate krav til alvorlig korrosion og slid. Fortolk det ikke som en generel anbefaling for hver fluorpolymer eller som bevis på, at enhver nikkellegering kan udskiftes med en anden.
Hvis ansøgningen involverer fødevarekontakt eller farmaceutiske krav, skal du identificere disse krav i forespørgslen og specificere de nødvendige dokumenter. Et stålnavn, overfladebehandling eller generel produktbeskrivelse fastslår ikke certificering eller overensstemmelse for den færdige samling.
7. Tjek parret og maskinen, før du opgraderer legeringen
Fabriksperspektiv: at omdanne en hårdhedsanmodning til en målbar specifikation
På vores nominelle 90 mm enkeltskrue udskiftningsprojekt var køberens første ønske om højere hårdhed. Jeg begyndte med den komplette PP-formulering, som indeholdt 30 vægtprocent calciumcarbonat, og gennemgik derefter den originale tegning og de slidte skrue- og cylinderdimensioner. Den arbejdsrækkefølge holdt den materielle diskussion knyttet til den faktiske maskine.
Jeg kortlagde skrue- og cylindermålene til tilsvarende aksiale positioner. At måle en skrueflugt i én position og sammenligne den med en boring et andet sted ville ikke beskrive den lokale tilpasning. Måleaflæsningerne viste, at udskiftningen var nødvendig for at genoprette tegningens frigang samt levere de valgte arbejdsmaterialer.
Vi specificerede skruen og tønden separat. Skruen brugte en 38CrMoAlA base med Colmonoy 83 flight hardfacing; tønden brugte en 42CrMo krop med en EJS04 foring. Jeg inkluderede de beskyttede områder og inspektionskrav med materialebeskrivelserne. Det gjorde forslaget mere præcist end et generelt løfte om højere hårdhed.
Til accept behandlede jeg dimensionerne og materialeidentifikationen som separate kontroller. Et korrekt legeringsnavn ville ikke gøre en forkert diameter acceptabel. Ligeledes kunne en komponent opfylde sine dimensioner uden at bevise, at den specificerede arbejdslegering var blevet leveret. Begge krav hørte til ordren.
Dette projekt forstærkede også en grænse for enkeltpunktsmålinger. Resultatet på målesektionsstationen etablerede frigangen der. Jeg krævede, at de andre aksiale positioner og maskingrænseflader skulle kontrolleres separat. Købere bør bruge den samme skelnen, når de læser en kontrolrapport: identificer, hvad der blev målt, hvor det blev målt, og hvilket tegningskrav den adresserer.
Projektmål: genoprettelse af den specificerede kuldefrihed
Ved den nedslidte målesektionsstation var skruens udvendige diameter89,65 mmog tøndeboringen var90,25 mm. Den beregnede kolde radiale frigang var:
(90,25 − 89,65) ÷ 2 = 0,30 mm
Den godkendte tegning specificeret0,10 mmpå den station. Under dimensionsgodkendelse blev den nye skrueflyvning målt89,95 mm, og den tilsvarende nye boring målt90,15 mm:
(90,15 − 89,95) ÷ 2 = 0,10 mm
| Måling ved samme aksiale station | Et slidt par | Nyt par |
|---|---|---|
| Udvendig diameter på skrueflyvning | 89,65 mm | 89,95 mm |
| Tøndeborings diameter | 90,25 mm | 90,15 mm |
| Beregnet kold radial frigang | 0,30 mm | 0,10 mm |
Kilde: EJS Industris udfyldte-PP udskiftningsprojektmål og godkendt tegningskrav.
Udskiftningen genoprettede den angivne kolde frigang på den station, hvilket reducerede den med0,20 mm. Dette dimensionelle resultat er forskelligt fra et driftsresultat. Gennemløb, skruehastighed, smeltetemperatur og efterfølgende slidmålinger giver den driftsjournal, der er nødvendig for at evaluere udskiftningen i drift.
Hold kuldefrihed og løbeadfærd adskilt
Ovenstående beregning deler diameterforskellen med to. Den beskriver den nominelle radiale frigang for de tilsvarende cirkulære sektioner; det er ikke en måling af mellemrummet ved hvert punkt omkring en excentrisk eller beskadiget enhed. De0,10 mmfiguren hører til dette projekts tegning, ikke en universel indstilling for alle 90 mm maskiner.
Tjek maskinens justering, rethed, tøndestøtte og opvarmningstilstand, før du behandler en legeringsopgradering som det komplette middel. Disse kontroller følger bekymringerne for kontaktslid, beskrevet afDavis-Standard. En mere slidstærk overflade kan ikke korrigere en installation, der tvinger skruen mod boringen.
Til fortsat måling og planlægning af reservedeleEJS levetidsguideforklarer, hvordan man bruger en baseline og gentager målinger. Hold denne slidhistorik sammen med formuleringsjournalen, så den næste materielle beslutning har beviser bag sig.
8. Sæt en verificerbar materialespecifikation på ordren
Byg ordren ud fra krav, som det modtagende team kan kontrollere
Skriv skrue- og tøndekravene på separate linjer. Hver komponent skal have et identificerbart grundmateriale, arbejdsfladekonstruktion og acceptgrundlag. Undgå en ordre, der navngiver en legering og efterlader den anden komponent kun beskrevet som "matchende tønde".
Brug denne rækkefølge, når du forbereder den tekniske forespørgsel:
- Identificer maskinen og vedhæft de godkendte skrue- og tøndetegninger, inklusive den revision, der er brugt til ordren.
- Angiv den komplette formulering og driftspligt, med skader og målekort for den gamle del, hvor det er tilgængeligt.
- Angiv basisstål og tilstand for hver komponent, eller anmod om et klart identificeret forslag til godkendelse.
- Identificer skruebelægningen og cylinderforingen separat med fremstillingsprocessen og beskyttede overflader.
- Aftal krav til færdigt lag eller det definerede krav til nitreret hylster, plus hårdhedsmetoden og målesteder.
- Angiv de endelige dimensioner, grænseflader og inspektionsoptegnelser, der er nødvendige for at acceptere delene.
- Bevar de accepterede dimensioner som installationens basislinje for senere slidkontrol.
Den rækkefølge gør også citater nemmere at sammenligne. Hvis et forslag ændrer basisstålet, et andet ændrer kun flyvebelægningen, og et tredje erstatter begge arbejdsflader, er det forskellige tekniske tilbud. Løs disse forskelle, før du sammenligner de samlede priser.
Materialeoptegnelser og kontaktoplysninger
EJS oplyser, at dets leverede skruetønder inkluderer en kontrolrapport og materialecertifikat. Brug disse dokumenter til at forbinde den aftalte specifikation med den leverede komponent: materialeidentifikationen og dimensionsrapporten besvarer forskellige acceptspørgsmål.Kilde: EJS kvalitetskontrolbeskrivelse.
For bredere grænseflade og købskontrol, brugekstruder skrue tønde købers guide. For en materialegennemgang med EJS, send maskintegningerne, formuleringen og den gamle delbevis tilsales@ejsscrewbarrel.com, eller ring+86-574-83065911. E.J.S Industry Co., Ltd.s kontoradresse er55 Dongdu Road, Haishu District, Ningbo, Kina. Kilde: EJS kontaktside.
Vedlæg den ansøgning og de dokumenter, du har brug for, ved den første forespørgsel. Et tilbud kan derefter identificere den foreslåede konstruktion og den nødvendige dokumentation for accept, i stedet for at bede dig om at vælge mellem uforklarlige hårdhedstal.
9. Ofte stillede spørgsmål
Hvad er ekstruderskruer og -tønder lavet af?
Konstruktionen kan kombinere et konstruktionsstål med en behandlet overflade, skruebelægning eller tøndeforing. Identificer hver komponents basismateriale og arbejdsflade separat. EJS lister stål, herunder 38CrMoAlA og 42CrMo, plus navngivne skrue- og tøndelegeringer i sinbimetallisk specifikation.
Er 38CrMoAlA bedre end en bimetallisk skruetønde?
De beskriver forskellige ting. 38CrMoAlA er et basisstål, mens bimetallic beskriver en konstruktion med en fungerende legering. En skrue kan bruge en 38CrMoAlA-base og en ekstra legering på sine føringer. Sammenlign komplette konstruktioner for den faktiske pligt, ikke disse to udtryk isoleret set.
Betyder højere hårdhed altid bedre slidstyrke?
Nej. Overvej legeringsstrukturen, beskyttet område, aflejringstilstand og slidmekanisme.ASTM G65evaluerer slid gennem volumentab under definerede testbetingelser, mensASTM E18adresserer Rockwell hårdhed. Ingen af målingen alene forudsiger levetiden for en komplet enhed.
Skal skruen og tønden bruge den samme legering?
Nej. De skal danne et passende arbejdspar, men skruebelægningen og cylinderforingen kan være forskellige materialer. Vores udfyldte PP-projekt brugte Colmonoy 83 flight hardfacing med en EJS04 tøndeforing. Gennemgå materialekompatibilitet, overfladetilstand og den specificerede pasform sammen.
Skal en ændring af fyldstof eller genbrugsfoder udløse en materialegennemgang?
Ja. Angiv den reviderede formulering, fyldstofpåfyldning, råvarekontrol og driftsbetingelser. Sammenlign disse ændringer med den told, der blev brugt til det oprindelige valg. Gem den gamle dels målinger og skader, så gennemgangen kan adressere de berørte overflader i stedet for at misligholde en hårdere legering.
Hvilke dokumenter skal ledsage en materialespecifikation?
Anmod om materialeidentifikation og de aftalte inspektionsoptegnelser for hver del. Bekendtgørelsen bør også definere beskyttede områder, krav til overfladeprocesser og målesteder. EJS'erproduktsideanfører, at inspektionsrapporter og materialecertifikater ledsager dets leverede skruetønder; definere det projektspecifikke omfang før produktion.