En ekstruderskruetønde holder, så længe dens tilstand lader linjen opfylde det krævede output og produktkvalitet inden for et acceptabelt procesvindue. Harpiks, fyldstoffer, forurening, geometri og driftsbelastning ændrer denne levetid, så et kalenderaldersestimat kræver disse betingelser knyttet. For en linje, der allerede er i produktion, skal du måle skruen og cylinderen på gentagelige steder, beregne den seneste slidhastighed og bruge den med produktionstendenser til at planlægge den næste inspektion og udskiftning.
VedEJS Industri
- Spor driftstimer og formuleringsændringer, ikke installationsdato alene.
- Mål begge dele: Slid på skrueflyvning og slid på cylinderboringen forstørrer den samme frigang.
- Sammenlign output pr. rpm, smeltetemperatur og kvalitet med en stabil referencekørsel.
- Forecast til en maskinspecifik planlægningsgrænse, og giv derefter tid til indkøb og installation.
- Revurder prognosen efter en væsentlig ændring, accelererende slid eller uventet skade.
1. Hvad betyder levetiden på din ekstruderingslinje?
En skrue kan stadig rotere, efter at den er holdt op med at være nyttig for et bestemt produkt. En linje, der laver en krævende film eller profil, kan miste sit acceptable procesvindue, før hardwaren når en strukturel grænse. Omvendt kan udskiftning af et lydsæt udelukkende fordi det har nået et jubilæum spilde brugbar kapacitet.
Opdel afgørelsen i tre spørgsmål. Forbliver hardwaren inden for dens godkendte dimensions- og tilstandsgrænser? Kan processen gøre et acceptabelt produkt til den krævede hastighed? Koster fortsat drift mere end et planlagt indgreb? Den første vedrører delene, den anden vedrører produktet, og den tredje vedrører produktionsplanlægning. Et levetidsestimat er ufuldstændigt, medmindre det angiver, hvilket endepunkt det forudsiger.
Notér pligten bag nummeret
Hold installationsdatoen, men optag også timer under produktion, bearbejdet materiale og formuleringshistorikken. Inaktiv tid er ikke det samme som behandlingstid. Tons forarbejdet giver kontekst, men kan ikke gøre forskellige forbindelser eller maskinkonfigurationer direkte sammenlignelige.
| Optage | Hvorfor det hører hjemme i en livsvurdering |
|---|---|
| Skrue og tønde identiteter | Undgå blandingshistorier efter bytte eller ombygning |
| Driftstider | Definer intervallet mellem inspektioner |
| Harpiks, fyldstoftype og fyldning | Forklar ændringer i slidmiljøet |
| Genslib kilde og proportion | Identificer ændringer i forurening og foderkonsistens |
| Ydelse, rpm og faktisk smeltetemperatur | Vis belastningen og ydeevnen forbundet med posten |
| Nytilstandsmålinger og godkendte grænser | Definer, hvad der er ændret, og hvilken handling der er påkrævet |
En leverandørs erfaring med en tæt afstemt pligt kan hjælpe med at opstille en indledende inspektionsplan. Spørg efter formuleringen, komponentkonstruktionen, timer og acceptkriteriet bag denne oplevelse. Når dine egne mål er tilgængelige, skal du bruge dem til at forfine planen i stedet for at behandle en anden plantes udskiftningsinterval som en fast regel.
2. Hvilke forhold ændrer slidhastigheden?
Polymernavnet alene beskriver ikke jobbet. Naturligt PP og PP-holdigt mineralfyldstof er forskellige slidopgaver. Fyldstoftypen, belastningen, partikelkarakteristika og forurening har betydning ved siden af harpiksen. En væsentlig ændring bør derfor fremgå af vedligeholdelsesjournalen, selv når maskinmodel og skruehastighed forbliver uændret.
Jeff Kuhmansanalyse af skruens og cylinderens levetidskelner slibende slid, ætsende angreb og metal-til-metal klæbende slid. Den diskuterer også fastkilning, når smeltesektionen ikke kan håndtere det materiale, der leveres til den. Disse mekanismer kræver forskellige korrigerende handlinger. En hårdere overflade alene vil ikke korrigere en geometrisk uoverensstemmelse eller et maskinjusteringsproblem.
Angiv arbejdsfladen, ikke kun basisstålet
EJS anvender PTA hardfacing til bimetalliske skruer og centrifugalstøbning til bimetalliske cylinderforinger. DeEJS bimetalliske produktspecifikationerskelne mellem følgende færdige legeringstykkelser:
| Komponent | Listede arbejdslegeringer | Anført legeringstykkelse |
|---|---|---|
| Skruebelægning | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 til 1,5 mm |
| Tønde foring | EJS01 | 2,0 til 3,0 mm |
| Tønde foring | EJS02, EJS03, EJS04 | 1,5 til 2,0 mm |
Disse er konstruktionsspecifikationer, ikke tilladt slitage eller garanterede driftstimer. Ledningen kan miste acceptabel pumpeydelse, mens der er væsentligt beskyttende materiale tilbage. At dividere lagtykkelse med en antaget slidhastighed etablerer ikke brugbar levetid.

Match reaktionen på skaden
Kontinuerligt tab af flyvemateriale kræver en anden vurdering end isoleret rids, pitting eller en beskadiget aflejring. Registrer, hvor skaden opstår, og hvilken formulering, der kørte, før den dukkede op. For lange tønder skal du inkludere justering og støttetilstand i undersøgelsen i stedet for at antage, at ujævnt slid beviser, at legeringen var forkert.
Brugskrue og tønde materiale guidetil materialevalg og dennitreret versus bimetallisk sammenligningfor konstruktionsvalg. Hold livsvurderingen fokuseret på, hvad de installerede dele gør.
3. Problemer med slid på ekstruderskruer: hvad ændres før fejl?
Linen kan holde sit sædvanlige output, mens operatøren gradvist hæver skruehastigheden for at kompensere. At se kg/t alene kan gå glip af den ændring. Mark Spalding og Timothy Womer definerer specifik hastighed som output divideret med skruehastighed i deresenkeltskrue slidanalyse, og forklar, hvordan hastighedskompensation kan ledsage en højere afgangstemperatur.
Sammenlign en gentagelig produktionstilstand
Optag specifikt output som(kg/h) / rpm. Et fald fortjener undersøgelse, når formuleringen, fodringsmåden og nedstrømsforholdene er sammenlignelige. Det er ikke en slidmåling i sig selv. En ændring i harpiksviskositet, fodring eller skærmtilstand kan ændre ydeevnen uden et tilsvarende tab af metal.
| Produktionsobservation | Tjek før du tilskriver det slid |
|---|---|
| Der kræves flere omdrejninger i minuttet til den tidligere udgang | Formulering, foderkonsistens, trykbehov og tidligere indstillinger |
| Højere faktisk smeltetemperatur | Sensorpålidelighed, opvarmnings-/køledrift og hastighedsændringer |
| Trykustabilitet | Fodring, skærmtilstand, matricebegrænsning og temperaturkontrol |
| Sorte pletter, geler eller usmeltede | Aflejringer, opholdsforhold, materialeændringer og smelteevne |
| Højere energi pr. enhed godt produkt | Output, skrot, målegrænse og driftsjusteringer |
Brug en referencekørsel med stabil produktion og acceptabel kvalitet. Gem output, omdrejninger pr. minut, faktisk smeltetemperatur, hovedtryk og afvisningshastighed. Hvis du optager energi, skal du definere, om den dækker ekstruderen eller hele linjen, og behold denne grænse uændret. Blanding af total-line energi med ekstruder-kun aflæsninger producerer en vildledende tendens.
Hold en kort justeringshistorik ved siden af aflæsningerne. En tendens, der kun er samlet ud fra endelige indstillinger, kan ikke vise, hvor ofte operatøren skulle gribe ind. Kuhman beskriver, hvordan inkrementel proceskompensation kan skjule forringelse, indtil produktivitet eller kvalitet bliver uacceptabel. Det er en grund til at undersøge tidligt, ikke et bevis på, at hver vanskelig kørsel har brug for nye dele.
Vedvarende ændringer efter grundlæggende proceskontrol berettiger en planlagt dimensionsinspektion. Slibning, mistanke om metalkontakt eller metalfragmenter kræver omgående handling under maskinens sikkerhedsprocedure; vent ikke på en passende inspektionsdato eller en beregnet levetidsgrænse.
4. Måling af cylinderslitage: Kontroller begge dele på passende steder
Mål flyvningens udvendige diameter, eller OD, og cylinderens indvendige diameter, eller ID, ved tilsvarende aksiale stationer. Sammenligning af den mindste skrueaflæsning med en ikke-relateret cylinderaflæsning beskriver ikke pasformen på nogen af de steder. Giv hver station en afstand fra et defineret datum, så en senere tekniker kan finde den igen.
Reiloys vejledning om forebyggende vedligeholdelsebeskriver rensede, afkølede målinger ved hjælp af en tøndeboringsmåler og passende skrue-OD-måleudstyr med separate inspektionsjournaler. Vælg kalibreret udstyr og en metode, der passer til komponentens geometri. Registrer inspektionstemperatur, vinkelorientering og repeterbarhed med dimensionerne.
Hold radial og diametral frigang adskilt
Ved en tilsvarende station, for den cirkulære kuvertberegning:
- Diametral spillerum = cylinder-ID minus skruegang OD.
- Radial clearance = diametral clearance divideret med 2.
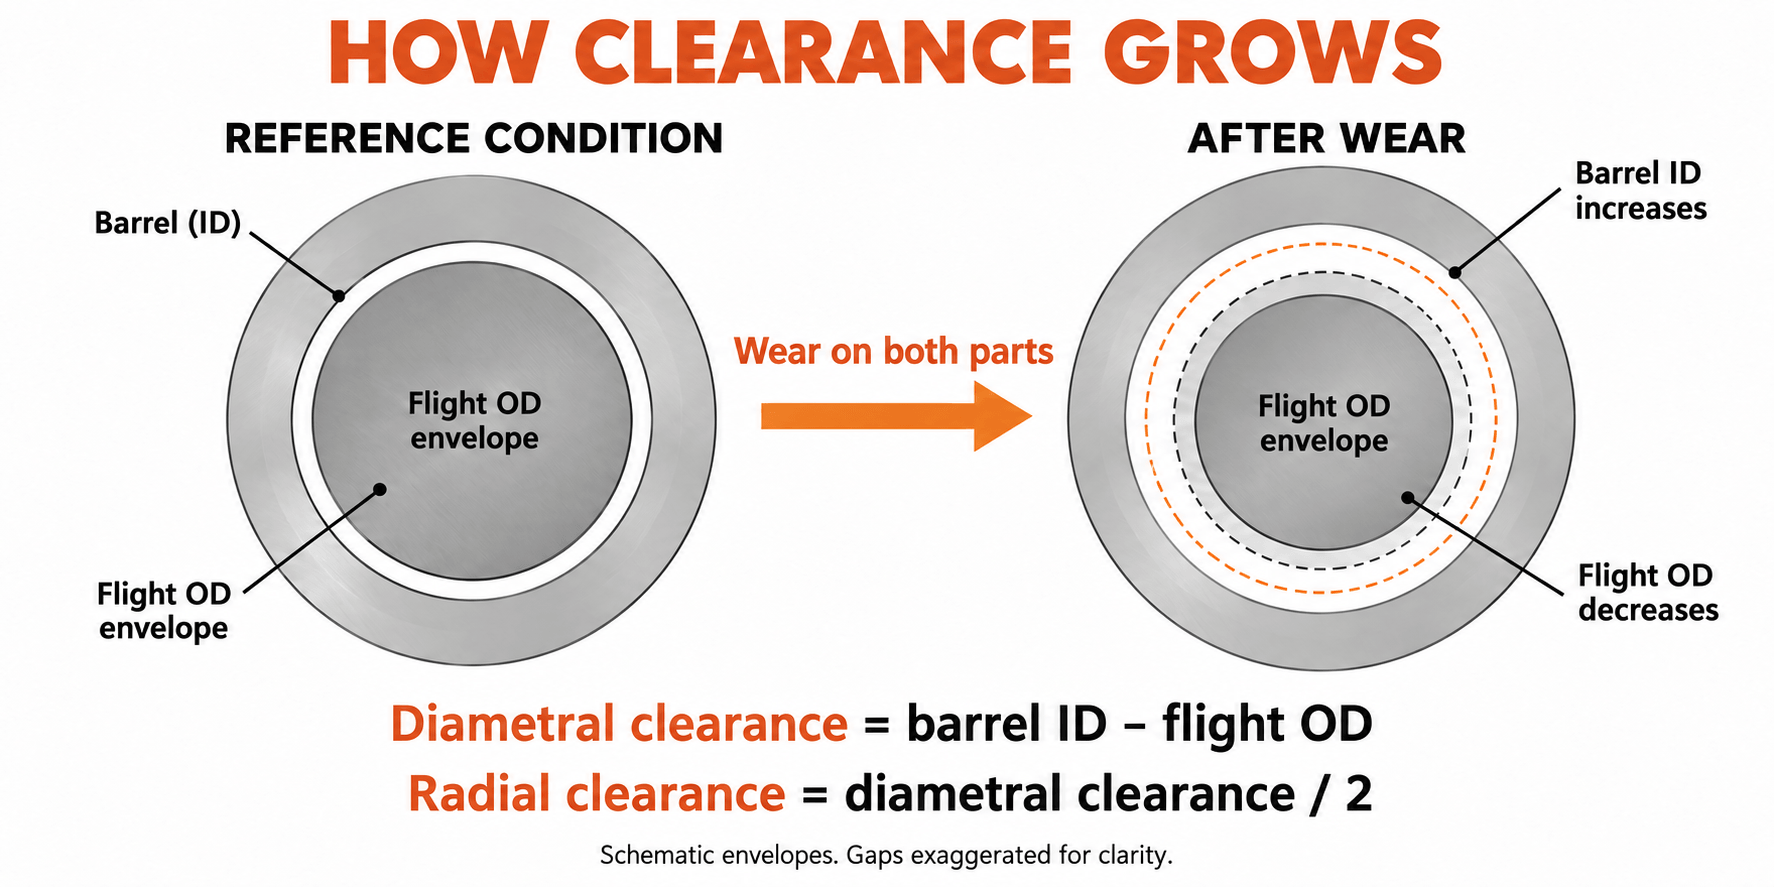
Overhold enheden og godkendelseskonventionen i hver rapport. En OD-reduktion på 0,10 mm repræsenterer et radialt flyvetab på 0,05 mm. Forvirring af disse mængder ændrer det fortolkede slid med en faktor to.
Hvad vi målte på et 90 mm udskiftningsprojekt
På et EJS-udskiftningsprojekt for en nominel 90 mm enkeltskruet ekstruder, der behandlede PP med 30 vægt% calciumcarbonat, var kundens oprindelige anmodning højere hårdhed. Vi gennemgik den komplette formulering, originale tegning og gamle dele, inden vi specificerede udskiftningen. Vi matchede også skrue- og tøndemålingsstationerne langs aksen.
Ved en målesektionsstation var den gamle flyve-OD 89,65 mm og løbs-ID 90,25 mm. Diameterforskellen var 0,60 mm, hvilket giver en kold radial frigang på 0,30 mm. At se på skruen alene ville have efterladt halvdelen af pasformspørgsmålet ubesvaret: cylinderboringen var også en del af den målte tilstand.
Udskiftningsspecifikationen brugte en 38CrMoAlA skrue med Colmonoy 83 flight hardfacing og en 42CrMo tønde krop med EJS04 foring. På den tilsvarende station var den nye flyve-OD 89,95 mm, og løbs-ID var 90,15 mm. Deres forskel var 0,20 mm, hvilket giver den 0,10 mm kolde radiale frigang angivet på tegningen.
| Målingssektionsmåling | Gamle dele | Reservedele |
|---|---|---|
| Flyv OD | 89,65 mm | 89,95 mm |
| Tønde ID | 90,25 mm | 90,15 mm |
| Diametral frigang | 0,60 mm | 0,20 mm |
| Kold radial frigang | 0,30 mm | 0,10 mm |
Vi genoprettede den specificerede pasform på den station, en radial-clearance-reduktion på 0,20 mm. Andre stationer og maskingrænseflader kræver deres egne kontroller. Tegningen adskilte skrue- og tøndematerialer, beskyttede områder og inspektionskrav, så udskiftningsbeslutningen vedrørte såvel geometri som hårdhed. Dette er den måledisciplin, en vurdering af brugbar levetid har brug for, før den kan gøre gentagne aflæsninger til en trend.
Tag højde for uensartet slitage
Mål flere vinkler ved hvert cylindertværsnit og behold de individuelle aflæsninger, inklusive ovalitet. En beregnet cirkulær frigang beskriver ikke fuldt ud ensidig skade, udløb eller en forvrænget boring. For dobbeltskruer skal inspektionen også omhandle OEM's dobbeltborede og indgribende geometri; en enkelt rundboret formel kan ikke erstatte denne vurdering.
Følg maskinproducentens procedurer for isolering, trykudløsning, håndtering og fjernelse. Få kvalificeret personalesupport og inspicér delene. En slidrapport bør ikke afhænge af skadelig rengøring, improviseret adgang eller ikke-understøttet løft.
5. Beregn slidhastigheden ud fra gentagne inspektioner
En inspektion fastslår aktuelle dimensioner. To sammenlignelige inspektioner etablerer en intervalrate. Yderligere inspektioner viser, om denne sats ændrer sig. Brug timer akkumuleret af den samme komponentsæt mellem inspektioner, ikke maskinens samlede alder eller en blanding af forskellige reservedele.
Beregn for hver station radial-clearance-vækst i mm pr. 1.000 driftstimer:
Rate = (aktuel radial frigang - tidligere radial frigang) / timer mellem inspektioner × 1.000
Dette er en kombineret clearance-vækst. For at se hvilken komponent der bidrager, beregner du skruens radiale tab som(forrige OD - nuværende OD) / 2og tøndens radiale vækst som(nuværende ID - tidligere ID) / 2. Når placeringen, orienteringen og inspektionsforholdene stemmer overens, summeres disse to ændringer til stigningen i frirummet.
Læs det seneste interval separat
Overvej en antaget inspektionslog for en enkelt station med cirkulær konvolut. Disse dimensioner forklarer beregningen; de er ikke en EJS driftslevetid resultat eller accept specifikation.
| Timer siden installation | Flyv OD | Tønde ID | Radial frigang | Bedøm siden tidligere læsning |
|---|---|---|---|---|
| 0 t | 99,95 mm | 100,15 mm | 0,10 mm | Baseline |
| 2.000 timer | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1.000 t |
| 4.000 timer | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1.000 t |
På tværs af de fulde 4.000 timer er gennemsnittet 0,025 mm/1.000 timer. Det seneste interval er hurtigere med 0,03 mm/1.000 timer. Kun at bruge gennemsnittet for hele livet ville skjule denne ændring. Undersøg årsagen og brug en passende konservativ nyere rate til planlægning.
Det seneste interval adskiller sig også i 0,04 mm radial skruetab og 0,02 mm radial tøndevækst. Sammen forklarer de stigningen på 0,06 mm. Dette giver vedligeholdelsesteamet et mere brugbart spørgsmål end hvilken komponent der normalt bæres først: hvilken komponent bidrager på denne linje?
Afvis en falsk tendens før prognose
En lille tilsyneladende reduktion i spillerum betyder ikke, at slidt metal er vendt tilbage. Kontroller måleposition, temperatur, renhed, instrumentindstilling og operatørens repeterbarhed. Hvis ændringen ligger inden for metodens usikkerhed, rapporteres den som uafklaret i stedet for at beregne en uendelig eller negativ restlevetid.
Hold hver stations trend adskilt. Et lavt gennemsnit over hele længden kan skjule en beskadiget blander, overgangs- eller udledningssted. Registrer revner, huller og aflejringer sammen med dimensioner; disse forhold kan kræve handling, selv når beregningen af clearance-vækst ser beskeden ud.
6. Gør slidhastighed til en udskiftningsplan
En slidhastighed forudsiger kun tid til en specificeret tilstand, hvis driftsbetingelserne forbliver rimeligt sammenlignelige. Aftal først en planlægningsgrænse ved hjælp af OEM's gældende servicegrænser, delens tilstand og den procesydelse, linjen skal levere. En tolerance for nye dele definerer den nye pasform; den definerer ikke automatisk den maksimale servicegodkendelse.
Anslå timer til planlægningsgrænsen
Når hastigheden er udtrykt i mm/1.000 h:
Estimeret resterende timer = (planlægning af radial frigang - aktuel radial frigang) / seneste rate × 1.000
Fortsæt den antagne log ovenfor. Antag til denne beregning, at ingeniørteamet har valgt 0,30 mm radial frigang som sit planlægningsendepunkt. Den aktuelle værdi er 0,20 mm, hvilket efterlader 0,10 mm til dette endepunkt. Ved 0,03 mm/1.000 timer er estimatet cirka 3.300 driftstimer. Værdien på 0,30 mm er en antagelse for dette eksempel, ikke en generel udskiftningstærskel.
Hvis den seneste hastighed fordobles til 0,06 mm/1.000 timer, giver den samme ydelse omkring 1.700 timer. Den resterende materielle godtgørelse er ikke ændret; den forventede tid til at bruge den har. Ingen af resultaterne beskytter mod en revne, pludselig kontaktskade eller uacceptabel produktkvalitet, der opstår før.
Nulstil beregningen, når afgiften ændres
Ekstrapoler ikke en ren-harpiks-plade gennem en switch til fyldt materiale. Marker ændringen og opret en ny intervaltrend. Behandl en ny genbrugskilde, en højere fyldstofbelastning, et andet trykbehov eller vedvarende driftsjustering som en grund til at gennemgå prognosen.
Hvis der ikke findes målinger af ny tilstand, kan en anvendelig kontrolleret tegning hjælpe med at vurdere aktuelle dimensioner. Det kan ikke bevise, hvor meget slid der er sket i en ukendt periode. Gør den aktuelle inspektion til en reference for efterfølgende sammenlignelige inspektioner; opfind ikke en historisk rate alene ud fra nominel diameter.
Arbejd baglæns fra nedlukningen
- Identificer stationen eller tilstanden, der styrer indgrebet, inklusive eventuelle tidligere kvalitets- eller sikkerhedsbegrænsninger.
- Konverter estimerede driftstimer til kalendertid ved hjælp af den planlagte produktionstidsplan, inklusive nedlukninger.
- Bekræft tegningen, formuleringen og om en reparation eller ny del er påkrævet.
- Få aktuelle fremstillings-, inspektions- og transporttider for den aktuelle ordre.
- Reservere installationskapacitet og tillade en buffer for prognoseusikkerhed og leveringsrisiko.
Vælg den næste inspektion før den forventede indgriben, med dens interval baseret på slidtendens og produktionskriticitet. En hurtigt skiftende tendens kræver tidligere revurdering. Prognosen er et input til vedligeholdelsesplanlægning, ikke tilladelse til at køre gennem advarselsskilte.
7. Udskift skruen, cylinderen eller begge dele?
Vurder pasformen som et par, men antag ikke, at begge dele skal købes sammen. En lydtønde kan være egnet til en erstatningsskrue. En slidt tønde kan efterlade for stor plads omkring en ny skrue fra første kørsel. Beslutningen kræver det målte borekort, de foreslåede skruedimensioner og tilstanden af den tilbageholdte komponent.
| Afgørelse | Bevis er nødvendigt, før du fortsætter |
|---|---|
| Fortsæt og overvåg | Godkendte dimensioner og stand, acceptabelt produkt, stabil proces og en planlagt revurdering |
| Genopbygg eller udskift kun skruen | Reparerbar eller udskiftelig skruegeometri, en passende cylinder og en verificeret resulterende pasform |
| Reparer eller udskift kun cylinderen | En passende fastholdt skrue, en ingeniørgodkendt tøndeløsning og kontrolleret justering |
| Adresser begge dele | Begge er uden for acceptabel tilstand, eller deres kombinerede geometri kan ikke opfylde den krævede pasform |
Tjek, hvad genopbygning ville genoprette
Inden du accepterer et reparationsforslag, skal du identificere de restaurerede dimensioner, arbejdslegering, beskyttet område og inspektionskrav. Vurder kerne, rethed, revner og tidligere reparationer. Antag ikke, at en anden påføring af hardfacing gør hele skruen ny.
Ligeledes kan udvidelse af en cylinderboring gennem bearbejdning ikke i sig selv genoprette dens oprindelige frigang. Enhver ændring kræver en kompatibel skruegeometri og et gennemførligt tøndereparationsdesign. Bekræft reparationsevne og egnethed for den enkelte del, før du gør den til den foretrukne rute.
Sammenlign brugbar produktion, ikke fakturapris alene
Estimer omkostningerne ved at fortsætte indtil den foreslåede nedlukning: mistet salgbart output, yderligere skrot, ekstra energi og enhver afbrydelse af tidsplanen. Undgå at tælle det samme tab to gange, såsom både den tabte produktværdi og dens fulde salgsindtægt. Brug fabrikkens eget omkostningsgrundlag og faktiske tilbud til reparation eller udskiftning.
En reparation kan være attraktiv, når kernen og geometrien er passende, og den restaurerede specifikation opfylder pligten. Ny fremstilling kan være at foretrække efter strukturelle skader, en formuleringsændring eller et uegnet originalt design. Skriv hvorfor den valgte rute skulle løse problemet i stedet for blot at gentage det forrige køb. DeEJS købervejledningangiver tegnings- og inspektionsoplysningerne, der skal inkluderes i en erstatningsspecifikation.
8. Forlæng brugstiden uden at skjule problemet
Tilpas hver forebyggende handling til den observerede risiko. Metalforurening kræver kontrol, før den når skruen, ved hjælp af passende adskillelses- og materialehåndteringspraksis. En nedstrøms smeltesigte har en anden position og funktion; det kan ikke forhindre forurenende stoffer i først at passere gennem opstrøms skruesektioner.
For ændrede formuleringer skal du gennemgå arbejdslegeringerne og smeltegeometrien, før du øger produktionsefterspørgslen. For vedvarende ensidig ridsning, undersøg justering, cylinderstøtter og skruetilstand. For tilbagevendende aflejringer skal du kontrollere materialets forarbejdningsbetingelser og maskinens rengøringsprocedure i stedet for at behandle hvert mørkt mærke som dimensionelt slid.
Følg OEM's opvarmnings- og iblødsætningsinstruktioner før rotation. Brug rengøringsmetoder, der er kompatible med komponentmetallurgien. Hvor opvarmnings- eller kølefejl har påvirket driften, skal du rette dem, før du vurderer, om udskiftningsmaterialet er tilstrækkeligt. Disse handlinger omhandler driftsmiljøet; de berettiger ikke til at forlænge et inspektionsinterval, når målingerne viser accelererende slid.
Gør målehistorikken brugbar
Giv hver skrue og tønde en separat identitet. Hold basislinjedimensioner, reparationshistorik og arbejdslegeringen knyttet til denne identitet, når dele flyttes mellem maskinerne. Efter reparation eller udskiftning skal du starte en ny dimensionsreference og beholde den tidligere registrering til sammenligning. Gem fotografier med stationens navn og orientering, så en senere inspektion kan finde den samme funktion.
EJS leverer materialecertifikater og inspektionsrapporter for sine skruetønder, som beskrevet påbimetallisk produktside. Gem dimensionsinspektionsrapporten sammen med installationsjournalen; det er mere nyttigt til fremtidige brugsbeslutninger end en produktbeskrivelse alene.
For en vurdering, send maskinmodellen, kontrolleret tegning, harpiks- og fyldstofoplysninger, timer på de installerede dele, tilsvarende ID/OD-aflæsninger, inspektionsforhold, skadesfotografier og produktionssymptomer. Medtag, hvad linjen skal opnå. KontakteEJS Industripåsales@ejsscrewbarrel.commed den målepakke, så diskussionen kan starte med den faktiske pasform og pligt.
Forbered en måleforespørgsel
Beskriv de installerede dele og de mål, du har. Knappen åbner en e-mail-kladde til EJS; du kan vedhæfte tegninger og fotografier inden afsendelse.
9. Ofte stillede spørgsmål
Hvor længe holder en ekstruder-skruetønde?
Levetiden afhænger af formulering, konstruktion, geometri, belastning og den ydelse, der kræves fra linjen. For at estimere resterende levetid skal du gentage de tilsvarende skrue- og cylindermålinger, beregne den seneste slidhastighed og projicere den til en godkendt planlægningsgrænse, mens du kontrollerer produktionstendenserne.
Holder en bimetallisk skruetønde altid længere?
En passende udvalgt bimetallisk arbejdslegering kan håndtere slibende eller ætsende belastninger. Byggenavnet alene etablerer ikke længere levetid. Legeringskompatibilitet, geometri, justering og driftsbetingelser har stadig betydning; lagtykkelse er ikke en livstidsmultiplikator.
Slides skruen eller tønden først?
Begge kan kontrollere udskiftningsbeslutningen. Mål flyvningens OD og løbs-ID på matchende stationer, og adskil derefter skruens radiale tab fra tøndens radiale vækst. Anvend ikke en anden maskines skrue-til-tønde levetidsforhold uden sammenlignelig konstruktion og driftsbevis.
Ved hvilken frigang skal en skrue og tønde udskiftes?
Brug de gældende OEM-servicegrænser og en ingeniørgodkendt beslutning baseret på komponentens tilstand, produktkvalitet og produktionsydelse. Angiv om grænsen er radial eller diametral. En enkelt millimeterværdi eller frigangsmultipel passer ikke til enhver diameter og anvendelse.
Kan jeg estimere resterende levetid uden en ny tilstandsbaseline?
Du kan inspicere den aktuelle tilstand i forhold til gældende tegninger og servicegrænser. For at beregne en målt slidhastighed skal du bruge den aktuelle inspektion som reference og gentage den efter et kendt driftsinterval under sammenlignelige forhold. En ukendt oprindelig tilstand kan ikke etablere en pålidelig historisk rate.
Skal skruen og cylinderen udskiftes sammen?
Nej. Begge skal vurderes, men det kan være hensigtsmæssigt at udskifte den ene, når den tilbageholdte komponent er egnet, og den resulterende matchede frigang opfylder det godkendte krav. Hvis begge er beskadigede, eller pasformen forbliver uacceptabel, skal du adressere begge.